



Maîtriser l'accord des couleurs sur pièces aluminium anodisées
L'anodisation est un excellent moyen de revêtir les pièces en aluminium avec des finitions attrayantes et physiquement durables. L'anodisation peut améliorer la résistance à la corrosion, la dureté de surface et prévenir les rayures. L'anodisation est un processus d'électrolyse très important dans la finition de surface, utilisé pour améliorer le processus de finition en termes d'esthétique et de pertinence optique. Chaque fabricant doit prêter attention à deux points clés lors de l'anodisation des pièces. Le premier est comment colorer l'aluminium et utiliser la couleur d'aluminium appropriée. Les couleurs anodisées sont essentielles car elles transmettent beaucoup d'informations sur les caractéristiques du produit final. Cet article donne une explication approfondie de l'anodisation et de la façon de l'utiliser pour colorer les pièces en aluminium.
Quel est le principe de base du processus d'anodisation ?
Pour comprendre correctement les différentes couleurs et les processus d'accord des couleurs de l'aluminium anodisé, nous devons d'abord maîtriser les principes du processus. L'anodisation de l'aluminium est un processus électrochimique qui nécessite qu'une couche d'oxyde résistante à l'usure soit déposée sur les pièces en aluminium. Cela améliore la qualité et l'esthétique du produit. Les caractéristiques améliorées incluent une durabilité et une résistance à la corrosion accrues. Pendant la réaction, la pièce en aluminium sert d'anode et la pièce inerte sert de cathode. Cette réaction se produit dans un électrolyte acide.
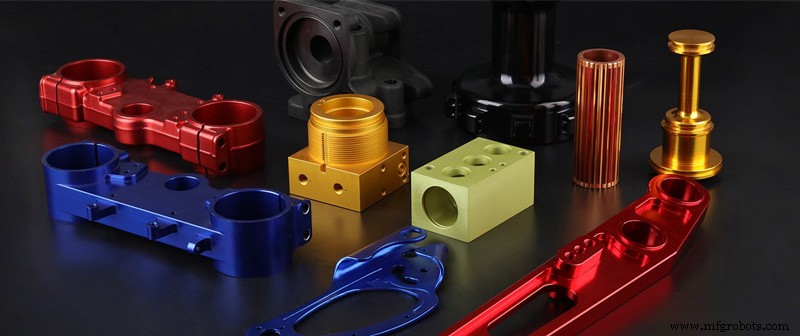
Ajouter de la couleur
Dans le processus d'anodisation, il y a deux façons d'ajouter de la couleur à l'aluminium. Une méthode est la coloration électrolytique. La pièce est immergée dans un autre bain de solution avec le sel métallique. Ces sels remplissent les pores et forment un revêtement très résistant qui peut résister à la décoloration UV. Il n'y a pas de limite à la couleur de l'anodisation, mais les couleurs les plus courantes sont le bronze et le noir.
La seconde méthode est la teinture par trempage, ou simplement mettre les pièces dans un bain de teinture. La teinture est absorbée dans les pores et ensuite la surface est bouillie dans de l'eau déionisée pour arrêter toute réaction ultérieure. Il y a de nombreuses options de couleur pour cette méthode, mais les couleurs peuvent ne pas être très résistantes aux UV, donc elles s'estomperont avec le temps.
Comment accorder les couleurs ?
Contrairement à la peinture, l'accord des couleurs est soustractif plutôt qu'additif. Généralement, la couleur émise par tout matériau est la couleur de la lumière réfléchie sur lui. C'est ce qui se passe avec la couleur anodisée, et seule une petite quantité est nécessaire. Le film d'oxyde anodique ne réfléchit pas la lumière, mais la transmet à l'aluminium de la surface de base. Ensuite, le métal de base la reflète vers le film et l'extérieur. Par conséquent, la couche anodisée agit comme un filtre, plutôt que comme un réflecteur essentiel dans l'accord des couleurs. Cela rend les pièces en aluminium anodisé à couleur accordée très lourdes.
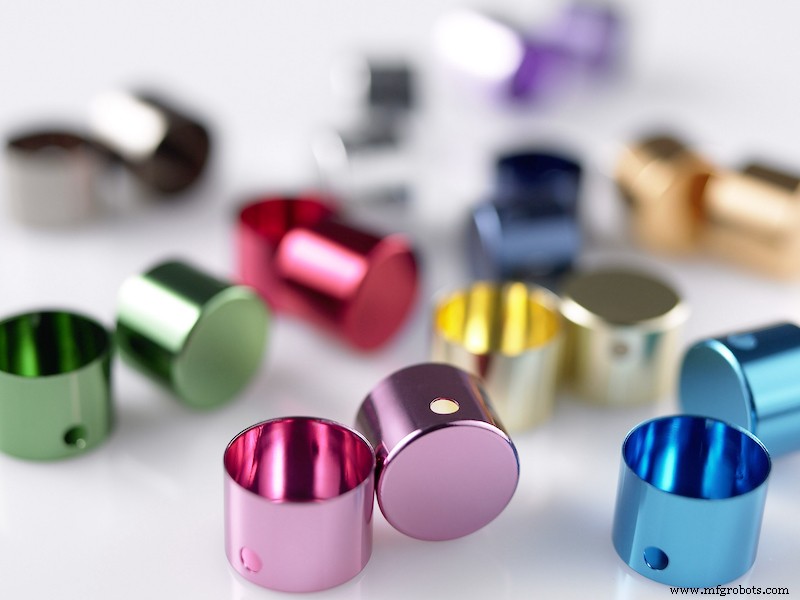
L'anodisation peut-elle être utilisée pour l'accord des couleurs ?
La couleur obtenue par teinture n'est pas aussi cohérente que celle obtenue par revêtement en poudre ou peinture. En raison de toutes les variables du processus d'anodisation, il est très difficile de créer une cohérence de couleur et d'accord des couleurs.
La couleur produite par le processus d'anodisation est soustractive, non additive, comme dans les systèmes de peinture. Le film d'oxyde anodique transmet la lumière au substrat et la reflète à travers le film. En bref, il agit comme un filtre plutôt que comme un réflecteur dans un système de peinture.
En plus des teintures, l'apparence de la couleur de l'anodisation est également affectée par l'alliage, la finition de surface (réflexion spéculaire), la température, le temps et la composition du bain d'anodisation. Par conséquent, il est extrêmement difficile d'accorder les couleurs une par une. Nous recommandons d'établir une plage de couleur acceptable (claire, moyenne à foncée) et de traiter les commandes ensemble autant que possible pour minimiser la variation.
Processus de fabrication
- Choisir les bonnes couleurs d'aluminium anodisé pour des finitions superbes et durables
- Maîtriser l'anodisation de l'aluminium : guide complet pour débutants
- Outillage et stratégies d'usinage optimisés pour pièces de véhicules électriques
- Maîtriser la fonderie d'aluminium : 5 techniques éprouvées pour des résultats supérieurs
- Anodisation Aluminium Maison : Guide Étape par Étape et Avantages Clés
- Stratégies Technologiques et Opérationnelles pour Minimiser la Déformation de l'Aluminium
- Guide expert de l'usinage des pièces en aluminium anodisé
- Traitement thermique pour pièces usinées CNC : améliorer résistance, dureté et performance
- Électrodéposition vs Anodisation : Différences clés pour traitements de surface métalliques