



Aluminium anodisé expliqué : avantages, processus et réponses à 5 questions fréquentes
L'anodisation est l'une des opérations de post-traitement les plus courantes effectuées sur les pièces en aluminium. C'est un processus électrochimique qui consiste à immerger une pièce en aluminium dans une série de bains, transformant la surface de l'aluminium en une finition durable et résistante à la corrosion.
Pour déterminer si l'anodisation est le bon choix pour une pièce spécifique, les concepteurs de produits doivent d'abord comprendre comment elle affecte la résistance, l'épaisseur, la couleur et la conductivité thermique de l'aluminium.
Cet article présente les réponses à cinq questions fréquemment posées sur l'aluminium anodisé. Si vous cherchez à implémenter l'anodisation dans votre produit usiné, cet article est pour vous !
1) Comment fonctionne l'anodisation ?
Le processus d'anodisation implique de tremper et de traiter une pièce en aluminium propre dans un bain chimique électrolytique. Ce bain chimique est généralement composé d'acide sulfurique ou chromique (une solution électriquement conductrice).
Ensuite, un courant électrique continu est appliqué à ce bain chimique, créant une charge électrique positive sur la pièce en aluminium et une charge négative sur les plaques d'électrolyte. La réaction électrochimique qui en résulte crée des pores à la surface de la pièce. Ces pores se lient aux ions O₂ chargés négativement dans l'électrolyte pour former une couche d'oxyde cellulaire (oxyde d'aluminium) sur le composant.
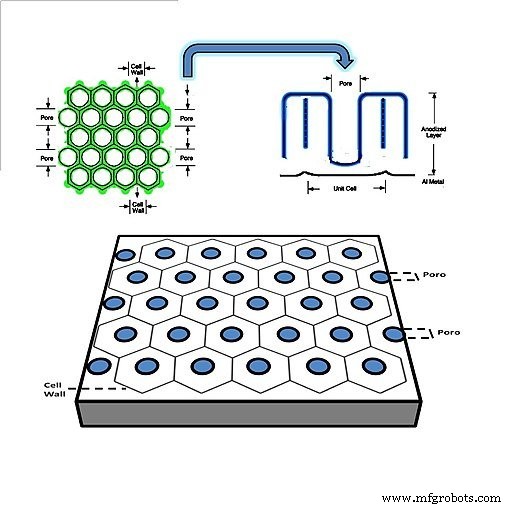
Source de l'image : Vicente Neto, CC BY 4.0, via Wikimedia Commons
Cette couche d'oxyde d'aluminium est plus durable et résistante à la corrosion que le substrat d'aluminium sous-jacent. Cependant, presque toutes les pièces en aluminium créent naturellement une couche d'oxyde d'aluminium lorsqu'elles sont exposées à l'atmosphère. Alors, qu'est-ce qui rend le processus d'anodisation unique, et pourquoi devriez-vous vous donner la peine d'obtenir quelque chose qui se produit pratiquement naturellement ?
2) Pourquoi anodiser les pièces en aluminium ?
Lorsque vous exposez une pièce en aluminium ordinaire à l'atmosphère, une couche d'oxyde d'aluminium se forme sur la surface de la pièce. Cependant, cette couche est généralement très fine et peut s'user facilement, surtout lorsque vous la rayez ou l'utilisez dans des zones à l'air pollué.
Cependant, contrairement à l'aluminium ordinaire, une pièce en aluminium anodisé a son oxyde d'aluminium en profondeur dans le substrat d'aluminium. Par exemple, les pores (et la couche d'oxyde cellulaire) formés dans la réaction électrochimique peuvent atteindre jusqu'à 25 microns. En conséquence, vous obtenez un composant en aluminium résistant à la corrosion, aux rayures, et capable de résister à presque toute attaque chimique.
3) L'anodisation rend-elle les pièces en aluminium plus résistantes ?
Testeur de dureté des matériaux
L'anodisation ne rend pas un composant en aluminium plus résistant ou plus faible. Au contraire, elle augmente la dureté de l'aluminium — ce qui décrit la résistance du composant en aluminium à l'indentation de surface, aux rayures ou à l'abrasion. Par exemple, un composant en aluminium anodisé peut être trois fois plus dur que l'alliage d'aluminium d'origine.
De plus, les pièces en aluminium anodisé sont généralement plus légères que d'autres métaux comme le cuivre et l'acier inoxydable. Cette caractéristique unique les rend idéales pour les applications aérospatiales qui nécessitent des métaux légers.
4) L'anodisation améliore-t-elle la conductivité thermique de l'aluminium ?
La conductivité thermique décrit la capacité d'un matériau à transférer ou conduire la chaleur. Cette capacité augmente avec la quantité de flux de chaleur, l'épaisseur du matériau et la surface du matériau.
Puisque l'anodisation forme une couche d'oxyde supplémentaire sur la surface d'un composant en aluminium, vous conviendrez qu'elle augmente l'épaisseur et la surface du composant. En conséquence, l'aluminium anodisé aura une conductivité thermique améliorée par rapport à un composant en aluminium non fini. Cela rend les pièces en aluminium anodisé idéales pour les applications de dissipateurs thermiques d'aujourd'hui dans l'électronique et d'autres systèmes thermiques.
5) Quels sont les types d'anodisation ?
L'anodisation est généralement classée selon la norme MIL-A-8625 en trois types :
- Anodisation de type I
- Anodisation de type II
- Anodisation de type III
Le processus d'anodisation de type I, également appelé anodisation à l'acide chromique, utilise un bain chimique d'acide chromique pour créer des revêtements (ou couche d'oxyde) sur la surface de l'aluminium. Il produit un revêtement fin (jusqu'à 2,5 microns) et est idéal dans les applications où vous nécessitez une protection contre la corrosion minimale et une adhérence de la peinture.
Le processus d'anodisation de type II utilise un bain chimique d'acide sulfurique pour créer une couche d'oxyde sur le composant en aluminium. Ce type d'anodisation produit une couche d'oxyde aussi épaisse que 25 microns, les rendant plus résistants à la corrosion que les pièces en aluminium anodisé de type I. De plus, comme ils ont des couches d'oxyde plus épaisses (et des pores), ils sont meilleurs pour retenir les teintures et les colorants que les pièces anodisées de « type I ».
Le processus d'anodisation de type III, également appelé anodisation à revêtement dur, produit des couches d'oxyde plus épaisses que 25 microns. Il utilise de l'acide sulfurique comme bain chimique, comme l'anodisation de type II. Cependant, le courant électrique dans ce processus est maintenu pendant des périodes plus longues que dans l'anodisation de type II. Cela leur permet de produire des couches plus épaisses et les rend plus résistants à la corrosion que les pièces anodisées de type I et de type II.
6) Le coût de l'anodisation de l'aluminium à domicile
Si vous cherchez un moyen de protéger vos produits en aluminium et d'économiser de l'argent, l'anodisation est un excellent choix. Ce processus est bien supérieur à la peinture et peut être réalisé chez vous pour une fraction du coût.
Le coût réel associé au processus variera selon l'endroit où vous vivez et la pièce que vous souhaitez anodiser. Plus la pièce est grande et plus le revêtement est dur, plus cela coûtera cher. Cependant, c'est encore moins cher et plus rapide de le faire à domicile.
Lors de l'anodisation de l'aluminium à grande échelle, l'important est de configurer votre équipement dans un endroit bien ventilé. De plus, l'achat de vos articles en vrac vous aidera à économiser de l'argent.
L'approvisionnement en acide sulfurique peut s'avérer difficile selon votre lieu de résidence, mais vous pouvez généralement le trouver chez les fournisseurs d'extincteurs ou les entreprises de fournitures scientifiques/chimiques. Cependant, l'achat d'acide sulfurique en vrac peut nécessiter une licence ou un permis, assurez-vous donc de vérifier auprès des autorités locales au préalable.
7) Matériaux nécessaires pour anodiser l'aluminium
La plupart des matériaux nécessaires pour anodiser l'aluminium sont basiques et faciles à trouver. Ils sont également relativement peu coûteux. Si vous voulez faire cela régulièrement à la maison, vous pourriez vouloir mettre en place votre propre station d'anodisation.
Voici les articles dont vous aurez besoin :
- Eau distillée
- Réservoirs et conteneurs pour contenir les liquides pendant le processus
- Acide sulfurique
- Une cathode
- Neutralisant d'acide
- Dégraissant
- Fil d'aluminium ou fil de titane
- Lessive (soude caustique)
- Colorant (toute couleur désirée)
- Une batterie (ou toute autre source d'alimentation)
Vous voudrez également trouver un endroit bien ventilé pour installer la station d'anodisation ; assurez-vous de porter des lunettes, des gants et un respirateur.
En plus des articles listés, vous voudrez également acheter quelques éléments optionnels, qui, selon notre avis et expérience, faciliteront le travail. Ceux-ci incluent :
- Balles de ping-pong (vous pouvez les mettre dans le réservoir pour empêcher l'accumulation de brouillard acide)
- Un agitateur
- Bouilloire bon marché pour le colorant
- Un thermomètre de cuisine pour vérifier les températures
8) Anodisation de l'aluminium – Les étapes de base
Une fois que vous avez rassemblé tout ce que nous avons listé ci-dessus, tout ce que vous avez à faire est de suivre les étapes ci-dessous.
1 – Utilisez de la laine d'acier ou même un tampon à vaisselle légèrement abrasif pour frotter la surface de l'aluminium que vous allez anodiser. Cela aidera à éliminer les marques d'usinage du métal.
2 – L'étape suivante consiste à mettre tout votre équipement de sécurité, c'est-à-dire gants, lunettes, etc.
3 – Nettoyez la pièce à l'aide d'un dégraissant, puis lavez-la à l'eau distillée.
4 – Préparez la solution de lessive, généralement à 10-20 %. Ajoutez environ quatre cuillères à soupe de lessive dans un gallon d'eau. Mélangez cette solution avec de l'eau distillée pure, et placez les pièces dedans. Portez des gants en caoutchouc, et attendez quelques minutes pendant que la solution imprègne l'aluminium. Vous devriez voir des bulles monter pour indiquer que la surface de l'aluminium est en train d'être nettoyée. Cela ne devrait pas prendre plus de 5 minutes.
5 – Retirez la pièce du bain de lessive et lavez-la à l'eau distillée. Assurez-vous que la pièce est propre. Si vous voyez que l'eau perle sur la surface, lavez-la encore quelques fois.
6 – Vous voulez ensuite monter la pièce en l'accrochant à un fil d'aluminium ou de titane. La connexion doit être solide et gardez à l'esprit qu'il y aura une marque non anodisée là où le fil était en contact avec la pièce. Choisissez donc l'emplacement judicieusement.
7 – L'étape suivante consiste à créer un bain en versant de l'acide sulfurique dans de l'eau distillée. Vous faites cela en mélangeant 1 partie d'acide avec trois parties d'eau distillée. Cependant, quelle que soit la température ambiante, il est essentiel de s'assurer que le bain est à 70 °F (environ 21 °C). S'il dépasse cette température ou descend en dessous de 65 °F (18 °C), cela ruinera le processus et les résultats seront décevants.
8 – Vous ajouterez ensuite la cathode dans le réservoir, mais assurez-vous qu'elle ne touche pas la pièce que vous voulez anodiser. Les pièces que vous souhaitez anodiser doivent être suspendues dans le réservoir, en veillant à ce qu'elles ne touchent rien. Vous ajoutez ensuite un petit chauffage et un thermomètre. La surface du bain peut également être recouverte de balles de ping-pong.
9 – Ne commencez pas le processus tant que la température dans le bain n'est pas de 70 °F.
10 – Ensuite, branchez votre alimentation et connectez-la à la borne positive de la batterie ou de l'alimentation. La borne négative est ensuite connectée à la cathode. C'est ici que vous devez être prudent car le bain va commencer à émettre des fumées dangereuses.
11 – Vous voudrez régler l'ampérage en fonction de la surface que vous voulez anodiser. Si vous voulez une surface dure, réglez-le à 0,03 ampères par pouce carré ; si vous voulez quelque chose de plus tendre, qui absorbera le colorant, réglez-le à 0,02 ampères.
12 – Nous recommandons initialement de commencer à 16 volts. Certains calculateurs en ligne peuvent vous aider avec cela, mais à la maison, 16 volts est assez bon. Cependant, l'important ici est de surveiller la température dans le réservoir au fur et à mesure que le processus progresse. La température augmente souvent pendant le processus, donc vous ne pouvez pas le laisser sans surveillance.
13 – Une fois que le processus d'anodisation démarre, vous pouvez commencer à chauffer les colorants. La plupart des couleurs fonctionneront bien à 140 °F (60 °C), mais vous pourriez vouloir refroidir certaines couleurs. Toutes les marques de peinture sont un peu différentes et méritent quelques expérimentations.
14 – Vous préparez ensuite un réservoir d'eau distillée et l'autre avec un neutralisant d'acide.
15 – Une fois terminé, coupez l'alimentation, retirez les pièces du réservoir, puis trempez-les dans l'eau distillée pendant 15 secondes. Puis rincez dans le réservoir de neutralisant pendant environ 5 minutes. Vous voudrez faire un deuxième tour de rinçage dans le neutralisant pendant 5 minutes. Ensuite à nouveau avec de l'eau distillée avant de plonger les pièces dans le colorant. Les pièces absorberont instantanément la couleur, mais vous devrez les laisser pendant environ 15 minutes, selon l'intensité désirée.
16 – Une fois le processus de coloration terminé, vous devez faire bouillir les pièces pendant 15 minutes. Cela aidera à durcir le colorant, assurant un scellement dur.
Finition aluminium anodisé : Gensun peut vous aider
Maintenant que vous savez au moins quelque chose sur les finitions anodisées, vous conviendrez que les pièces en aluminium anodisé offrent plusieurs avantages par rapport aux pièces en aluminium ordinaires. Cependant, le processus d'anodisation n'est pas aussi simple qu'il n'y paraît : il nécessite des technologies et une expertise spéciales.
Gensun Precision Machining est un fournisseur de premier plan de services de fabrication de haute qualité en Asie. Non seulement nous fabriquons des produits avec précision en utilisant nos technologies d'usinage CNC de pointe, mais nous fournissons également une large gamme de services de finition de surface, y compris les finitions d'anodisation d'aluminium.
En savoir plus sur nos services de finition de surface.
Note : Cet article a été publié à l'origine en avril 2021 et mis à jour en mai 2022.
Technologie industrielle
- Découpe laser expliquée : 6 questions clés que tout fabricant devrait connaître
- Comment polir l'aluminium anodisé : Guide étape par étape
- Usinage de l'aluminium : Outils, techniques et opérations
- Contrôle Qualité des Soudures : 10 Défauts Courants et Astuces de Détection
- Alliage d'aluminium 3003 : le choix privilégié de l'industrie pour l'usinage
- Anodisation Or : Finition Dorée Durable pour Métaux de Base
- Démystifier les Mythes : La Vérité sur le Moulage à la Cire Perdue pour Industries Haute Performance
- FAQ Moulage en Sable : Réponses d'Experts à Vos Questions Fréquentes
- Tournage CNC 101 : maîtrisez le procédé d'usinage de précision