



Guide expert de l'usinage des pièces en aluminium anodisé
L'anodisation de l'aluminium est une méthode de post-traitement très durable. Elle peut non seulement améliorer les performances et l'apparence de la pièce, mais aussi mieux lier l'apprêt et la colle. Le traitement de surface anodisé fait de l'aluminium l'un des matériaux les plus populaires dans la production de milliers de produits de consommation, commerciaux et industriels aujourd'hui.
Qu'est-ce que l'aluminium anodisé ?
L'aluminium anodisé est de l'aluminium traité avec une excellente durabilité. Pour produire de l'oxyde d'aluminium anodique, on utilise un processus électrochimique dans lequel le métal est immergé dans une série de bains, et la couche anodique dans l'un des bains se développe à partir du métal lui-même.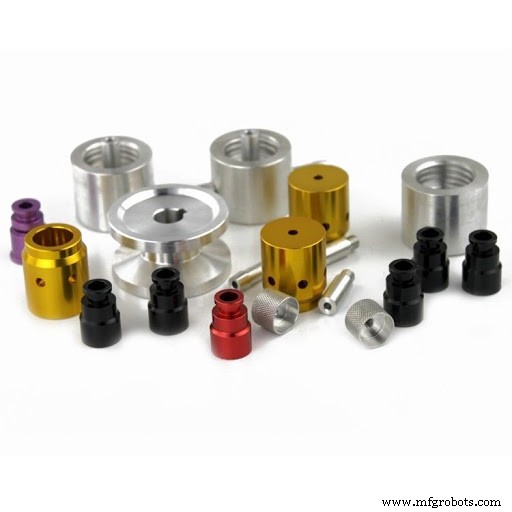
L'anodisation est un processus électrochimique qui transforme une surface métallique en une couche d'oxyde anodique décorative, durable et résistante à la corrosion. Comme la couche d'oxyde anodique est formée par l'aluminium lui-même, il s'agit d'une oxydation hautement contrôlée, renforcée par des phénomènes naturels, plutôt que d'être peinte ou revêtue. Par conséquent, le revêtement d'oxyde anodique est dur, durable et ne s'écaille pas. Il ne s'use pas dans des conditions normales. Bien que d'autres métaux non ferreux (comme le titane, le zinc et le magnésium) puissent également être anodisés, l'aluminium est de loin le métal le plus largement utilisé. L'aluminium anodisé est trois fois plus dur que la matière première et 60 % plus léger que d'autres métaux concurrents comme l'acier inoxydable et le cuivre.
Comment anodiser des pièces en aluminium ?
Pour anodiser correctement des pièces en aluminium, il faut nettoyer et rincer la surface, puis placer les pièces en aluminium dans un électrolyte contenant de l'acide sulfurique ou chromique, ce qui formera de minuscules pores (nanopores) sur la surface de l'aluminium et formera un revêtement conducteur de nombreux ions positifs et négatifs. Un courant électrique est appliqué au milieu, et en ajoutant une cathode, des ions oxygène sont libérés de l'acide et se combinent avec l'aluminium.
La combinaison de la surface de l'aluminium et des ions chargés négativement forme une couche barrière, appelée la couche de surface qui rend la pièce résistante à la corrosion dans le processus d'aluminium anodisé. Le revêtement anodique est composé d'oxyde d'aluminium hydraté, qui est considéré comme résistant à la corrosion et à l'abrasion. L'épaisseur du revêtement conventionnel est de 0,1 à 1,0 mil. Si nécessaire, on peut appliquer de la couleur à ce moment. Enfin, on applique un scellant pour fermer les nanopores et toute microfissure dans la couche d'oxyde.
Le processus de coloration est effectué en injectant de la peinture dans les trous de la pièce. Après que le pigment coloré atteint la surface, il est scellé pour conserver la couleur choisie. Cela crée une couleur qui ne s'estompe pas et est très durable, et on ne peut pas gratter la couleur sur la surface car la couleur est en réalité très profonde et ne peut être enlevée qu'en meulant le substrat.
Types de processus d'anodisation de l'aluminium
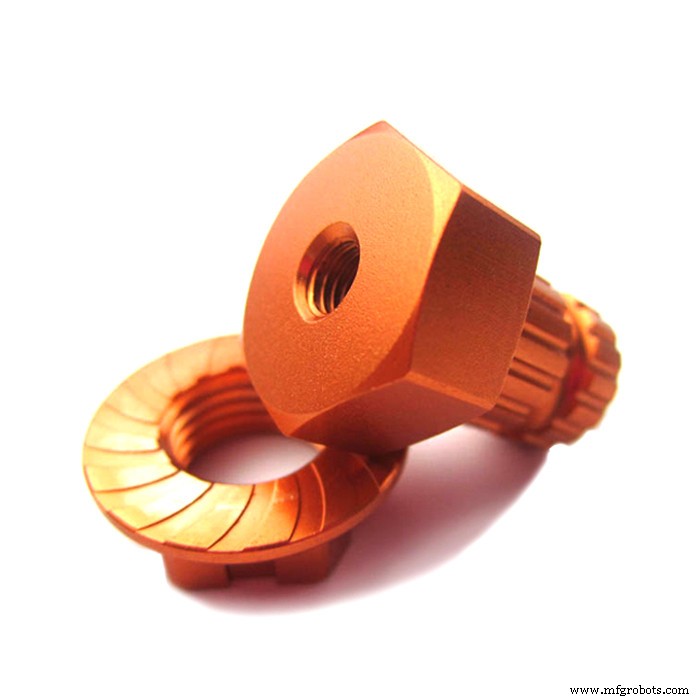 Il existe plusieurs types d'anodisation de l'aluminium, chacun résultant en un revêtement anodique unique. Les plus couramment référencés sont le Type I - Anodisation à l'acide chromique, Type II - Anodisation à l'acide sulfurique, et Type III - Anodisation dure ou Hardcoat.
Type I d'anodisation (Anodisation à l'acide chromique)
L'anodisation à l'acide chromique ou type I est le type le plus basique, utilisant de l'acide chromique pour produire une couche d'oxyde anodique fine et ductile sur les pièces en aluminium. L'épaisseur de chaque surface est généralement de 0,00002 à 0,0001 pouces (20 à 100 micro-pouces). Cela limite l'utilisation de l'anodisation à l'acide chromique comme finition décorative.
Il convient aux pièces avec des exigences de tolérance strictes et ne modifie pas les dimensions. Mais cela se fait en utilisant de l'acide chromique, ce qui n'est pas bon pour l'environnement, et est rarement utilisé aujourd'hui.
Type II d'anodisation (Anodisation à l'acide sulfurique)
L'anodisation Type II, également appelée Anodisation à l'acide sulfurique, est une anodisation standard courante. Au lieu d'utiliser de l'acide chromique, elle utilise de l'acide sulfurique, basée sur la spécification militaire MIL-A-8625. C'est la spécification standard pour l'aluminium anodisé industriel dans les domaines médical, aérospatial, militaire et de la défense dans le monde entier. Elle est particulièrement adaptée aux applications nécessitant dureté et résistance à l'usure.
La plage d'épaisseur du film du processus d'anodisation Type II est de 0,0001" à 0,001". L'épaisseur totale du revêtement formé est de 67 % de pénétration dans le substrat, soit 33 % de plus que la taille originale de la pièce, produisant une couche anodisée plus épaisse sur la pièce, la rendant plus adaptée à la coloration. Les pièces peuvent être traitées chimiquement ou mécaniquement avant l'anodisation pour obtenir un effet mat (non réfléchissant).
Type III d'anodisation
L'anodisation Type III, également connue sous le nom d'anodisation dure ou hard coat, utilise un processus similaire à l'anodisation Type II, réalisé dans un électrolyte à base d'acide sulfurique, mais produira un revêtement plus épais et plus dense, jusqu'à 2 mils d'épaisseur. Ce qui améliore considérablement la résistance à l'usure et à la corrosion. L'anodisation dure produit un revêtement dur très épais qui pénètre l'aluminium traité. La moitié de la couche d'oxyde protectrice pénètre la surface, et l'autre moitié est déposée sur la surface.
Les revêtements durs conviennent aux pièces en aluminium dans les applications d'usure extrême nécessitant une résistance à l'usure extrêmement élevée, ou les environnements corrosifs nécessitant des revêtements plus épais, plus durs et plus durables. C'est également précieux là où l'isolation électrique doit être améliorée.
La principale différence entre le type II et le type III est que pour l'anodisation type III, la température de la solution d'acide sulfurique est abaissée et fonctionne à une tension plus élevée.
Avantages de l'anodisation des pièces en aluminium
Durabilité
L'oxydation polaire modifie le matériau de base de l'aluminium au niveau moléculaire, et les pièces anodisées ne s'écaillent pas ou ne s'écaillent pas, et ont une forte résistance à la corrosion et à l'usure. La dureté de surface de l'aluminium anodisé est trois fois celle de l'aluminium standard. Même s'il est traité pour l'amélioration de la couleur, il ne s'écaille pas, ne pèle pas et ne s'écaille pas. Comme le processus d'anodisation est une oxydation contrôlée de l'aluminium, le produit ne rouillera pas, ne bronzera pas et ne vieillira pas. Les pièces en aluminium anodisé sont l'un des produits métalliques les plus résistants et les plus polyvalents sur le marché.
Faible coût, haute valeur
Parce que l'aluminium anodisé est beaucoup plus léger que d'autres produits métalliques, le coût de transport vers le chantier ou l'usine de fabrication est considérablement réduit. En raison de son rapport résistance/poids élevé, le coût total par pied carré de l'aluminium anodisé dans le projet est inférieur à celui de matériaux tels que l'acier, le zinc, le bronze, le laiton et le cuivre, tout en ayant le même effet visuel. La durée de vie est plus longue que des pièces similaires pulvérisées ou électroplaquées.
Respectueux de l'environnement
Parce que l'aluminium est riche en recyclabilité, et est le seul métal 100 % recyclable, plus le processus d'anodisation de l'aluminium est très respectueux de l'environnement, contrairement à la pulvérisation et à l'électroplacage, l'anodisation ne produit pas de déchets dangereux n'interfère pas avec la recyclabilité de l'aluminium.
Léger
L'aluminium anodisé est un métal léger, environ 60 % plus léger que l'acier inoxydable, le cuivre ou le laiton. Cela rend le transport des matériaux plus rentable et peut résoudre d'innombrables problèmes de conception. De la conception architecturale à la conception de produits de consommation, tant que des matériaux légers, durables et attrayants sont requis, l'aluminium anodisé peut fournir des solutions polyvalentes.
Entretien facile
Les pièces ont l'air neuves depuis la production et sont restées dans cet état pendant de nombreuses années. Du savon et de l'eau ou un détergent doux peuvent enlever la saleté et restaurer la finition avec une relative facilité.
Apparence
L'aluminium anodisé a une apparence plus belle que tout. S'il est conservé dans son état naturel, l'aluminium anodisé est un argent brillant neuf et peut être anodisé pour conserver une finition mate ou brillante. Vous pouvez également choisir des textures personnalisées telles que stuc, brossé ou tons galet pour donner à votre produit un aspect et une sensation uniques.
Options de couleurs personnalisées
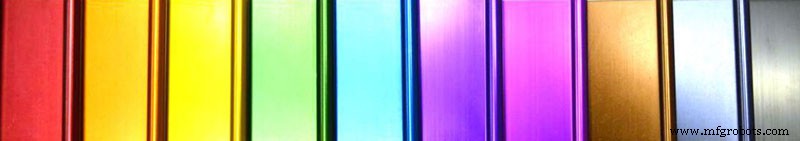 Parce que la couche anodique a une structure à pores ouverts avant le scellement, l'aluminium anodisé peut être traité pour le rendre presque de la même couleur que n'importe quelle marque que vous imaginez. La polyvalence du matériau signifie également qu'il peut être fait pour ressembler à d'autres métaux, vous donnant l'apparence de l'or, du bronze, du cuivre, de l'acier inoxydable, du laiton, etc., sans le risque d'altération par les intempéries.
Améliorer la résistance à l'abrasion des produits en aluminium
Le film d'oxyde anodique dont la structure chimique est un oxyde métallique plutôt que du métal a une forte isolation électrique. Certains matériaux en aluminium nécessitent une isolation électrique, comme une couche diélectrique capacitive. Cela peut être réalisé par anodisation.
(Article connexe : Tout sur l'usinage CNC de l'aluminium)
Avec plus de 10 ans d'expérience dans la fabrication de pièces de précision, nous considérons l'anodisation comme un processus de finition fiable, économique et éprouvé pour les composants en aluminium. SANS Machining fournit des finitions d'anodisation à nos projets clients. Les couleurs disponibles incluent le transparent, le jaune, le vert, le rouge et le noir.
En tant que fournisseur certifié ISO 9001:2015, toutes les pièces sont soumises à une inspection rigoureuse et à une assurance qualité, selon les spécifications requises pour le projet, ce qui permet à vos pièces anodisées de conserver leur meilleur aspect pendant des années.
Processus de fabrication
- Usinage efficace de petites pièces en aluminium : production de haute qualité grâce à un contrôle précis des RPM
- Usinage par fil EDM : guide expert pour la coupe de précision et avantages avancés
- Guide expert pour la fabrication de pièces en aluminium : méthodes éprouvées et meilleures pratiques
- Comprendre les Alimentateurs Vibrants : Points Clés & Applications
- Centres d'usinage verticaux (VMC) : caractéristiques, avantages et guide expert
- Moulage à la Cire Perdue dans l'Aéronautique : Précision, Efficacité et Durabilité
- Usinage de Matériaux Durs et Exotiques : Techniques et Applications
- Usinage Dur Démystifié : Concepts Clés et Meilleures Pratiques
- Guide complet des fraiseuses à cinq axes