



Maîtriser la Fonderie sous Pression d'Aluminium : Éliminer la Porosité et le Retrait pour une Qualité Constante
Après une série de production fonderie aluminium, vous rencontrez les mêmes défauts récurrents : minuscules vides internes ou cavités irrégulières groupées en zones parois épaisses. Pour ingénieurs et équipes production, porosité et retrait réduisent silencieusement le rendement, gonflent les coûts et retardent lancements produits.
Ces problèmes sont plus que cosmétiques. Cavités internes en pièces structurelles ou étanches pression mènent à défaillances terrain — risque qu'aucun fabricant ne peut se permettre. La clé d'un process fonderie stable est comprendre comment ces défauts se forment et apprendre à les contrôler.
Ce guide explique causes fondamentales porosité et retrait fonderie aluminium, propose mesures prévention pratiques, et fournit tableau dépannage rapide — tout pour transformer inspections routine en améliorations systématiques.
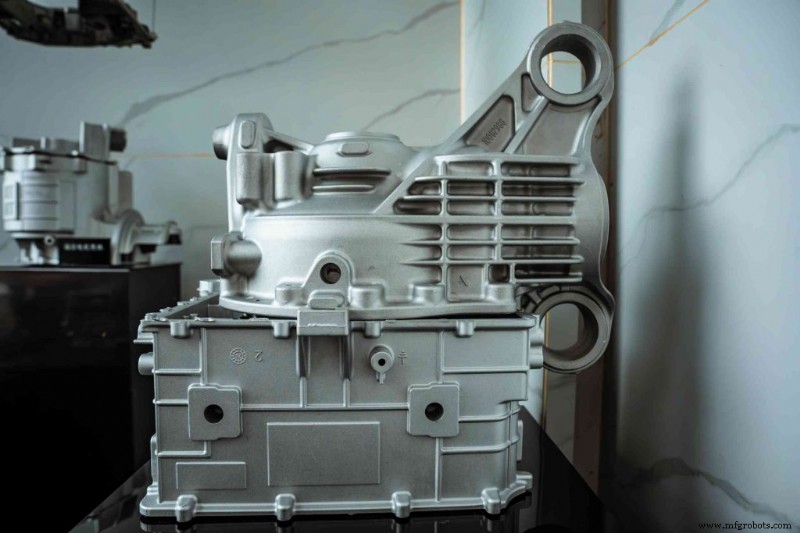
Les Ennemis Cachés : Porosité vs Retrait
Avant de corriger un défaut, il faut reconnaître son origine. Porosité et retrait apparaissent tous deux comme trous internes, mais naissent par mécanismes distincts et requièrent actions correctives différentes.
Identifier la Porosité Gaz en Fonderie sous Pression
La porosité gaz résulte de gaz piégé plutôt que retrait solidification.
- Apparence : vides lisses, arrondis, souvent quasi-sphériques — visibles comme bulles en coupe transversale.
- Localisations Typiques : dispersés dans pièce ou concentrés où gaz peut s'accumuler.
- Cause Racine : remplissage turbulent et air piégé pendant injection haute vitesse, ou vaporisation incomplète lubrifiants moule libérant gaz front fonte.
Comprendre le Retrait en Fonderie Aluminium
Le retrait est conséquence naturelle de contraction aluminium pendant solidification.
- Apparence : vides rugueux, irréguliers, parois dentelées — souvent décrits « spongieux » au microscope.
- Localisations Typiques : sections épaisses et points chauds thermiques où solidification survient en dernier.
- Cause Racine : quand enveloppe externe se solidifie première et scelle l'intérieur, le métal liquide restant ne peut alimenter le noyau qui se rétracte, créant porosité de retrait.
Stratégies Prouvées pour Prévenir Gaz Piégé et Porosité Fonderie
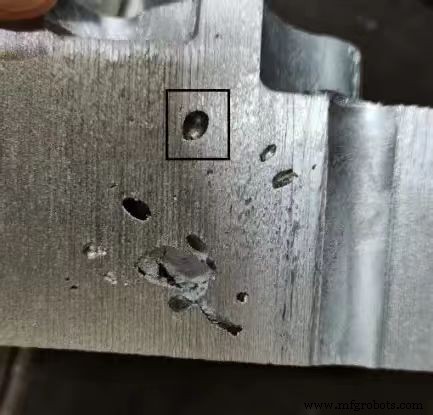
Une fois porosité gaz confirmée, les leviers correctifs deviennent clairs :
- Optimiser Systèmes Évents et Débordements
Assurer canaux évents adéquats pour laisser gaz déplacé s'échapper devant front fonte avançant. Puits débordement en fin parcours remplissage collectent métal le plus froid, le plus saturé gaz, servant points évents additionnels.
- Contrôler Vitesse Injection
Gérer profil vélocité injection avec précision. Premier stade lent remplit canaux alimentation et attaque sans turbulence ; second stade rapide avance cavité vite, empêchant solidification prématurée. Machines modernes chambre froide haute tonnage permettent contrôle multi-stades réduisant drastiquement air piégé.
- Fonderie sous Pression sous Vide
Pour pièces exigeant tolérance zéro porosité interne — corps hydrauliques auto, supports aéro — fonderie sous pression assistée vide hautement efficace. Évacuer cavité à pression quasi-nulle avant injection diminue fortement gaz piégé.
- Lubrification Moule Appropriée
Minimiser excès lubrifiant surface moule. Réduire volume pulvérisation, prolonger temps soufflage, maintenir températures moule >180 °C avant injection pour assurer volatilisation complète humidité et matière organique.
S'attaquer au Retrait Fonderie Aluminium de Front
Défauts retrait requièrent stratégies gouvernant solidification plutôt que simple remplissage.
Optimiser Contrôle Solidification Fonderie Aluminium
- Lignes Refroidissement Stratégiques : placer lignes refroidissement zones parois épaisses pour promouvoir solidification directionnelle vers attaque, permettant attaque alimenter noyau rétractant jusqu'à solidification complète pièce.
- Optimiser Conception Attaque : petites attaques solidifient trop tôt et bloquent alimentation. Attaques plus épaisses et périodes pression intensification plus longues maintiennent voie alimentation ouverte plus longtemps, réduisant directement retrait.
- Choisir Bon Alliage : tous alliages aluminium ne retirent pas pareil. ADC12 et A380.0 idéaux géométries complexes, parois minces s'écoulant bien. Si déchirure à chaud ou fissuration solidification préoccupe, alliage haute silice préférable. Adapter alliage à géométrie pièce est levier sous-utilisé pour réduire retrait dès stade conception. La bibliothèque matériaux JTR inclut gamme complète alliages aluminium, zinc, magnésium, permettant ingénieurs optimiser sélection matière parallèlement géométrie.
Guide Rapide Dépannage Défauts Fonderie sous Pression
Le tableau ci-dessous résume défauts courants, causes probables et actions correctives immédiates pour stabiliser qualité pièce rapidement.
| Défaut Observé | Cause Racine Potentielle | Action Immédiate Atelier |
|---|---|---|
| Vides lisses, ronds ou cloques surface | Air/gaz piégé, lubrifiant excessif, évents bouchés | Réduire lubrifiant moule ; nettoyer évents/soupapes ; ajuster vitesse tir lent |
| Trous irréguliers spongieux sections épaisses | Contraction refroidissement ; mauvaise alimentation métal ; points chauds locaux | Augmenter refroidissement local ; hausser pression intensification ; prolonger temps maintien |
| Bosses ou cloques apparaissant après traitement thermique ou cuisson | Gaz piégé se dilatant sous chaleur (porosité gaz cachée) ; résidus humidité | Réduire lubrifiant base eau ; augmenter extraction vide ; prolonger temps soufflage moule |
| Enfoncements superficiels ou dépressions surfaces planes externes | Contraction interne tirant peau (retrait surface/marques affaissement) ; points chauds localisés | Refroidissement local point chaud ; augmenter pression injection ; réduire légèrement temps cycle |
Si ajustements paramètres n'éliminent pas défaut — ou si problème récidive — causes plus profondes peuvent être en jeu. Revue process plus large peut être nécessaire :
1. Évaluer Qualité Fonte
Solubilité hydrogène dans fonte est contrôle majeur porosité sous-surface. Dégazage rotatif régulier et traitement flux approprié maintiennent fonte propre et réduisent porosité liée hydrogène. Négliger maintenance fourneau peut saper autres améliorations process.
2. Vérifier Distribution Température Moule
Utiliser caméra thermique IR avant/après production pour cartographier face moule. Points chauds indiquent refroidissement insuffisant ; zones froides signalent sur-refroidissement ou circuits eau bouchés. Températures moule inégales contribuent directement fautes gaz et retrait.
3. Réviser Géométrie Pièce Avec Ingénieurs
Défauts parfois proviennent conception plutôt que réglages. Nœuds thermiques naissent changements brusques épaisseur paroi, poches aveugles, angles internes vifs. Modifications conception — ajout angles dépouille, lissage transitions parois, repositionnement raidisseurs — éliminent souvent défauts persistants que paramètres machine seuls ne résolvent pas.
Transformer Vos Problèmes Fonderie Aluminium en Succès Production
Affronter retrait ou porosité gaz n'a pas à être coût permanent. Solution réside dans conception moule précise, équipement capable et gestion thermique disciplinée. Alignez ces trois éléments et taux défauts chutent dramatiquement.
Choisir bon partenaire fabrication est critique pour contrôle constant défauts fonderie. JTR Machine offre spectre complet services fonderie — incluant processus chambre chaude et chambre froide — pour répondre vos besoins.
Pour plus d'infos sur défauts courants fonderie aluminium et solutions, lisez notre guide : 9 Solutions Parfaites pour les Défauts de la Fonderie Aluminium. Si vous cherchez partenaire fabrication optimisant votre conception pour coulabilité — ou simplement produire fonderies aluminium haute qualité — contactez JTR pour revue fabricabilité gratuite et devis.
Guides Connexes
Technologie industrielle
- TIG vs A-TIG : différences clés expliquées
- Le boom du nearshoring au Mexique : transformer le déclin de la Chine en atout manufacturier
- 10 stratégies éprouvées pour réduire les coûts de fabrication
- Révolutionner la R&D automobile : L'usinage CNC améliore la précision et l'efficacité dans les transports avancés
- Fondamentaux des circuits DC : comprendre le courant continu et concepts électriques de base
- Programmation CNC : Compétences avancées recherchées pour la fabrication moderne
- Comprendre graphiques vectoriels vs matriciels : Pourquoi vos projets tôlerie ont besoin de fichiers vectoriels
- Foret Hélicoïdal : Parties, Types et Nomenclature – Guide Complet
- Types d'Aluminium pour Moulage à la Cire Perdue : Résistance, Durabilité, Performance Légère