



Systèmes d'inspection par vision : précision et efficacité en métrologie
Les systèmes d'inspection par vision ont été profondément impactés par la technologie numérique et axée sur les données d'aujourd'hui. Découvrez comment ils ont évolué, sont devenus moins sujets aux erreurs et ont contribué à améliorer la qualité des pièces de manière efficace et automatisée.
Les outils et machines d'inspection des pièces ont évolué dans des directions majeures. Pour mieux comprendre la technologie actuelle des systèmes d'inspection par vision, il est utile de comprendre comment elle a changé — et pourquoi.
Nous avons interrogé un spécialiste ingénierie et produit chez Mitutoyo pour en savoir plus.
L'évolution de l'équipement de métrologie : comparateurs de profil vs systèmes d'inspection par vision
Les premiers comparateurs étaient communément appelés « shadowgraphs » (ombres projetées). Ils permettent la mesure via une ombre « projetée à partir d'une image agrandie d'une pièce sur un écran avec un graphique superposé », écrit Quality Magazine dans l'article « Comparators: More Than Meets the Eye ».
« Cette technologie existe depuis les années 1950, mais elle est encore utilisée dans les ateliers aujourd'hui », déclare Mark Sawko, spécialiste produit chez Mitutoyo. Sawko est dans l'entreprise depuis 15 ans et était auparavant ingénieur d'application optique.
Mitutoyo vend toujours des comparateurs — mais la technologie elle-même a beaucoup évolué. Ils étaient autrefois de très grandes machines de six à sept pieds avec une grande lumière qui éclaire la pièce par l'arrière.
Les comparateurs d'aujourd'hui sont plus petits.
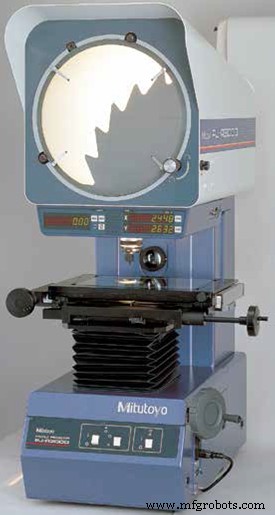
Source : Mitutoyo
« Les gens l'aiment encore parce que c'est facile », dit Sawko. « Ils utilisent des comparateurs dans les ateliers d'usinage depuis toute leur vie professionnelle. Certains ateliers veulent rester avec ce qui leur est confortable. »
Les comparateurs d'aujourd'hui sont également numériques. Vous alignez le réticule sur l'écran avec un bord de la pièce et prenez une lecture numérique, ou « DRO » (Digital Readout).
« Donc vous déplacez ce réticule d'un côté de la pièce, vous appuyez sur zéro pour la valeur X du DRO, par exemple, puis vous déplacez le réticule de l'autre côté de la pièce et vous lisez simplement la valeur de ce nombre, et c'est votre distance, en pouces, millimètres, peu importe ce que vous mesurez », explique Sawko.
 Vous avez une question technique ? Posez-la à l'équipe technique Métal de MSC sur le forum.
Comment l'informatique et les données ont influencé les systèmes d'inspection par vision
Les comparateurs sont un moyen très simple de mesurer et remplissent bien leur fonction. Mais il y a un hic. Ils présentent des limitations intégrées.
« La précision des comparateurs est limitée à la capacité de l'opérateur à aligner le réticule avec le bord de la pièce », dit Sawko. « Avec un système de vision, vous sortez l'opérateur de l'équation et vous gagnez énormément en précision par rapport à un comparateur. »
Avec un système de vision, le bord d'une pièce est déterminé automatiquement. Il utilise les logiciels informatiques avancés d'aujourd'hui et une caméra qui peut capturer beaucoup plus de détails qu'une pièce rétroéclairée projetée.
« La caméra capte la lumière mieux qu'un comparateur », dit Sawko. Le comparateur utilise l'éclairage de profil, qui est bon pour voir les contours extérieurs, mais pas pour voir la surface de la pièce.
Certains comparateurs d'aujourd'hui ont plus d'une source de lumière, mais comme c'est encore une projection, elle est limitée par la lumière réfléchie. Un système de vision avec une bonne caméra permet à un inspecteur qualité ou un opérateur machine de capitaliser sur l'éclairage de profil et un éclairage de surface uniforme — dont certains incluent un anneau lumineux autour du bord de la caméra — pour voir et mesurer plus de la pièce avec un niveau de certitude bien supérieur.
Et grâce à la nature automatisée des systèmes d'inspection par vision d'aujourd'hui, la mesure de la qualité des pièces devient d'autant plus efficace. Il y a simplement moins de place pour l'erreur — et le processus d'inspection est beaucoup plus rapide. Et comme tout le monde dans la fabrication le sait aujourd'hui, la vitesse compte.
« La plupart des systèmes de vision sont CNC, c'est-à-dire motorisés et contrôlés par ordinateur. Donc essentiellement, vous écrivez un programme et la machine se déplace automatiquement et mesure les bords et les surfaces », dit Sawko.
Que se passe-t-il d'autre dans la technologie d'inspection d'aujourd'hui ? Lisez « Where Metrology Meets Today's Precision Manufacturing ».
Dans les systèmes d'inspection par vision très avancés, ils peuvent être palettisés, ce qui leur permet potentiellement d'inspecter beaucoup plus de pièces à la fois qu'un comparateur. Et parce qu'ils sont programmables par machine, l'efficacité est vraiment amplifiée.
« Vous pouvez écrire un programme et ensuite le logiciel peut dire à la machine et à la caméra : OK, déplace-toi à cet emplacement, prends une mesure maintenant, déplace-toi au suivant, etc. », dit Sawko. « Donc fondamentalement, vous pouvez avoir un opérateur qui s'approche, pose une pièce sur une machine de vision, appelle un programme, appuie sur le bouton "go", et puis il peut aller faire autre chose pendant que la machine mesure soit cette pièce, soit une palette de plusieurs pièces. »
Comprendre la variété des systèmes de vision
Mitutoyo divise ses lignes de produits en trois domaines distincts. Il y a ceux qui sont toujours basés CNC, ce qu'il marque « Quick Vision ». Pour les ateliers qui n'ont pas besoin de vitesse et d'automatisation ou qui peuvent avoir des budgets plus petits, il y a « Quick Scope » et « Quick Image ». La ligne Scope est toujours une opération manuelle. La ligne de produits Quick Image peut être manuelle ou motorisée.
« Quick Vision » est pour les ateliers qui ont priorisé la précision par-dessus tout. Le haut de gamme est connu sous le nom d' « ultra » et est réputé pour être « l'un des systèmes de vision les plus précis au monde », selon Mitutoyo. Ce produit haut de gamme est beaucoup utilisé par les gouvernements pour des mesures sophistiquées afin de respecter les normes. Pensez au NIST, l'Institut National des Standards et de la Technologie.
Les fabricants qui travaillent dans la fibre optique utilisent également le système ultra haut de gamme.
« Si vous faites passer de la lumière dans un tas de minuscules fibres, et que vous avez une extrémité d'une fibre qui s'aligne sur une autre extrémité d'une autre fibre, si les deux extrémités ne s'alignent pas exactement, vous perdez le signal parce que toute la lumière ne passe pas », explique Sawko. « Donc ces connecteurs sont exigeants. Les tolérances sont vraiment, vraiment serrées, pour garantir que les fibres s'emboîtent le plus précisément possible. »
Quick Image, d'autre part, utilise une optique « télécentrique » pour obtenir une prise de vue avec profondeur de champ rapidement et avec précision.
« Toute la pièce est au point tout le temps qu'elle est mesurée », dit Sawko. « Donc c'est beaucoup plus rapide qu'un comparateur — et voit plus de la pièce. »
Quelle est la sophistication de votre opération d'inspection qualité ? Utilisez-vous des systèmes de vision et des palpeurs tactiles ? Parlez-en à vos pairs sur le forum métal. [inscription requise]
Technologie industrielle
- Réduire les risques grâce aux systèmes avancés de gestion de la main-d'œuvre
- Maintenance numérique : la clé pour débloquer la capacité dans la logistique
- Variateurs de vitesse : améliorer l'efficacité énergétique – Partie 2
- Procédure standard pour inspection complète d'équipement de travail
- Pourquoi les tests et inspections d'équipements sont essentiels : 4 raisons majeures
- Débloquez l'efficacité : 5 étapes éprouvées pour moderniser les systèmes legacy avec l'IIoT
- Tirer parti de l'IIoT pour surmonter les défis des OEM dans la fabrication d'équipements lourds
- Directives de sécurité essentielles pour l'exploitation des systèmes d'air comprimé
- Améliorer la valeur de l'entreprise grâce à des solutions intelligentes de maintenance d'équipement