



Usinage par ultrasons expliqué : principes, avantages et applications
Dans cet article, vous apprendrez ce qu'est l'usinage par ultrasons : fonctionnement, pièces, applications, avantages et inconvénients. Téléchargez le PDF gratuit à la fin.
Procédé d'usinage par ultrasons
Qu'est-ce que les ultrasons ?
Le terme ultrasons désigne une onde vibratoire de fréquence au-dessus de la limite auditive humaine, soit > 16 kHz.
Le dispositif convertissant l'énergie en ondes ultrasoniques est le transducteur ultrasonique.
Énergie électrique → vibrations mécaniques. Effet piézoélectrique ou magnétostriction (cristaux naturels/synthétiques ou certains métaux).
Magnétostriction : variation d'amplitude dans matériaux ferromagnétiques sous champ magnétique alternatif.
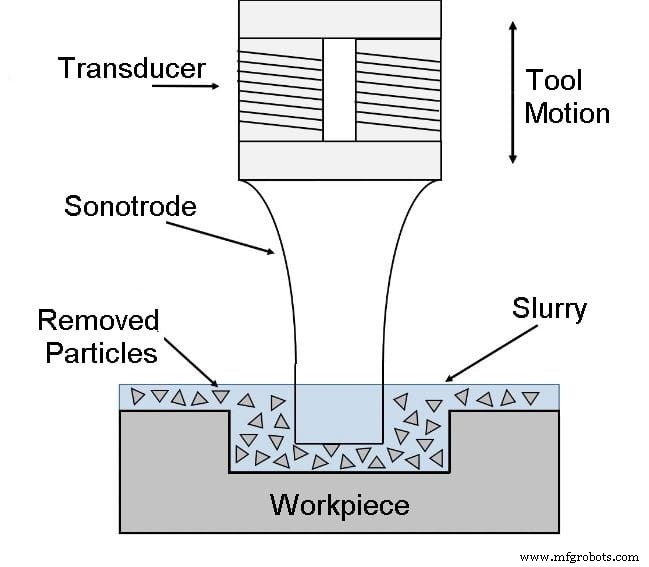
En usinage par ultrasons (USM), un outil vibrant longitudinalement à 20–30 kHz, amplitude 0,01–0,06 mm, est pressé sur la pièce avec force légère.
Pendant la vibration, une boue abrasive (grains abrasifs + eau, ratio fixe 20–30 %) circule sous pression à l'interface outil-pièce.
La force d'impact de la vibration de l'outil et le flux de boue causent l'enlèvement de matière par abrasion par des milliers de grains microscopiques. L'outil a la forme de la cavité à usiner.
Procédé pour matériaux durs et fragiles, conducteurs ou non électriques. Parfois appelé Rectification par ultrasons (USG).
Principe de fonctionnement de l'usinage par ultrasons
L'oscillateur électronique et amplificateur (générateur) convertit l'énergie électrique basse fréquence en puissance haute fréquence (~20 kHz) fournie au transducteur.
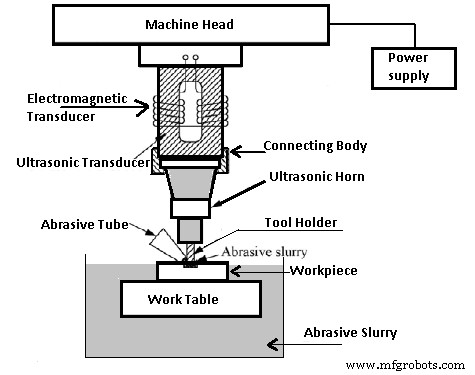
Transducteur par magnétostriction. Alimentation HF active la pile de matériau magnétostrictif → mouvement vibratoire longitudinal de l'outil. Amplitude insuffisante pour coupe → transmise à l'outil pénétrant par dispositif de focalisation mécanique (amplitude souhaitée à l'extrémité).
Dispositif de focalisation = transformateur de vitesse. Tige effilée ou « cornet ». Extrémité supérieure serrée/brasée sur face inférieure du matériau magnétostrictif. Extrémité inférieure : fixation de l'outil.
Toutes ces pièces, y compris l'outil (acier faible carbone ou inox, forme de la cavité voulue), forment un corps élastique unique transmettant vibrations à la pointe de l'outil.
À lire : Types de procédés d'usinage non conventionnels
Abrasifs couramment utilisés
Oxyde d'aluminium (alumine), carbure de bore, carbure de silicium, poudre de diamant. Bore = plus cher, idéal pour carbure de tungstène, aciers à outils, gemmes. Silicium = plus d'applications. Verre/céramiques : alumine meilleure.
Boue abrasive amenée à l'interface par pompage. Système réfrigéré refroidit boue à 5–6 °C. Bonne méthode : bain dans zone de coupe.
Taille abrasif : 200–2000 mesh. Grossier = ébauche. Fin (1000 mesh) = finition. Abrasifs frais coupent mieux → remplacement périodique.
Précision de l'USM
Vitesse max pénétration matériaux tendres/fragiles (céramiques tendres) : ~20 mm/min. Matériaux durs/tenaces : plus lent. Précision dimensionnelle ±0,005 mm possible. Fini surface Ra 0,1–0,125 µm. Rayon d'angle min 0,10 mm. Puissance : 20 W (portable) à 2 kW (lourd).
Limites du procédé
Limite principale : taux d'enlèvement métal relativement faible. Max 3 mm³/s, consommation énergétique élevée. Profondeur trous cylindriques limitée à 2,5× diamètre outil.
Usure outil → angle trou augmente, angles vifs s'arrondissent. Remplacement outil essentiel pour trous borgnes précis. Limité à surfaces de taille relativement petite.
Développement récent
Nouveau : outil imprégné poudre de diamant, sans boue. Outil oscillé à fréquence ultrasonique ET rotatif. Si rotation outil impossible, rotation pièce.
Innovation supprimant inconvénients du procédé conventionnel pour trous profonds. Dimensions tenues ±0,125 mm. Trous 75 mm profondeur en céramique sans chute de cadence (vs procédé conventionnel).
Applications de l'usinage par ultrasons
Simplicité → économique pour large gamme :
- Trous ronds et de toute forme pour laquelle un outil peut être fait. Formes étendues en déplaçant la pièce pendant la coupe
- Opérations : perçage, rectification, fraisage sur tous matériaux conducteurs/non conducteurs
- Verre, céramique, tungstène, carbures durs, gemmes (rubis synthétique)
- Filetage dans composants métaux durs/alliages par rotation/translation pièce ou outil
- Filières tréfilage carbure tungstène/diamant, filières forgeage/extrusion
- Dentiste : perçage dents sans douleur, toute forme
Avantages et inconvénients de l'usinage par ultrasons
Avantages
- Matériaux extrêmement durs et fragiles usinables aisément
- Profils très précis et bon fini de surface facilement obtenus
- Pièce usinée sans contraintes
- Pas de génération de chaleur → propriétés physiques inchangées
- Fonctionnement silencieux
- Équipement sûr
Inconvénients
- Taux d'enlèvement métal faible
- Coût équipement initial > machines conventionnelles
- Ne convient pas à l'enlèvement de grosse matière
- Coût outillage élevé
- Difficultés pour usiner matériaux tendres
- Consommation énergétique élevée
- Taille cavité usinable limitée
Conclusion
L'usinage par ultrasons offre de nombreux avantages en fabrication. J'espère avoir tout couvert. Questions ? Commentez.
Si utile, partagez avec vos amis.
Abonnez-vous à notre newsletter [GRATUIT]
Technologie industrielle
- Usinage par ultrasons : Principe, types et applications industrielles
- Fonctionnement de la Raboteuse : Principe, Composants et Opérations
- Électroérosion par Faisceau d'Électrons (EBM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage par Jet Abrasif (AJM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Ultrasonique (USM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Soudage Ultrasonique : Principe, Procédé, Équipements, Applications, Avantages et Inconvénients
- Usinage par jet abrasif (Abrasive Jet Machining) : composants, mécanismes et usages pratiques
- Usinage ultrasonique : principes, processus et avantages clés
- Usinage ultrasonique (USM) : composants, processus, applications et avantages – Guide PDF