



Usinage chimique (CHM) : principes, types, applications, avantages et inconvénients
L'usinage chimique (Chemical Machining - CHM), ou attaque chimique (etching), enlève de la matière par dissolution contrôlée dans un réactif acide/alcalin. Utilisé depuis l'Antiquité (acides organiques sur armures), industrialisé en 1927 (Aktiebolaget Separators).Procédé sans effort mécanique, idéal formes complexes, pièces minces, zones inaccessibles.
Installation type
- Cuve ouverte : acier revêtu (époxy, PVC, caoutchouc) résistant au réactif.
- Serpentin chauffant/réfrigérant : régulation température constante (kinétique attaque).
- Agitateur : homogénéité concentration/température, élimination bulles H₂, évacuation métal dissous.
- Fixation pièce : crochets (petites pièces) ou dispositifs revêtus polymère (grandes pièces) sur zones masquées.
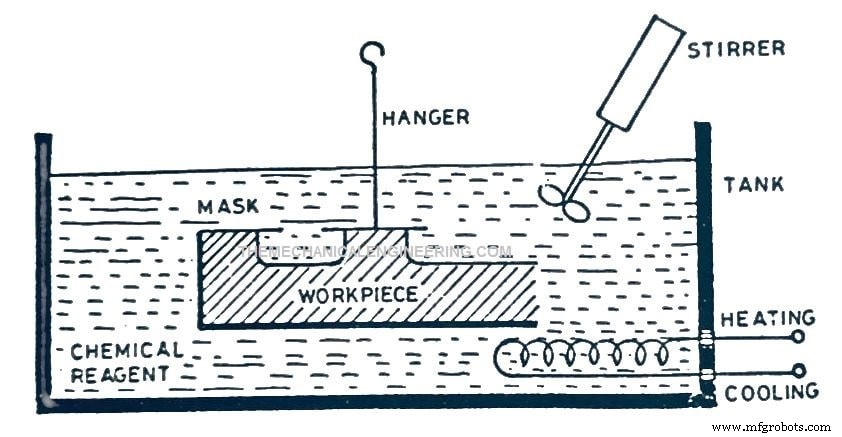
Principes : Masquage & Attaque
1. Masquant (maskant) : polymère/caoutchouc inerte au réactif, déposé sur zones à protéger.
2. Attaque : réactif dissout métal nu à vitesse constante (vitesse attaque = f(réactif, T°, concentration, métal)).
3. Profondeur = Vitesse × Temps : E = S/T → temps calculé pour profondeur visée.
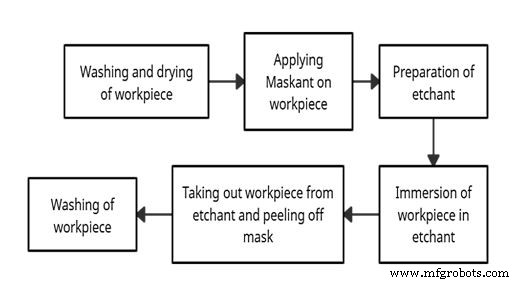
4 étapes séquentielles
1. Nettoyage
Dégraissage (jets HP, solvants, HCl dilué), séchage air chaud. Critique pour adhérence masquant, régularité attaque, absence piqûres.
2. Masquage
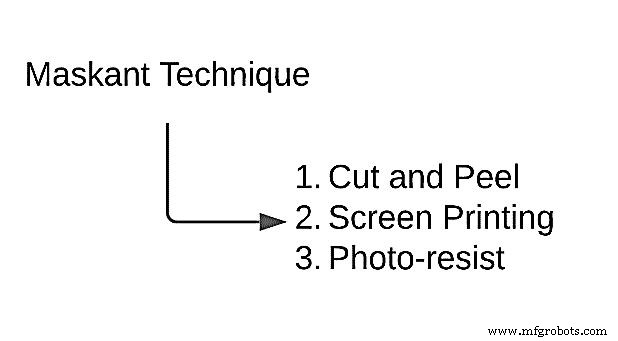
Dépôt masquant sur tout sauf zones à usiner. 3 techniques :
- Couper-Éplucher (Cut & Peel) : trempage masquant liquide (néoprène, butyle, vinyle, 0,03-0,13 mm), séchage, découpe scribe manuel/CNC, épluchage zones usinées. Épais, très résistant, tolérances modestes. Usinage chimique gros volumes (CHM).
- Sérigraphie (Screen Print) : écran soie/inox → dépôt masque par racle, séchage/cuisson, retrait écran → masque sur zones protégées. Rapide, précis (épaisseur < 0,05 mm), grandes séries, pièces planes < 1,2×1,2 m.
- Photorésist (Photo-resist) : masque photo + UV → PCM (voir article 1002022017). Très fin (1,27-1,5 µm), haute précision, PCB, semi-conducteurs, micro-engrenages.
3. Attaque (Etching)
Immersion pièce, agitation, température contrôlée. Vitesse attaque prédéterminée par essais. Profondeur = f(temps). Surfaces multiples attaquées simultanément.
4. Démasquage + Rinçage final
Décollement masquant (peeling ou solvant), lavage résidus attaquant, séchage.
Types d'opérations d'usinage chimique
- Fraisage chimique (CHM) : poches, contours, allègement structures (aéronautique).
- Gravure chimique (CHE) : marquage précis (n° série, logos, graduations).
- Polissage chimique (CHP) : finition, ébavurage, réactif dilué doux.
- Usinage photochimique (PCM) : micro-détails, photorésist, sans contrainte/fissure.
Applications
- Allègement structures complexes (aéronautique, spatial).
- Pièces minces/délicates (ressorts plats, diaphragmes, shims).
- Contours intérieurs alésages inaccessibles.
- Automobile, aéronautique, électronique, médical.
- Écrans fins, mailles, filtres.
- Zones de serrage difficiles.
Avantages
- Enlèvement uniforme, isotrope.
- Bonne finition, tolérances serrées (± 0,025-0,05 mm).
- Géométries complexes faciles.
- Enlèvement simultané tous axes.
- Faible qualification opérateur.
- Aucune contrainte mécanique/thermique.
- Coût investissement et opérationnel bas.
Inconvénients
- Sécurité opérateur : projections acides, vapeurs toxiques.
- Risque corrosion différée (rémanence réactif).
- Alliages multiphases → finition médiocre (attaque sélective phases).
- Non écologique : effluents acides, boues métalliques, traitement coûteux.
- MRR faible vs usinage mécanique.
- Bulles H₂ → zones non attaquées (piqûres).
Paramètres critiques : Masquant & Attaquant
Choix du masquant
Inerte au réactif, résistant manipulation/thermique, stable, découpable/scriptible, adhérence forte, disponible/économique.
| Métal pièce | Masquant recommandé |
|---|---|
| Aluminium, alliages | Caoutchouc butyle, polymère, néoprène |
| Cuivre, alliages | Polymère |
| Aciers, fontes | Caoutchouc butyle, polymère |
| Nickel | Néoprène |
| Magnésium | Polymère |
| Titane | Polymère |
Attaquants typiques & conditions
| Métal | Attaquant | Temp (°C) | Vitesse (µm/min ×10³) |
|---|---|---|---|
| Aluminium, alliages | NaOH / FeCl₃ | 49 | 20-30 / 13-25 |
| Laiton, bronze | NH₄HF₂ / FeCl₃ | 27 / 49 | 10-15 / 25 |
| Plomb | FeCl₃ | 54 | - |
| Magnésium, alliages | HNO₃ | 32-49 | 25-50 |
| Nickel | FeCl₃ | 49 | 13-38 |
| Titane | HNO₃ + HF | Ambiant | 13-25 |
Technologie industrielle
- Processus de rodage démystifié : définition, construction, principes, avantages et applications industrielles
- Processus de lappage expliqué : principes, types, matériaux et applications (guide PDF)
- Mécanisme de retour rapide : définition, types, principe de fonctionnement et applications – avantages, inconvénients (guide PDF)
- Processus d'extrusion : principes, types, applications et avis d'experts
- Usinage chimique : Enlèvement de métal de précision sans contrainte
- Soudage par Friction : Principes, Méthodes, Types, Applications, Avantages et Inconvénients
- Moulage Centrifuge : Principes, Types, Utilisations, Avantages et Inconvénients
- Processus d'Extrusion : Fonctionnement, Types, Applications, Avantages et Inconvénients
- Usinage ultrasonique : principes, processus et avantages clés