



Usinage par jet abrasif (AJM) : fonctionnement, avantages et applications
L'usinage par jet abrasif (Abrasive Jet Machining - AJM) est un procédé d'enlèvement de matière par érosion par impact de particules abrasives projetées à haute vitesse dans un jet de gaz porteur. Ce procédé non conventionnel permet d'usiner des matériaux durs, fragiles ou sensibles à la chaleur sans effort mécanique direct.
Définition
L'AJM utilise un jet concentré de grains abrasifs (10-50 µm) entraînés par un gaz comprimé (air, N₂, CO₂) à 150-300 m/s. L'impact des particules érode la pièce par micro-fractionnement et micro-coupage, permettant découpe, perçage, gravure et nettoyage de précision.
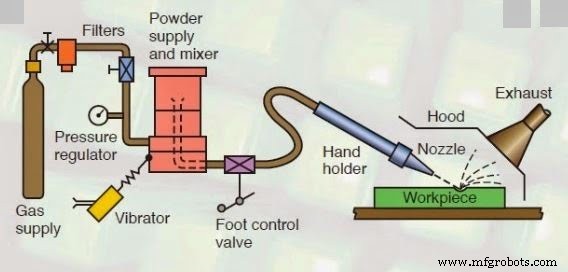
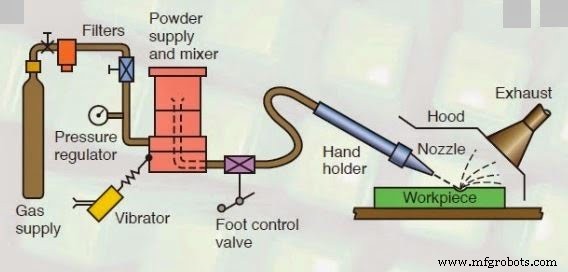
Composants du système AJM
- Réservoir de gaz : alimentation en gaz porteur (2-8 bar, typiquement air sec, N₂ ou CO₂).
- Filtre : élimine humidité, huile et particules pour éviter le colmatage.
- Manomètre / régulateur : contrôle précis de la pression (débit et énergie d'impact).
- Chambre de mélange : abrasif dosé par vibrateur, mélangé au gaz pour former une suspension homogène.
- Buse : convergente-divergente (Laval) en carbure de tungstène (résistance à l'usure), Ø 0,2-0,8 mm, convertit la pression en vitesse (100-300 m/s).
- Abrasifs : carbure de silicium (SiC), alumine (Al₂O₃), billes de verre, bicarbonate de sodium, dolomite selon l'application.
Paramètres influençant le taux d'enlèvement (MRR)
Granulométrie et débit abrasif
Le MRR augmente avec le débit abrasif jusqu'à un optimum, puis diminue (excès d'abrasif réduit l'énergie cinétique par particule et le débit massique de gaz).
Vitesse de sortie du gaz et densité des particules
La vitesse critique du gaz diminue quand la charge en abrasif augmente (énergie cinétique partagée).
Ratio de mélange (masse abrasif / masse gaz)
Un ratio trop élevé réduit la vitesse des particules et donc l'énergie d'érosion disponible.
Pression à la buse
Augmenter la pression augmente le débit massique de gaz et d'abrasif, donc le MRR (dans la limite de l'érosion de la buse).
Avantages
- Usinage à froid : idéal pour matériaux thermosensibles (verre, céramique, quartz).
- Aucun contact outil-pièce : pas de vibrations, pas d'efforts de coupe, pas de déformation.
- Faible investissement initial, mise en œuvre simple.
- Formes complexes, trous inclinés, profils internes accessibles.
- Bonne finition surface, zone affectée minime.
- Matériaux très durs usinables (germanium, saphir, carbures).
Inconvénients
- Faible MRR : inadapté à l'enlèvement de gros volumes.
- Précision limitée : évasement du jet (conicité ~0,5-1°), coupe parasite (stray cutting).
- Usure rapide de la buse (~300 h en carbure de tungstène).
- Abrasif non réutilisable (bords émoussés, risque colmatage).
- Poussières et pollution : système d'aspiration/filtrage obligatoire (coût, santé, environnement).
- Incorporation d'abrasif dans matériaux tendres (dégradation surface).
- Distance pièce-buse critique : trop proche = endommagement buse.
Applications industrielles
- Découpe/gravure verre, céramiques, réfractaires (alternative économique au meulage).
- Déflashage pièces moulées, ébavurage pièces injectées/forgeées.
- Micro-perçage : composants électroniques, microscopes, buses, diodes.
- Nettoyage surfaces : désoxydation, décapage peinture/colle, moules métalliques.
- Ébavurage aiguilles chirurgicales, valves hydrauliques, pièces polymères (nylon, PTFE, Delrin).
- Micro-fabrication : MEMS, microfluidique, masques photolithographiques.
- Marquage numéros de série sur verre trempé (automobile).
Choix de l'abrasif selon l'application
| Abrasif | Granulométrie | Applications principales |
|---|---|---|
| Alumine (Al₂O₃) | 12, 20, 50 µm | Nettoyage, découpe, ébavurage usage général |
| Carbure de silicium (SiC) | 10-50 µm | Matériaux très durs, découpe rapide |
| Billes de verre | 50-100 µm | Finition, peening, nettoyage doux |
| Bicarbonate NaHCO₃ | 27 µm | Matériaux tendres, nettoyage non destructif |
| Dolomite | 200 mesh | Gravure, polissage décoratif |
Technologie industrielle
- Processus de rodage démystifié : définition, construction, principes, avantages et applications industrielles
- Processus de lappage expliqué : principes, types, matériaux et applications (guide PDF)
- L'usinage par faisceau d'ions (IBM) : principes, processus et applications industrielles
- Usinage par jet abrasif (AJM) : Principe, avantages et applications
- Jet d'Eau et Jet d'Eau Abrasif : Principes, Équipements, Applications, Avantages et Inconvénients
- Usinage Ultrasonique (USM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Machines de moulage par injection : conception, fonctionnement, applications, avantages et inconvénients
- Usinage par jet d'eau abrasif : découpe de précision pour la fabrication moderne
- Usinage ultrasonique : principes, processus et avantages clés