



Usinage par jet abrasif : fonctionnement, avantages et applications
Ceci est The Mechanical Post et aujourd'hui vous lirez : Qu'est-ce que l'usinage par jet abrasif ? sa construction, fonctionnement, avantages, limites et applications.
À la fin, vous pouvez télécharger le PDF en cliquant sur le bouton prévu.
Qu'est-ce que l'usinage par jet abrasif ?
L'usinage par jet abrasif aussi connu sous le nom de AJM est un type de procédé de fabrication non traditionnel qui utilise des particules abrasives mélangées à un gaz sous haute pression pour usiner la pièce.
Les particules abrasives impactent la surface de la pièce à haute vélocité, résultant en l'érosion du matériau de la pièce.
L'usinage par jet abrasif est aussi connu sous les noms de Micro-sablage abrasif, Micro-sablage abrasif ou sablage crayon.
Le processus d'usinage par jet abrasif est assez similaire au processus d'usinage par jet d'eau.
Vous pourriez aussi vouloir lire sur un autre procédé non traditionnel : l'usinage par décharge électrique. Pas de souci, le lien s'ouvrira dans un nouvel onglet pour que vous puissiez continuer cet article.
Qu'est-ce qu'un matériau abrasif ?
Les abrasifs sont des matériaux durs utilisés pour l'usinage et la finition. Les particules abrasives érodent le matériau de la pièce par friction, causée par le frottement entre la pièce et la particule abrasive.
Abrasifs courants : oxyde d'aluminium, carbure de silicium, nitrure de bore, diamant, etc. La forme des particules abrasives utilisées en AJM est généralement sphérique.
Applications courantes des particules abrasives : polissage, rectification, rodage, perçage, coupe, lappage, etc.
Principe de fonctionnement de l'usinage par jet abrasif
L'usinage par jet abrasif fonctionne sur le principe qu'un flux à grande vitesse de gaz et de particules abrasives concentré en un point entraîne l'usinage de la pièce par érosion.
Construction du processus d'usinage par jet abrasif
 |
| Vous êtes libre d'utiliser cette image, attribution appropriée avec lien vers l'article requise. |
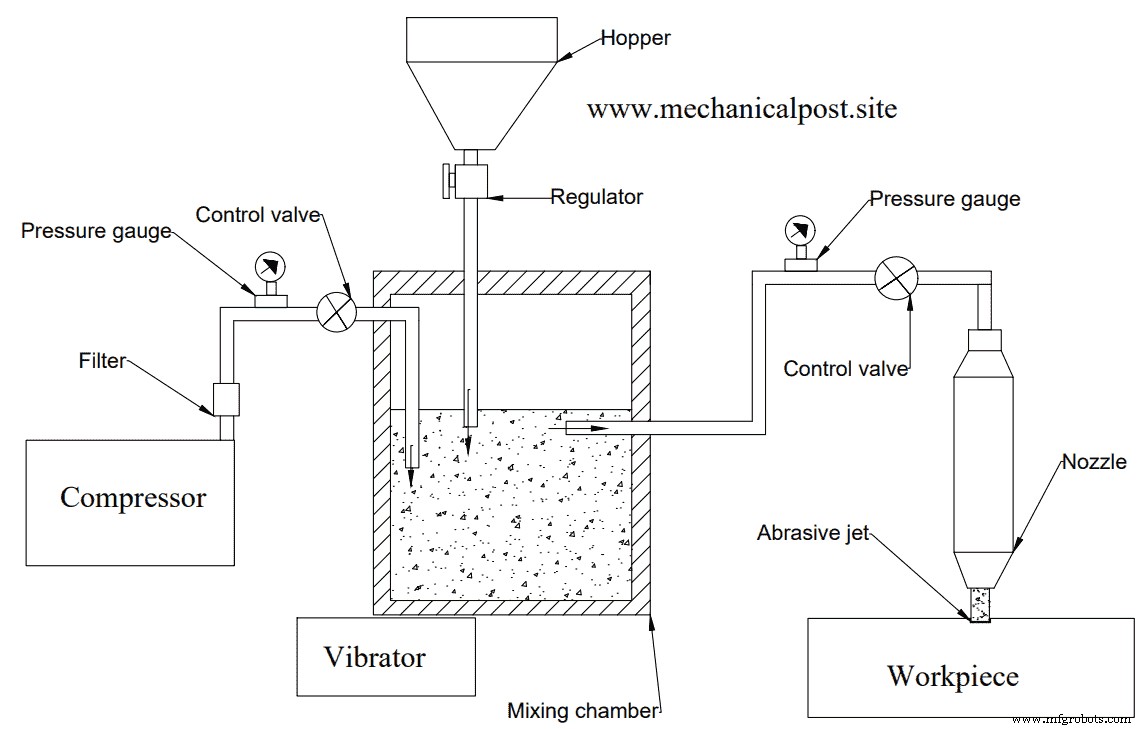
Voici les principaux composants du processus d'usinage par jet abrasif :
- Compresseur d'air
- Filtre à air
- Manomètre
- Vannes de contrôle
- Trémie (Hopper)
- Chambre de mélange
- Vibreur
- Buse
Compresseur d'air
Un compresseur d'air produit du gaz sous pression dans la plage de 25-130 psi. Gaz inertes, air ou dioxyde de carbone sont généralement utilisés pour la compression, puis passés à travers le filtre à air. Le débit est d'environ 30 litres par seconde.
Filtre à air
Le filtre à air élimine les particules de poussière ou toute autre impureté ayant pu entrer dans le compresseur.
Manomètre
Un manomètre lit la pression exacte du gaz en circulation. Le plus couramment utilisé est le manomètre à tube de Bourdon.
Vannes de contrôle
Les vannes de contrôle régulent le flux de gaz ou de mélange abrasif selon les conditions de travail.
Trémie (Hopper)
Les particules abrasives sont alimentées dans la chambre de mélange via la trémie. La taille moyenne de la particule abrasive est d'environ 0,025 mm. Un régulateur est placé sous la trémie pour contrôler le flux de particules abrasives dans la chambre de mélange.
Chambre de mélange
La chambre de mélange est une chambre étanche où l'air sous pression est correctement mélangé aux particules abrasives.
Vibreur
Le vibreur assure un bon mélange du mélange et empêche la décantation des particules abrasives au fond.
Buse
La buse concentre le mélange particules abrasives et gaz en un point précis. Elle convertit l'énergie de pression du gaz en énergie cinétique.
La buse est en matériau dur comme carbure de tungstène ou saphir pour résister à l'usure causée par les abrasifs. L'extrémité de la buse a une section d'environ 0,05 à 0,2 mm².
Fonctionnement de l'usinage par jet abrasif
- Le compresseur comprime l'air/gaz inerte à haute pression.
- Ce gaz sous pression passe par le filtre à air, où l'air est filtré.
- Le gaz entre dans la chambre de mélange par le tuyau.
- Le manomètre et la vanne de contrôle régulent le flux d'air vers la chambre de mélange.
- Les particules abrasives sont alimentées dans la chambre de mélange via la trémie.
- Le gaz sous pression et les particules abrasives sont soigneusement mélangés dans la chambre de mélange.
- Ce mélange haute pression est ensuite envoyé à la buse via un flexible.
- Un autre manomètre mesure la pression du mélange air-particules abrasives.
- Une vanne de contrôle régule le débit du mélange vers la buse.
 |
| Vous êtes libre d'utiliser cette image, attribution appropriée avec lien vers l'article requise. |
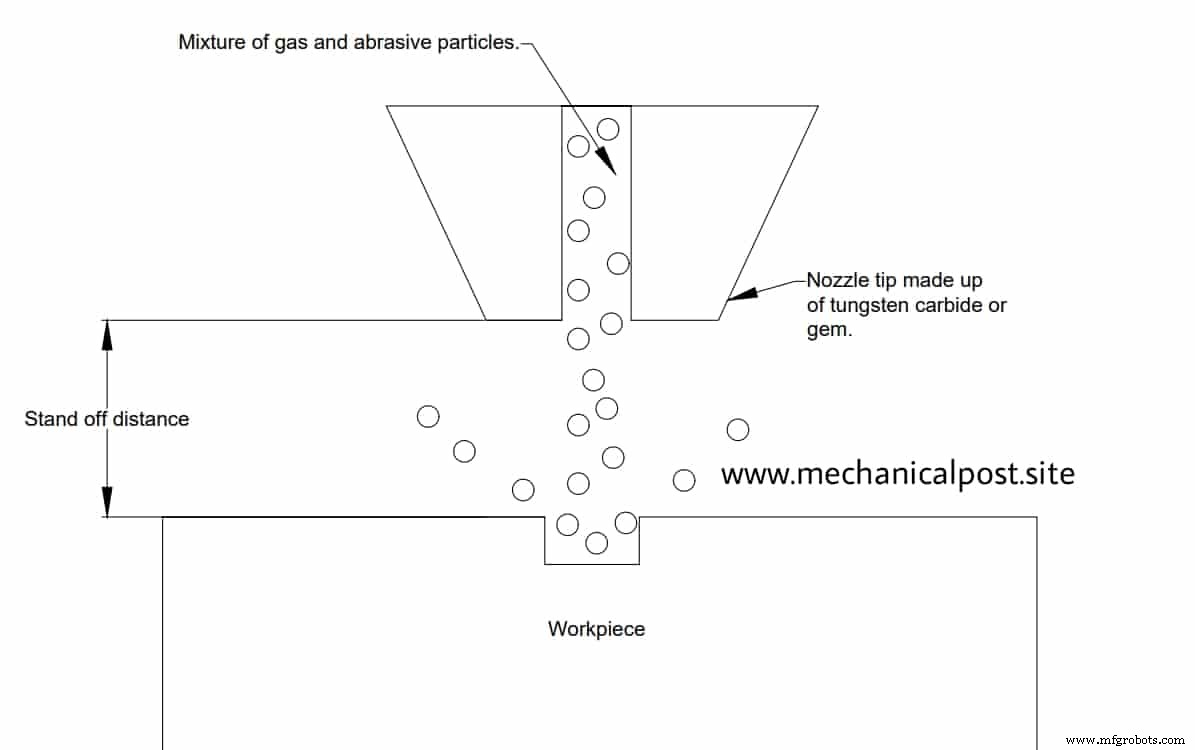
- La buse convertit l'énergie de pression haute du mélange en énergie cinétique. La vélocité du mélange augmente drastiquement dans la buse (environ 150 à 300 m/s).
- Ce flux de particules abrasives est connu sous le nom de jet abrasif.
- La distance de travail (standoff distance) est généralement d'environ 0,25 mm à 20 mm.
- Le jet abrasif érode le matériau de la pièce, l'usinant ainsi.
- Le jet de gaz à haute vélocité emporte avec lui les particules abrasives et le matériau érodé de la pièce.
- En régulant la vanne de contrôle, le taux d'enlèvement de métal, la finition de surface et divers autres paramètres peuvent être contrôlés.
- C'est ainsi que fonctionne le processus d'usinage par jet abrasif.
Vous pourriez aussi aimer lire :
- Qu'est-ce que l'usinage CNC ? et types de machines CNC.
- Procédé de laminage – définition, fonctionnement, types, avantages et utilisations.
- Palier sur coussinet (palier pied) – construction et utilisations.
- Qu'est-ce que le moulage ? explication détaillée.
Applications du processus d'usinage par jet abrasif
Voici les applications du processus d'usinage par jet abrasif :
- Utilisé pour opérations comme perçage, fraisage, rodage, finition de surface, etc.
- Également utilisé pour opérations de perçage fin.
- Utilisé pour graver des formes complexes sur matériaux durs et fragiles.
- L'usinage de matériaux semi-conducteurs peut être fait avec ce processus.
Avantages du processus d'usinage par jet abrasif
- Pas de contact direct entre l'outil et la pièce.
- Bonne finition de surface obtenable.
- Pas de dommage thermique à la pièce.
- Matériaux durs facilement usinables.
- Formes complexes produisibles sur la pièce.
- Coût initial faible.
Limites du processus d'usinage par jet abrasif
- Taux d'enlèvement de métal faible.
- Ne peut pas usiner des matériaux tendres comme l'aluminium.
- Nettoyage requis après usinage car particules abrasives s'incrustent dans la pièce.
- Particules abrasives une fois utilisées ne peuvent être réutilisées car déformées. Cela augmente les coûts d'exploitation.
Voilà un aperçu de l'usinage par jet abrasif. Si vous aimez cet article ou avez des suggestions, dites-le-nous en commentaires, nous serions ravis de vous lire.
Rejoignez aussi notre chaîne Telegram pour être notifié à chaque nouvel article !
Nous reviendrons bientôt avec un autre article intéressant, en attendant continuez d'apprendre et lisez The Mechanical Post !
Technologie industrielle
- Microbillage abrasif (abrasive jet machining) : fonctionnement, avantages, applications pratiques
- Électro-érosion (EDM) : Mécanique, principes, circuits et caractéristiques
- Usinage par électroérosion (EDM) expliqué : construction, principes et intégration CNC moderne
- Usinage laser (Laser Beam Machining) : types, procédé et applications
- L'usinage par faisceau d'ions (IBM) : principes, processus et applications industrielles
- Usinage chimique : Enlèvement de métal de précision sans contrainte
- Usinage par jet abrasif (AJM) : Principe, avantages et applications
- Usinage par ultrasons : Principe, types et applications industrielles
- Usinage ultrasonique (USM) : composants, processus, applications et avantages – Guide PDF