



Usinage par faisceau laser : guide complet (définition, composants, principes, avantages et applications)
Dans cet article, nous étudierons en détail l'usinage par faisceau laser : définition, composants, principe de fonctionnement, avantages, inconvénients et applications industrielles.
Qu'est-ce que l'usinage par faisceau laser ?
L'usinage par faisceau laser (Laser Beam Machining - LBM) est un procédé d'usinage non conventionnel qui utilise l'énergie thermique d'un faisceau laser cohérent pour enlever de la matière sur une pièce. Le laser (acronyme de Light Amplification by Stimulated Emission of Radiation) concentre une énergie lumineuse intense sur une zone très réduite, provoquant la fusion, la vaporisation et l'ablation du matériau.
Composants principaux d'une machine laser
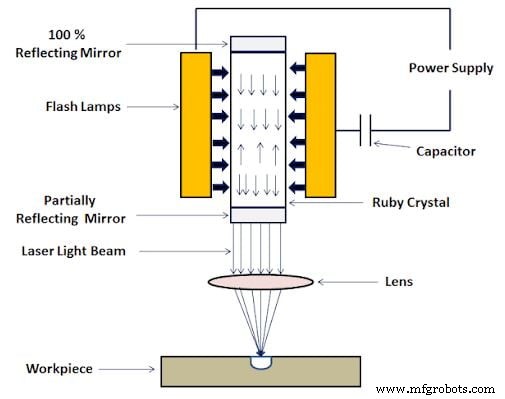
Une installation d'usinage laser comprend les éléments suivants :
- Alimentation haute tension : fournit l'énergie électrique nécessaire pour initier l'émission laser.
- Condensateurs : stockent l'énergie et la restituent sous forme d'impulsions pour le mode pulsé.
- Lampes à flash : tubes à arc électrique remplis de gaz (xénon, krypton) qui produisent une lumière blanche intense pour pomper le milieu actif.
- Miroirs réfléchissants : résonateur optique (miroir total et miroir partiel) qui amplifie et dirige le faisceau.
- Cristal rubis (milieu actif) : laser à état solide à trois niveaux émettant une lumière rouge cohérente (694 nm) par inversion de population.
- Lentilles de focalisation : lentille divergente (expansion) puis lentille collimatrice pour rendre les rayons parallèles et focaliser le faisceau sur la pièce.
- Pièce à usiner : tout matériau (métallique ou non) peut être traité.
Principe de fonctionnement
Le processus repose sur la conversion d'énergie : électrique → lumineuse → thermique.
- Excitation : la lampe à flash pompe le cristal rubis, élevant les atomes de Cr³⁺ à un niveau d'énergie supérieur.
- Inversion de population : les atomes s'accumulent dans un état métastable.
- Émission stimulée : un photon incident déclenche l'émission en cascade de photons cohérents (même phase, fréquence, direction).
- Amplification optique : le résonateur (miroirs) fait rebondir les photons, amplifiant le faisceau.
- Sortie du faisceau : le miroir partiel laisse passer une fraction du faisceau amplifié.
- Focalisation : les lentilles concentrent le faisceau sur un spot de quelques microns (densité de puissance ~10⁶-10⁹ W/cm²).
- Interaction matière-laser : l'énergie thermique fond, vaporise et éjecte la matière (ablation).
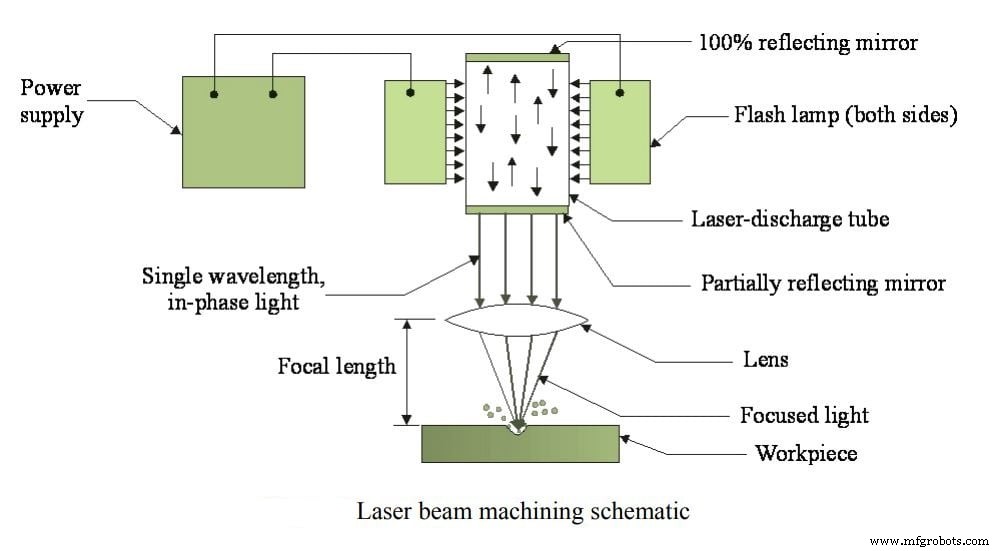
Le taux d'enlèvement de matière (MRR) dépend principalement de la longueur d'onde (absorption par le matériau), de la puissance, de la durée d'impulsion et de la vitesse de balayage.
Applications industrielles
- Micro-perçage (trous < 0,1 mm) : buses d'injection, filtres, aiguilles médicales.
- Découpe de profils complexes : tôles minces, matériaux durs, céramiques, composites.
- Soudage de précision : matériaux réfractaires, non-conducteurs, pièces traitées thermiquement.
- Micro-usinage : électronique, horlogerie, dispositifs médicaux (stents, cathéters).
- Traitement de surface : marquage, gravure, désoxydation, durcissement laser.
- Chirurgie ophtalmologique et dermatologique.
Avantages
- Usinage de tout matériau (métaux, céramiques, plastiques, composites, bois).
- Précision extrême : trous de quelques microns, tolérances ± 5 µm.
- Aucun effort mécanique : pas de vibration, pas de serrage complexe.
- Zone affectée thermiquement (ZAT) très réduite.
- Excellente finition de surface (Ra < 0,5 µm).
- Automatisation aisée (CNC, robotique), grande flexibilité.
- Faible usure d'outil (pas de contact physique).
Inconvénients
- Impossible de réaliser des trous borgnes ou très profonds (rapport L/D limité).
- Géométrie des trous : légère conicité, parois non parfaitement droites.
- Coût d'investissement et de maintenance élevé.
- Rendement global faible (< 10 % pour lasers à lampe flash).
- Limité aux faibles épaisseurs (généralement < 10 mm pour la découpe).
- Risques sécurité : rayonnement invisible, fumées toxiques, feu.
- Durée de vie limitée des lampes à flash (~500-1000 h).
Types de lasers industriels courants
| Type | Milieu actif | Longueur d'onde | Applications typiques |
|---|---|---|---|
| CO₂ | Gaz (CO₂/N₂/He) | 10,6 µm | Découpe, soudage, gravure non-métaux, tôles épaisses |
| Fibre (Yb) | Fibre dopée ytterbium | 1,07 µm | Découpe/soudage métaux, marquage, additive manufacturing |
| Nd:YAG | Cristal YAG dopé Nd | 1,064 µm | Soudage précision, perçage, médical |
| Disque (Yb:YAG) | Disque mince dopé Yb | 1,03 µm | Haute puissance, soudage profond, découpe épaisse |
| Femto-seconde | Ti:Saphir / Fibre | 800 nm / 1030 nm | Micro-usinage froid, transparent, médical |
Technologie industrielle
- Usinage par électroérosion (EDM) expliqué : construction, principes et intégration CNC moderne
- Processus de rodage démystifié : définition, construction, principes, avantages et applications industrielles
- Processus de lappage expliqué : principes, types, matériaux et applications (guide PDF)
- Usinage laser (Laser Beam Machining) : types, procédé et applications
- L'usinage par faisceau d'ions (IBM) : principes, processus et applications industrielles
- Électroérosion par Faisceau d'Électrons (EBM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Laser (LBM) : Principes, Équipements, Applications, Avantages et Inconvénients
- Usinage par Jet Abrasif (AJM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Ultrasonique (USM) : Principe, Équipements, Applications, Avantages et Inconvénients