



Usinage Ultrasonique : Fondamentaux, Composants et Applications Industrielles
L'usinage ultrasonique est un procédé de fabrication qui enlève de la matière de la surface par vibrations de haute fréquence, faible amplitude d'un outil contre la surface du matériau, en présence de particules abrasives fines.
Dans cet article, nous étudierons en détail : Définition, Construction/Pièces, Principes de fonctionnement, Avantages, Inconvénients et Applications de l'usinage ultrasonique.
Qu'est-ce que le Procédé d'Usinage Ultrasonique ?
L'usinage ultrasonique est un procédé d'usinage non conventionnel où les abrasifs frappent la pièce pour enlever la matière. Cette méthode recourt à la percussion ou au martelage d'abrasifs contre la pièce avec l'outil.
Nous avons un outil qui n'impacte pas directement la pièce, mais des particules abrasives sont placées entre la pièce et l'outil.
Ces abrasifs sont durs, conservent leur forme (rigides) et causent une érosion par impact du matériau de la pièce en mode percussion.
Le martelage est effectué par un corps appelé outil. Le matériau de l'outil est suffisamment ductile pour ne pas subir de fracture fragile.
Construction ou Pièces de l'Usinage Ultrasonique :
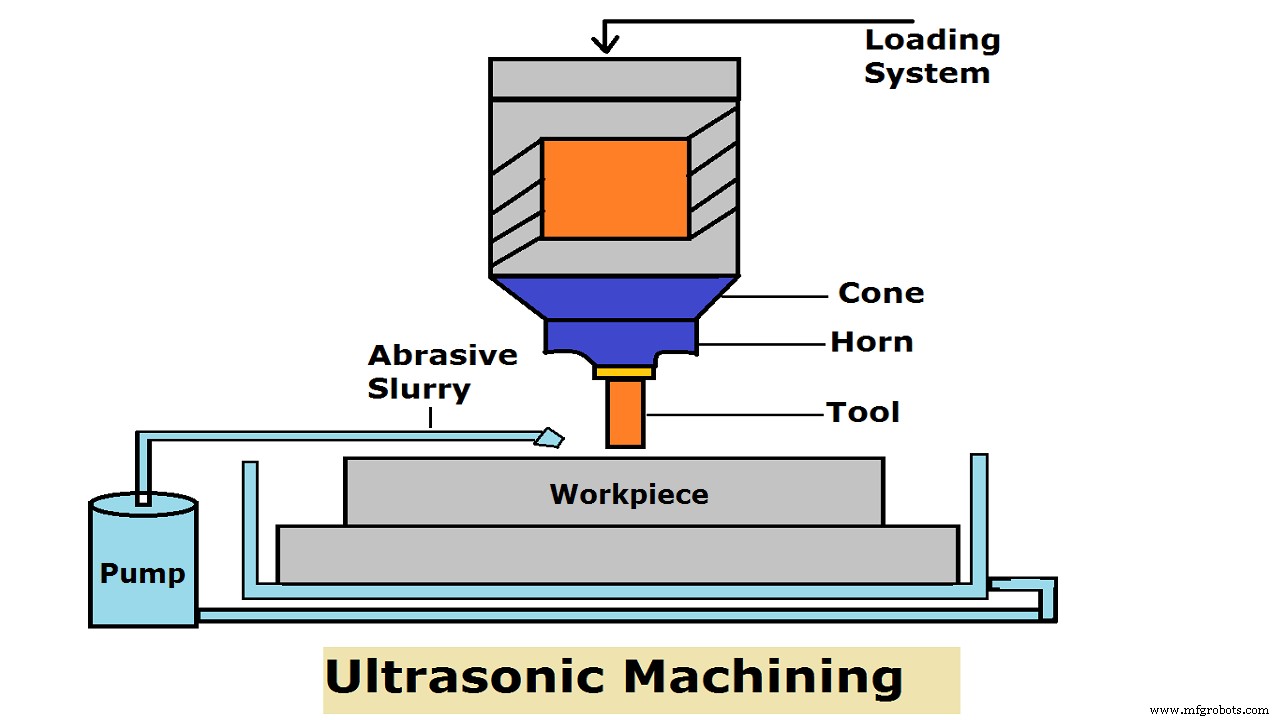
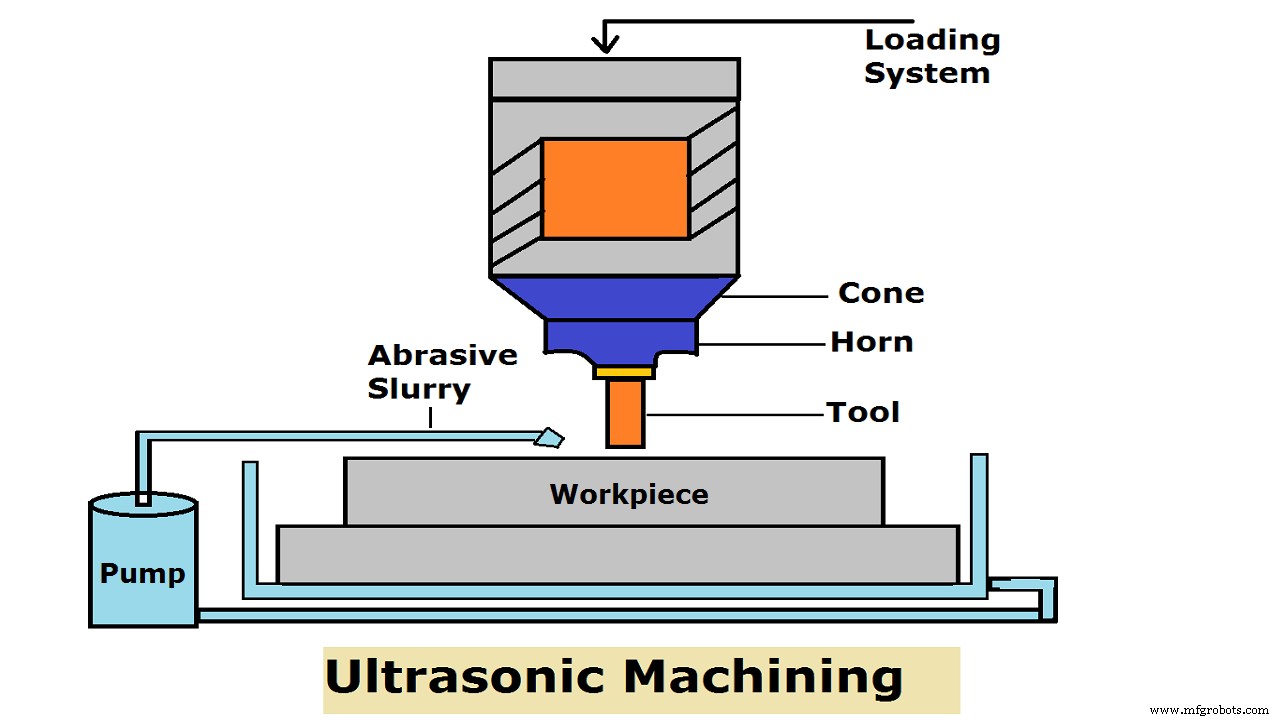
Principaux composants :
- Alimentation électrique (Power Supply)
- Transformateur de vélocité (Velocity Transformer / Corne)
- Outil (Tool)
- Boue abrasive (Abrasive Slurry)
- Transducteur électromécanique
- Pistolet à abrasifs (Abrasive gun)
- Pièce (Workpiece)
Alimentation Électrique (Power Supply) :
Aussi appelée générateur haute fréquence ou oscillateur électronique. Convertit alimentation normale (50-60 Hz) en alimentation haute fréquence (20-40 kHz) mais amplitude vibration faible (microns).
Transformateur de Vélocité (Velocity Transformer) :
Aussi appelé conception de la corne (horn). Amplifie et focalise les vibrations du transducteur à intensité adéquate pour entraîner l'outil et accomplir l'opération de coupe.
En acier dur, non magnétique, facilement usinable, bonne résistance fatigue : K-Monel, bronze métallique, acier doux.
Cornes coniques linéaires et exponentielles : longueur = demi-longueur d'onde du son dans le métal.
Outil (Tool) :
Corps effectuant le martelage. Matériau suffisamment ductile pour éviter fracture fragile.
Usure outil inévitable parallèle à la pièce → usure significative. Doit être résistant à la fatigue car augmentation taux enlèvement matière = augmentation fréquence martelage aux fréquences ultrasoniques.
Chargement dynamique sur matériau outil → résistance fatigue requise. Taux usinage proportionnel à ce martelage.
Boue Abrasive (Abrasive Slurry) :
Abrasifs apportés sur site usinage et évacués avec matière usinée (pièce + outil) → transportés en boue (slurry).
Outil pressé contre pièce pour créer légère pression : assez faible pour ne pas écraser abrasifs, assez forte pour assurer fracturation pièce.
Abrasifs : résistance fracture > pièce. D'abord, alimentation abrasifs nécessaire.
Apportés sur site usinage par milieu aqueux généralement = boue (slurry).
Transducteur Électromécanique :
Convertit énergie électrique en vibration mécanique. Signal électrique haute fréquence → transducteur → vibration haute fréquence, faible amplitude.
Deux types :
- Transducteur piézoélectrique
- Transducteur magnétostrictif
Transducteur Piézoélectrique :
Compressé → génère faible courant électrique. Courant passé → expansion. Courant retiré → reprend taille/form originale. Disponibles jusqu'à 900 Watts.
Transducteur Magnétostrictif :
Champ magnétique → changement forme. Nickel/alliages nickel. Rendement 20-30%. Disponibles jusqu'à 2000 Watts. Changement longueur max ~25 microns.
Pistolet à Abrasifs (Abrasive Gun) :
Abrasifs apportés sur site usinage par milieu aqueux = boue (slurry).
Ex: 20 parts abrasifs / 100 parts eau, appliqué par buse/pistolet à abrasifs (jet) sur site usinage → site reçoit constamment abrasifs frais sous pression définie. Débris usinage (matière enlevée, abrasifs cassés) évacués par même jet eau/abrasifs.
Pièce (Workpiece) :
Matériaux fragiles non conducteurs comme céramiques techniques usinés par usinage ultrasonique.
Pas de dommage thermique sur pièce, pas de contrainte résiduelle. Formes 3D complexes réalisables.
Principe de Fonctionnement de l'Usinage Ultrasonique :
Fonctionnement : jeu outil/pièce ~0,25 mm. Outil matériau ductile. Entre eux : boue abrasive.
Abrasifs s'incrustent dans outil et pendant descente outil, abrasifs martèlent pièce → enlèvement matière.
Matière évacuée zone usinage par écoulement boue. Outil légèrement conique → trous droits.
Augmentation viscosité fluide porteur → taux enlèvement matière (TEM) diminue (difficulté évacuation). Augmentation fréquence → TEM augmente (plus impacts/unité temps).
Augmentation amplitude → TEM augmente (momentum abrasifs accru).
Amplitude vibration : 5-75 µm. Fréquence : 19-25 kHz.
Augmentation concentration abrasifs → impacts plus nombreux → TEM augmente. Mais au-delà valeur critique, collisions abrasifs → perte momentum → TEM diminue.
Augmentation taille abrasif → impact zone plus large. Mais au-delà valeur critique, momentum abrasifs diminue.
Note : TEM : ECM > EDM > USM
Vidéo de Fonctionnement Usinage Ultrasonique :
Avantages de l'Usinage Ultrasonique :
Avantages :
- Usinage matériaux fragiles, non conducteurs, durs, friables.
- Pas de chaleur générée → modification physique pièce négligeable.
- Non-métaux non usinables par EDM/ECM (mauvaise conductivité électrique) → usinables par USM.
- Processus sans bavure, sans distorsion.
- Adoptable avec nouvelles technologies : EDM, ECG, ECM.
- Opération silencieuse.
- Équipement utilisable opérateurs qualifiés/non qualifiés.
- Bonne finition surface et haute précision atteignables.
- Tout matériau usinable indépendamment conductivité.
Inconvénients de l'Usinage Ultrasonique :
Inconvénients :
- Taux enlèvement matière (TEM) faible.
- Besoin énergétique coupe élevé.
- Matériaux tendres difficiles à usiner.
- Perçage trous profonds difficile (restriction mouvement boue).
- Usure outil élevée due mouvement particules abrasives.
Applications de l'Usinage Ultrasonique :
Applications :
- Usinage céramiques non conductrices.
- Matériaux taux rebut élevé (fragiles) usinés efficacement.
- Usinage matrices pour filage, poinçonnage, découpage.
- Dentiste : percer trou toute forme sur dents sans douleur.
- Meulage quartz, verre, céramiques.
- Découpe diamants industriels.
- Fabrication matrices.
Technologie industrielle
- Processus de rodage démystifié : définition, construction, principes, avantages et applications industrielles
- Processus de lappage expliqué : principes, types, matériaux et applications (guide PDF)
- Jet d'Eau et Jet d'Eau Abrasif : Principes, Équipements, Applications, Avantages et Inconvénients
- Électroérosion par Faisceau d'Électrons (EBM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Laser (LBM) : Principes, Équipements, Applications, Avantages et Inconvénients
- Usinage par Jet Abrasif (AJM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Ultrasonique (USM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage ultrasonique : principes, processus et avantages clés
- Usinage ultrasonique (USM) : composants, processus, applications et avantages – Guide PDF