



Usinage photochimique (PCM) : guide complet - histoire, processus pas à pas et applications
L'usinage photochimique (Photochemical Machining - PCM), aussi appelé photogravure ou photo-érosion, est un procédé de fabrication de pièces planes complexes par attaque chimique sélective à travers un masque photorésist. Il produit des composants sans contrainte, sans bavure, sans fissure, avec des tolérances serrées (± 0,01-0,025 mm), idéal pour prototypage et moyenne série.
Historique
- 1782 : John Senebier observe durcissement résines sous lumière solaire.
- 1940 : développement procédés photorésist + attaque chimique.
- Années 1960 : commercialisation (industrie électronique, aéronautique).
Principe de fonctionnement
- Nettoyage tôle (dégraissage, désoxydation).
- Dépôt photorésist (liquide ou film sec) sur faces.
- Masque photo (film) aligné sur tôle : zones transparentes = à graver, zones opaques = protégées.
- Exposition UV : photorésist positif (zones exposées solubilisées) ou négatif (zones exposées durcies).
- Développement : élimination photorésist soluble → métal nu sur zones à graver.
- Attaque chimique (pulvérisation double face) : réactif dissout métal non protégé.
- Décapage photorésist résistant (stripper).
- Rinçage, séchage, découpe pièces individuelles.
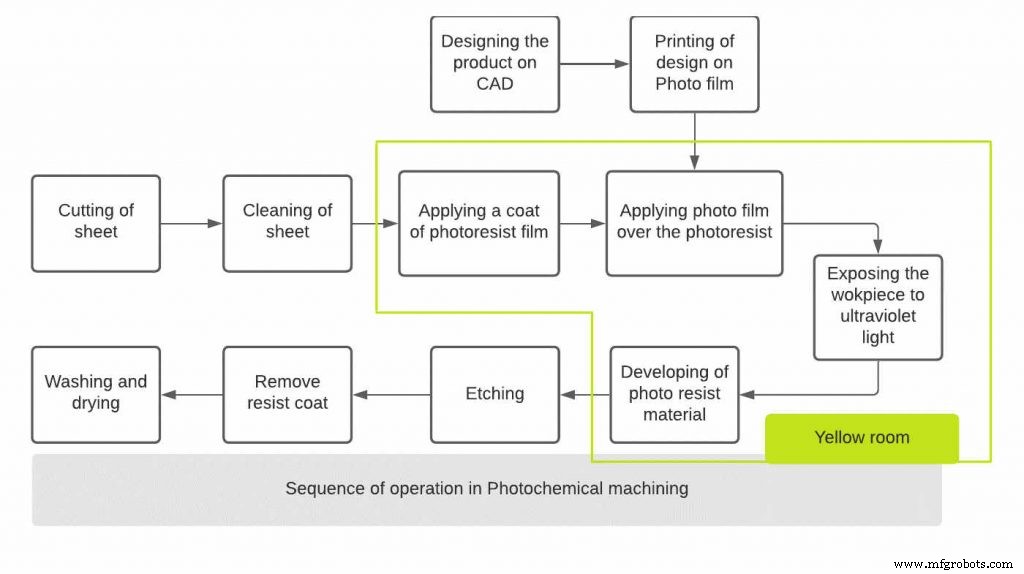
Processus détaillé étape par étape
1. Conception & impression masque
CAO → dessin noir/transparent selon type photorésist. Impression double (redondance) sur film polyester stable dimensionnellement.
2. Découpe tôle
Métaux : Al, Cu, Ni, Ag, acier, inox, Ti, Zn, laiton. Épaisseur : 0,013 - 2,032 mm. Format = format film.
3. Nettoyage critique
Jets haute pression, solutions alcalines/acides diluées, séchage air chaud. Impératif : adhérence photorésist, absence sous-attaque, oxydation.
4. Dépôt photorésist
Positif : zones UV → solubles (développement enlève exposé).
Négatif : zones UV → insolubles (développement enlève non-exposé).
Choix selon dessin masque (noir/transparent).
5. Alignement masque double face
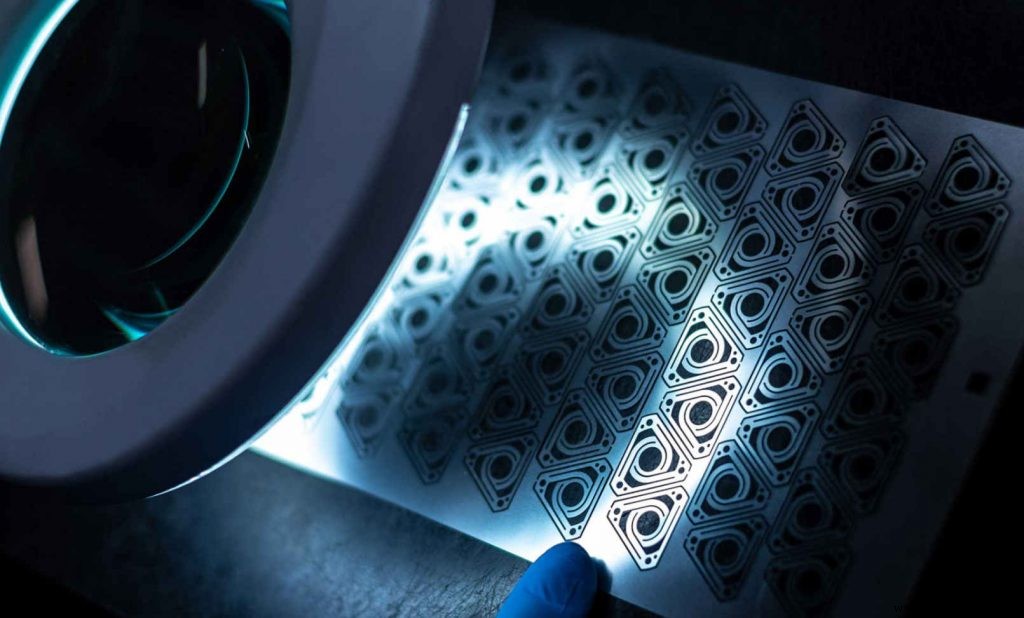
Précision critique (± 5 µm). Repères de calage. Enregistrement face avant/arrière.
6. Exposition UV
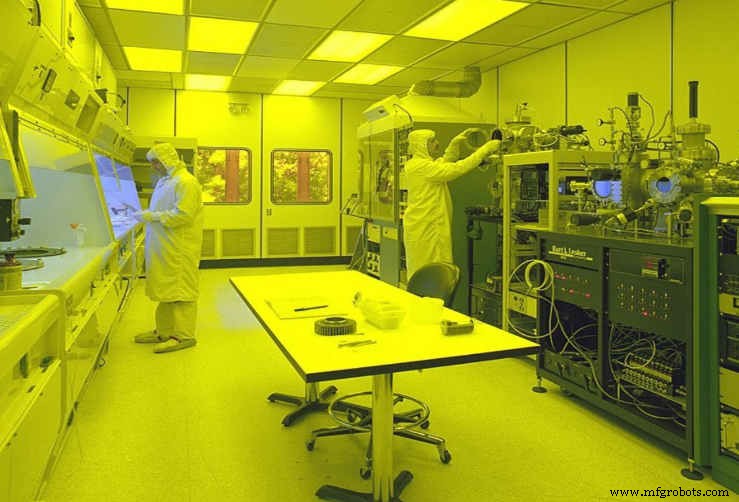
Lumière UV traverse zones transparentes → réaction photochimique photorésist. Salle jaune (lumière jaune = sans UV) pour manipulations pré/post exposition.
7. Développement
Pulvérisation développeur (carbonate/silicate alcalin) → dissout photorésist mou. Photorésist dur = masque d'attaque.
8. Attaque chimique (Érosion)
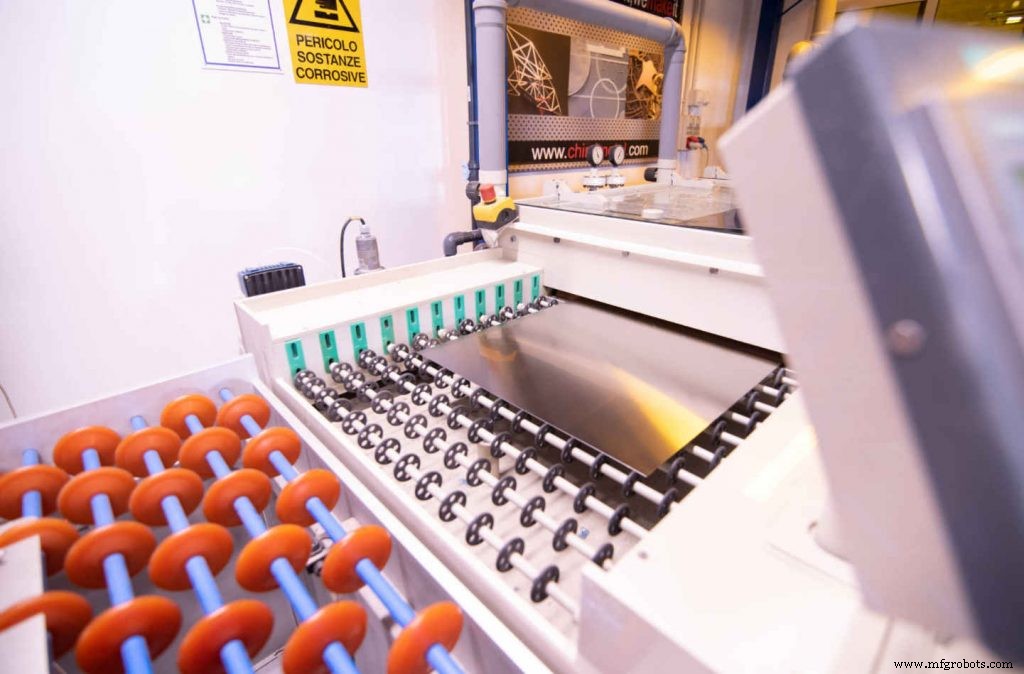
Machine à convoyeur, pulvérisation haute pression double face. Réactif selon métal :
| Métal | Attaquant principal |
|---|---|
| Aciers (carbone, alliés, inox) | Chlorure ferrique (FeCl₃) |
| Cuivre, laiton, bronze | Chlorure cuivrique (CuCl₂) |
| Titane, Zinc, alliages | Attaquant cuivreux propriétaire |
| Argent, alliages | Nitrate ferrique (Fe(NO₃)₃) |
| Or, alliages | Attaquant à base d'iode |
Facteurs : finition requise, métal de base, photorésist, profondeur, coût/disponibilité.
9. Décapage photorésist (Stripping)
Stripper concentré (alcalin fort/solvant) → élimination totale masque résistant.
10. Rinçage final & séchage
Eau froide pression, soufflage air chaud. Séparation pièces (micro-onglets ou détachement manuel).
Équipements clés
- CAO/DAO + imprimante photo haute résolution.
- Cisaille/laser découpe tôles.
- Ligne nettoyage automatisée (brosses, jets, séchage).
- Ligne photorésist (rideau, laminage film sec, four IR).
- Aligneur masque double face (vision).
- Exposeur UV (collimaté, intensité contrôlée).
- Développeur + attaque + stripper (modules en ligne, convoyeur).
- Centrifugeuse/filtrage recyclage attaquant.
- Contrôle dimensionnel optique/laser.
Applications
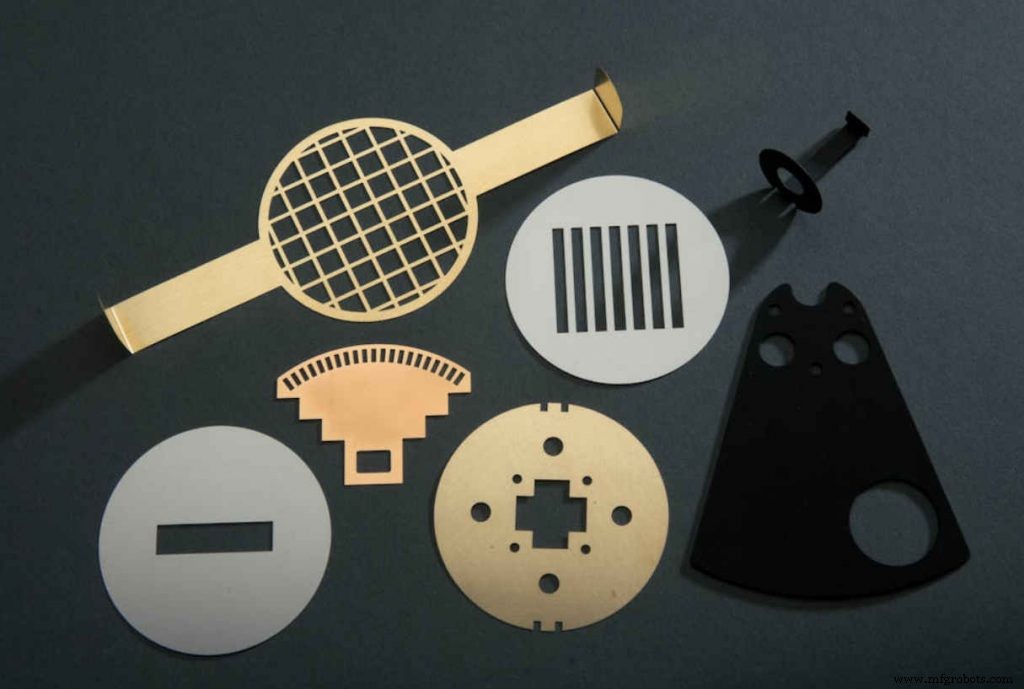
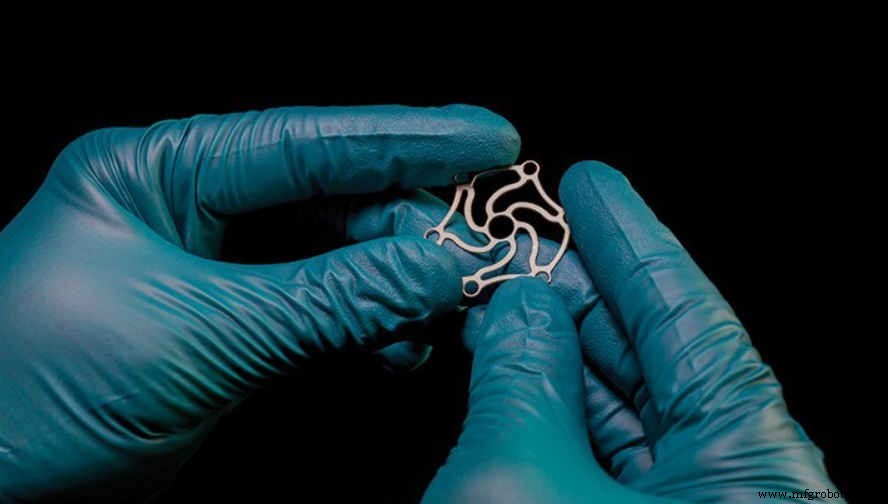
- Composants chirurgicaux, micro-pièces médicales.
- Joints plats, membranes, écrans fins, mailles, contacts électriques.
- Boîtiers blindage EMI/RFI.
- Composants piles à combustible, échangeurs chaleur, éléments chauffants flexibles.
- Gravure pièces minces, shims, ressorts plats, encodeurs.
- Prototypage rapide électronique (PCB, circuits flex).
Avantages
- Géométries impossibles par usinage mécanique (fentes < 0,1 mm, rapports aspect élevés).
- Enlèvement simultané toutes surfaces (double face).
- Sans bavure, sans contrainte, sans zone affectée thermique.
- Matériaux tout venant, même durs/fragiles.
- Tôles très minces (jusque 13 µm).
- Outillage masque peu coûteux, modification rapide (nouveau film).
- Délais courts, économique moyennes séries (100-10 000 pcs).
- Contours extrêmement complexes, détails fins.
Inconvénients
- Coût mise en place (ligne chimique, traitement effluents).
- Peu rentable très petites séries (< 50 pcs).
- Risques chimiques (vapeurs, manipulation acides) : protections, ventilation.
- Profondeur limitée par sous-attaque latérale (undercut) : rapport profondeur/largeur ~1-3.
- Épaisseur max 2,032 mm (au-delà : temps attaque trop long, sous-attaque excessive).
Technologie industrielle
- Comprendre l'impression 3D : principes, types et applications clés
- Processus de rodage démystifié : définition, construction, principes, avantages et applications industrielles
- Processus de lappage expliqué : principes, types, matériaux et applications (guide PDF)
- Processus d'extrusion : principes, types, applications et avis d'experts
- Usinage chimique : Enlèvement de métal de précision sans contrainte
- Usinage par ultrasons : Principe, types et applications industrielles
- Usinage ultrasonique : principes, processus et avantages clés
- Module Bluetooth HC-06 : Brochage, Caractéristiques, Applications et Principe de Fonctionnement
- Moulage sous pression (die casting) : principe, types et applications industrielles