



Taillage d'engrenages : types de procédés et processus expliqués
L'usinage d'engrenages est une opération de haute précision pour produire des dentures permettant la transmission de puissance et mouvement entre arbres. Les dentures sont normalisées (module, angle de pression, profil évolvente) depuis le XIXe siècle. Trois grandes familles de procédés : fonderie, formage, enlèvement de matière.
1. Procédés par fonderie
- Fonte en sable : gros modules, faible coût, rugueux/imprécis → usages non critiques.
- Fonte à cire perdue (précision) : meilleure précision, matériaux résistants, petites/moyennes séries.
- Injection thermoplastiques : faibles charges, haute précision, horlogerie, imprimantes.
- Coquillage (shell molding) : petits engrenages, coût modéré.
La fonderie ne convient pas à la grande série de précision.
2. Procédés par formage (déformation plastique)
2.1 Profilage par laminage (Roll forming)
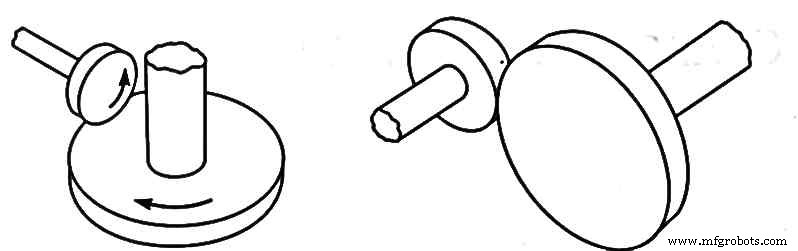
Ébauche roulée sous galets profilés (plusieurs tours). Avantages : résistance accrue (écrouissage), excellente précision, pas de finition, économie matière. Inconvénient : outillage très coûteux. A chaud ou à froid.
2.2 Extrusion & étirage à froid
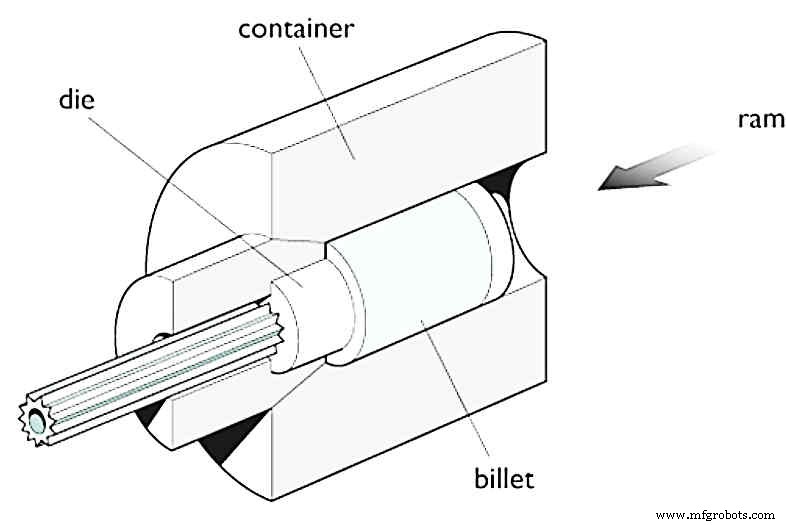
Barre étirée à travers filière profilée → denture sur toute la longueur → tronçonnage + rectif. Idéal pour micro-engrenages (montres, horloges, imprimantes). Acier jusqu'à Ø 60 mm maintenant extrudable.
3. Procédés par enlèvement de matière
3.1 Méthode par profilage (Form Cutter / Profiling)
Outil reproduit le profil de l'espace entre dents. Un outil par profil (module, nombre de dents, angle de pression). Méthodes :
- Fraiseuse + fraise-disque ou fraise hémisphérique : ébauche sur mandrin, tête diviseuse. Simple, économique, mais imprécis (diviseur). Engrenages droits, coniques, hélicaux, crémaillères. Hélice : attache hélicoidale, 2 fraises (ébauche/finition). Petit module : fraise hémisphérique (end mill).
- Raboteuse / Planeuse / Mortaiseuse + outil monopoint : outil forme, va-et-vient. Économique, lent, pas grande série.
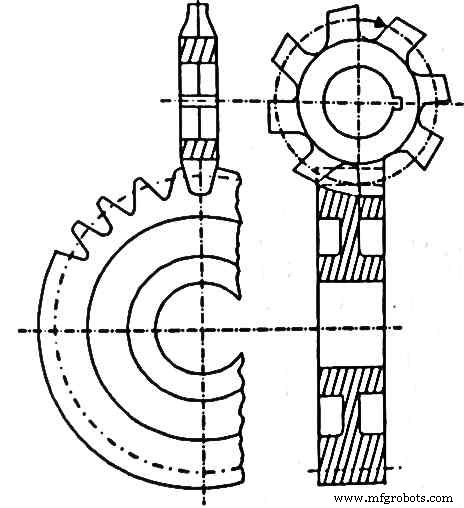
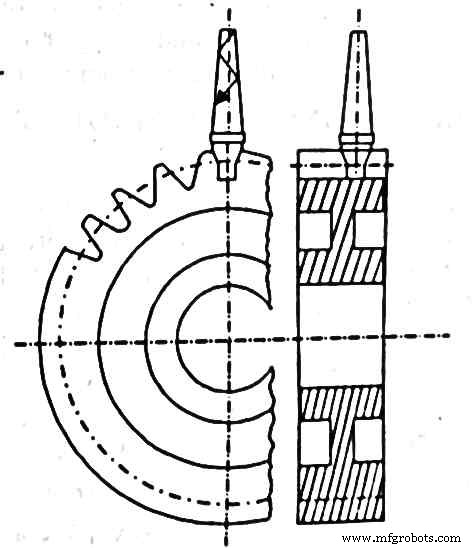
- Brochage : broche (outil multi-dents) poussée/tirée en une passe. Rapide, excellente finition. Limite : outillage cher → grande série seulement.
- Procédure Shear Speed (cisaillement rapide) : multiples outils radiaux (un par dent) → toutes dents en 1-3 passes. Très rapide, interne/externe. Outillage cher.
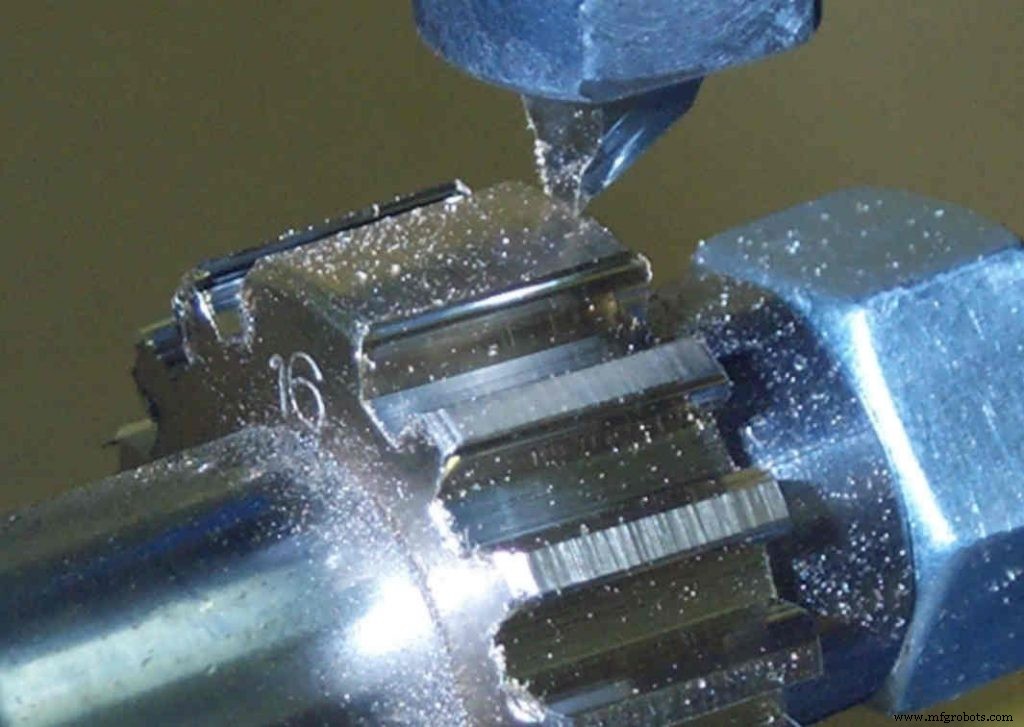
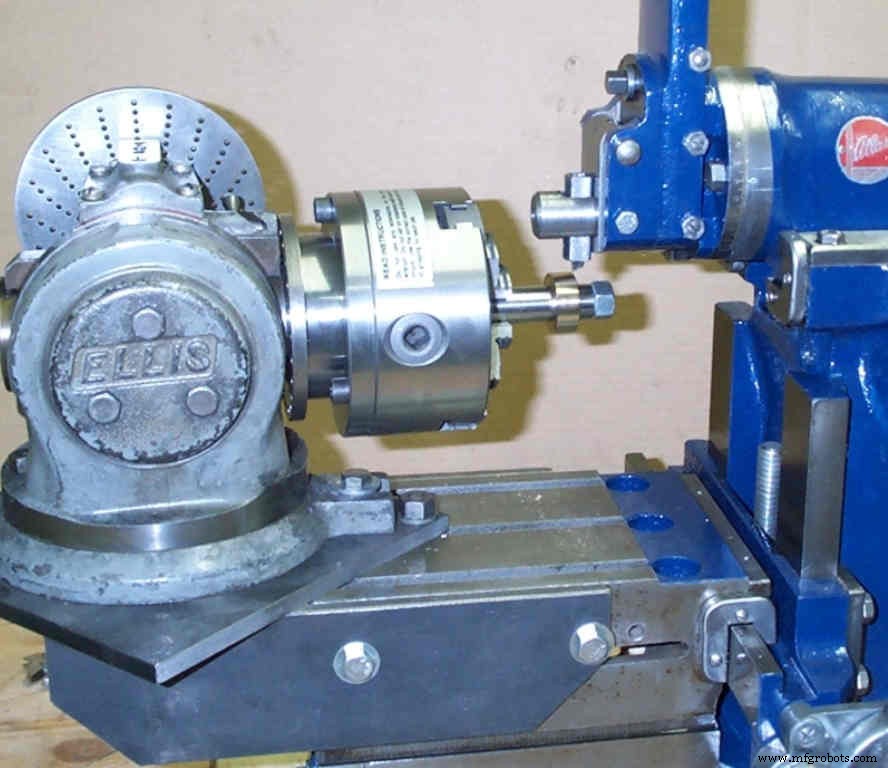
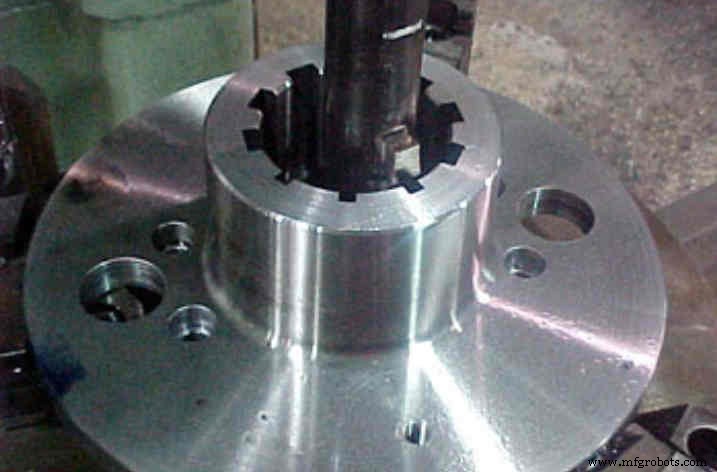
Comparatif Brochage vs Shear Speed
| Critère | Brochage | Shear Speed |
|---|---|---|
| Outil | Broche monopoint | Multiples outils radiaux |
| Dents/passe | 1 | Toutes |
| Vitesse | Rapide | Très rapide |
| Coût outillage | Modéré | Élevé |
| Série | Grande | Très grande |
3.2 Méthode par génération (Generating)
L'outil et la pièce effectuent un mouvement relatif roulant (crémaillère virtuelle). Produit profil évolvente exact. Trois procédés principaux :
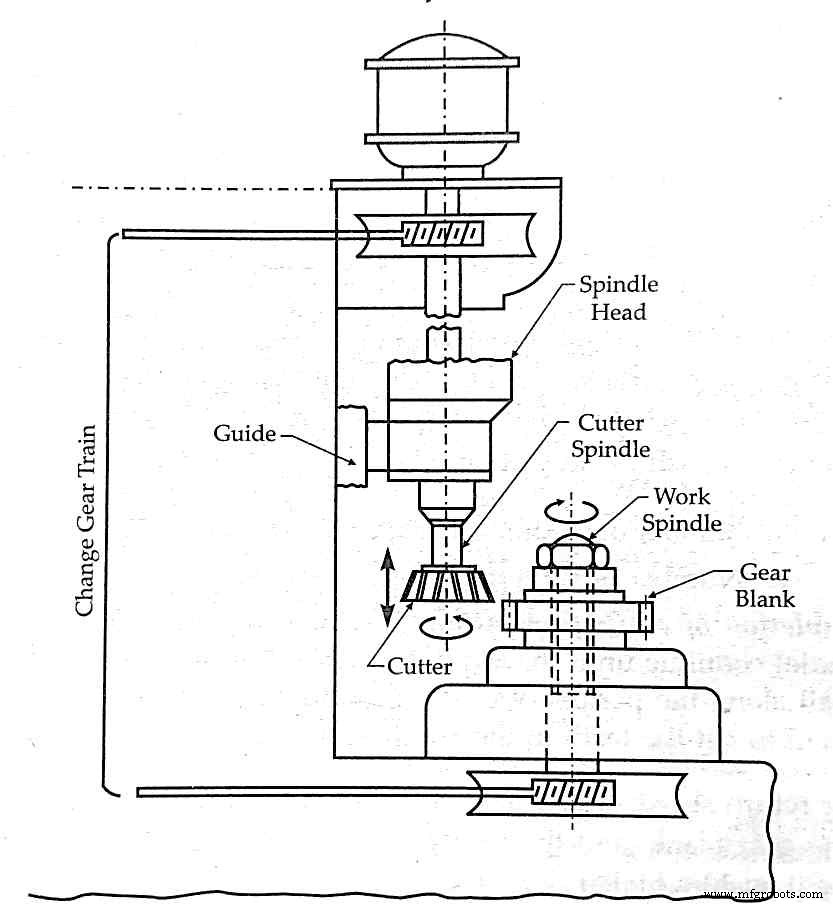
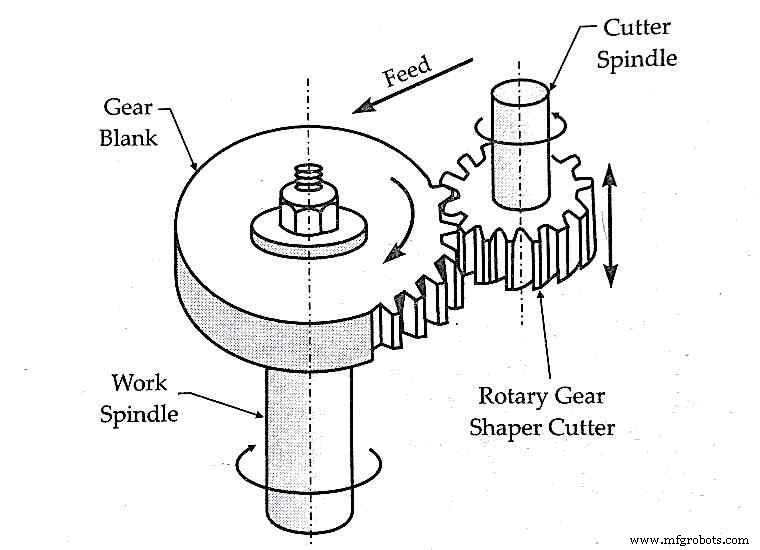
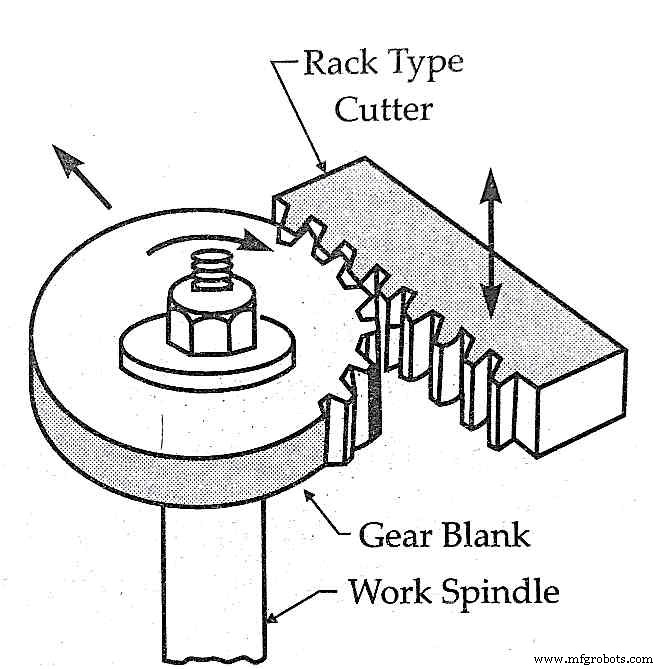
3.2.1 Taillage par raboteuse à engrenages (Gear Shaper)
Outil = pignon fraise (rotatif) ou crémaillère (alternatif). Mouvements :
- Mouvement de coupe : va-et-vient vertical (outil).
- Mouvement de retour : remontée sans coupe.
- Avance d'indexage : rotation lente synchronisée pièce/outil (trains d'engrenages).
Pignon fraise rotatif : le plus utilisé. Tous types sauf vis sans fin. Interne/externe. Machines verticales/horizontales (double broche).
Crémaillère fraise : tout nombre de dents possible. Limite : retour en début de crémaillère à chaque course complète.
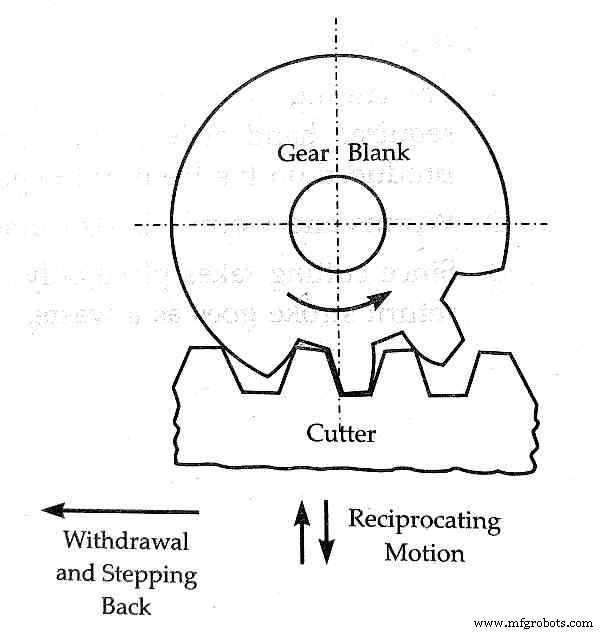
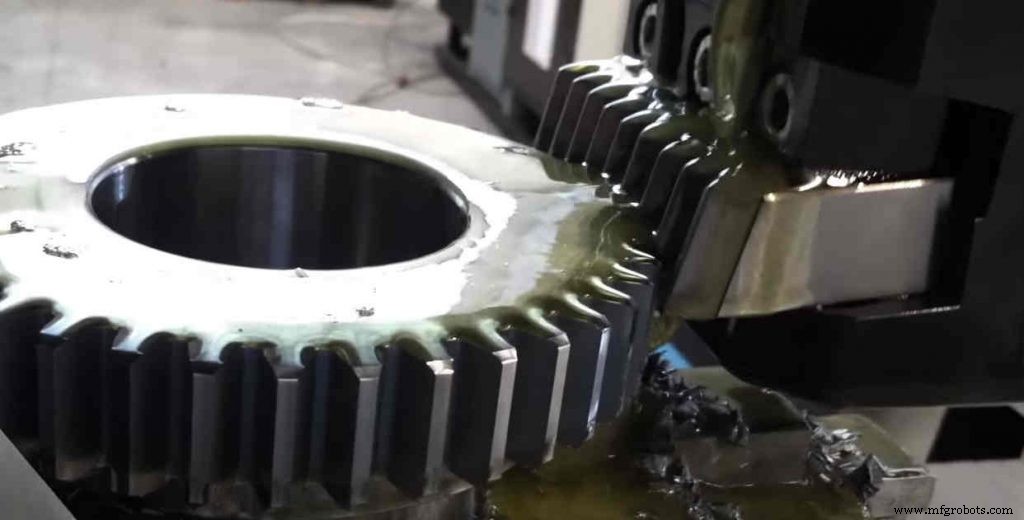
3.2.2 Taillage par crémaillère (Rack Planing / Sunderland / Maag)
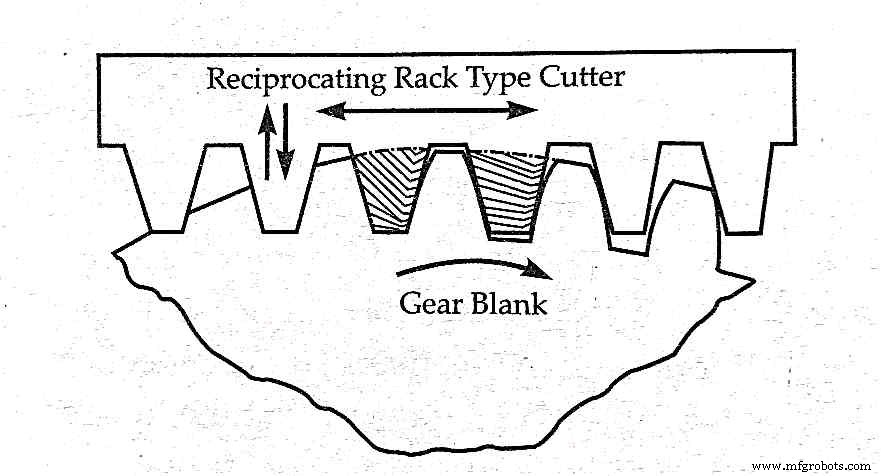
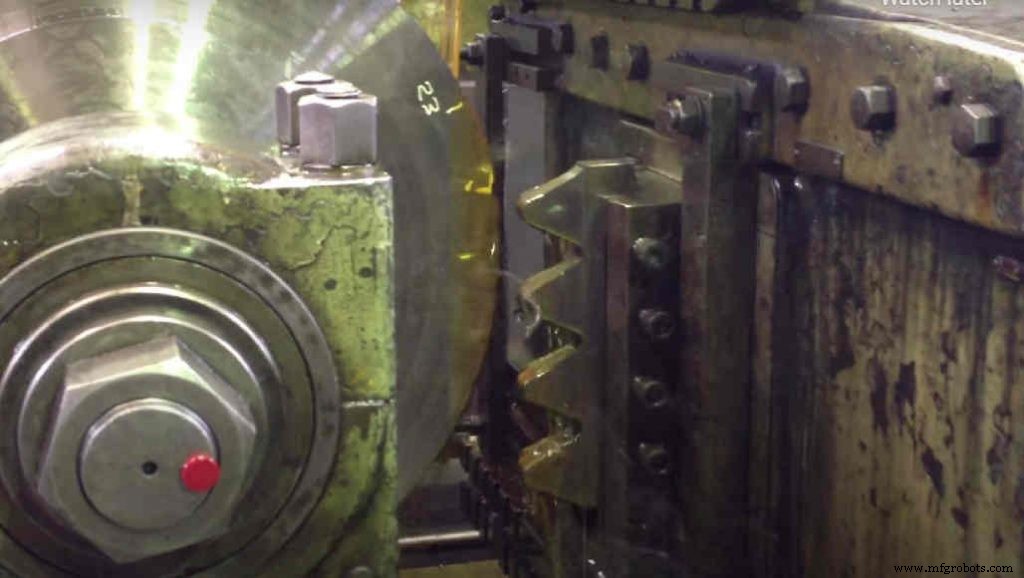
Profil évolvente par générateur crémaillère. Deux machines historiques :
- Sunderland : crémaillère suit la pièce puis recule d'un pas après profondeur atteinte. Vitesse coupe ajustable.
- Maag : pièce axe vertical, crémaillère sur glissière inclinable → directions de coupe variables.
Engrenages droits/hélicaux. Principe : crémaillère taillante 2 dents pleines + 2 demi-dents → génération évolvente par pénétration progressive + rotation indexage.
3.2.3 Taillage par crémaillère hobbing (Gear Hobbing)
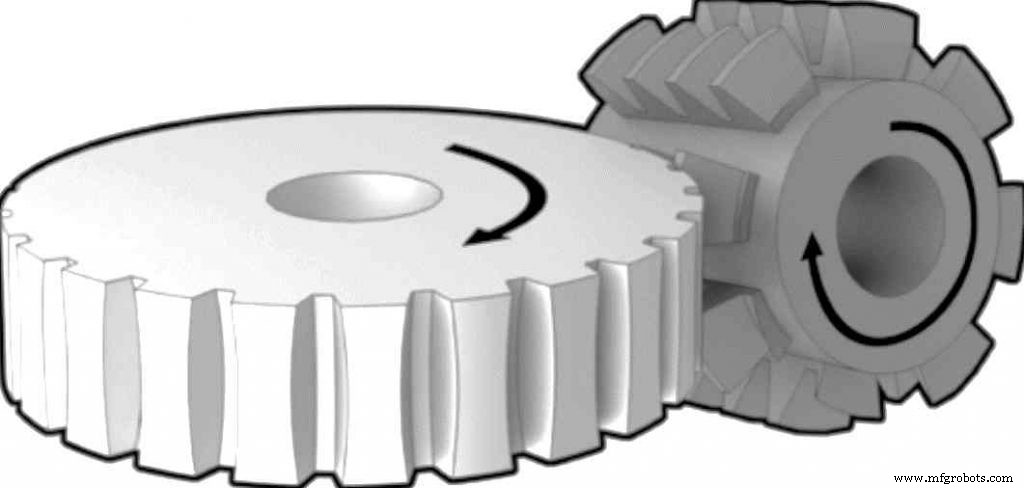
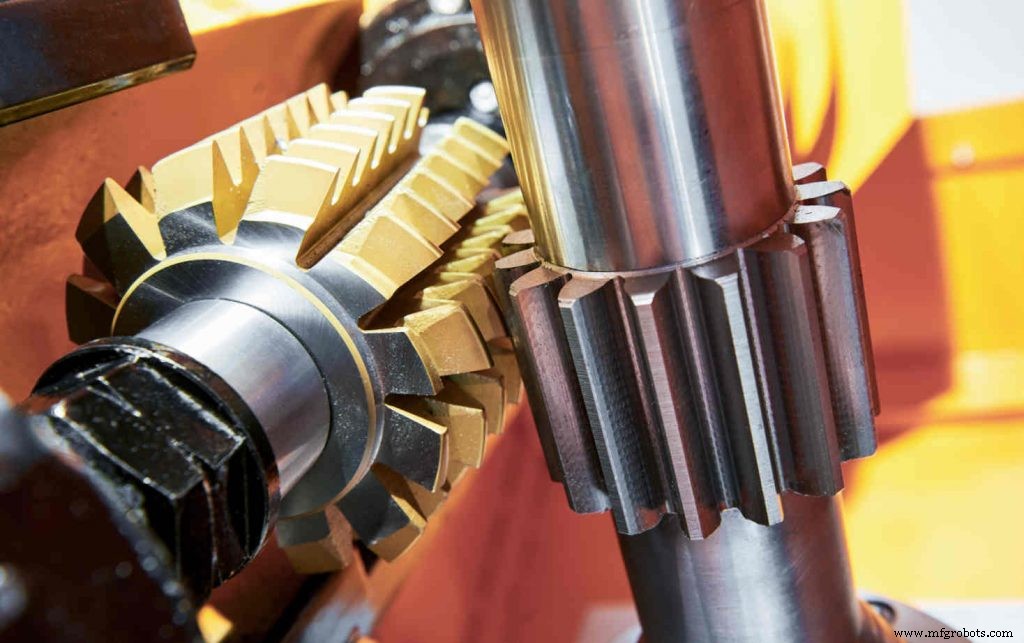
Procédé le plus utilisé mondialement. Outil = hob (fraise-mère) : vis à goujures droites. Mouvements : rotation continue hob + rotation synchronisée pièce (rapport = Nb_dents_hob / Nb_dents_pièce) + avance axiale hob pour largeur denture. Profondeur progressive par passes.
Avantages : rapide, continu, économique, tous types (droits, hélicaux, vis sans fin), multi-pièces empilées, tout nombre de dents avec même hob. Limite : pas d'engrenages internes.
Pourquoi le hobbing domine-t-il ?
- Économique vs autres générations.
- Processus continu rapide.
- Tous types d'engrenages (sauf internes).
- Précision dimensionnelle élevée.
- Multi-pièces simultanées.
- Un seul hob pour tout nombre de dents (même module/angle).
Finitions post-taillage
Tous procédés → rectifage, rodage, grenaillage, traitements thermiques pour état de surface final, dureté, résistance fatigue.
Technologie industrielle
- Comprendre l'anti-aliasing : 6 types et méthodes pour lisser les images numériques
- Formation des Copeaux : Types de Copeaux en Coupe des Métaux
- Explorer les Principaux Procédés d'Usinage pour la Fabrication de Précision
- Guide complet des techniques de cintrage de tubes
- Types de travailleurs de maintenance : rôles, responsabilités et code couleur des cols expliqués
- Comprendre la vitesse des engrenages : comment la taille et le RPM façonnent le transfert de puissance
- Explorer les diverses techniques de soudage : types et applications
- Comprendre les différents types de prototypage : guide pour fondateurs
- Comprendre la réduction par engrenages planétaires : solutions compactes à couple élevé