



L'Extrusion Expliquée : Types et Applications en Fabrication Métallique
Le procédé d'extrusion est un type de formage en vrac où le métal est forcé ou comprimé à travers une filière pour obtenir une forme transversale requise.
En termes simples, l'extrusion est une opération de travail des métaux consistant à forcer le métal à travers une filière sous pression accrue pour réduire sa section transversale.
Depuis l'évolution de l'extrusion, le monde dépend de ce procédé pour produire barres, tubes et sections de toute forme, creuses ou pleines.
Comme cette opération implique poussée/traction de la brame à travers la filière, les forces nécessaires sont importantes. L'extrusion à chaud est la plus courante car la résistance à la déformation du métal est faible à haute température, tandis que l'extrusion à froid concerne généralement les métaux tendres seulement.
Historique :
Bien que le concept d'extrusion naisse du formage. En 1797, l'ingénieur Joseph Bramah brevette l'extrusion.
Essai : préchauffage métal puis forçage dans cavité filière pour faire un tube. Plongeur manuel pour forcer le métal.
Bramah inventa ensuite le procédé hydraulique après l'extrusion. Thomas Burr combina presse hydraulique et extrusion basique pour produire un tube (creux), breveté 1820.
La technologie devint indispensable, mais ne fonctionnait pas sur métaux durs. En 1894, Thomas Burr introduisit l'extrusion avec alliages cuivre/laiton → évolution technique.
Depuis, le procédé a évolué en variété de techniques produisant large gamme de produits à structures complexes au coût minimal.
Classification ou Types de Procédés d'Extrusion :
Différents types de procédés d'extrusion :
- Extrusion à chaud (Hot extrusion)
- Extrusion à froid (Cold extrusion)
- Extrusion tiède (Warm extrusion)
- Extrusion par friction (Friction extrusion)
- Micro-extrusion (Micro extrusion)
- Extrusion directe (Direct extrusion)
- Extrusion indirecte (Indirect extrusion)
- Extrusion hydrostatique (Hydrostatic extrusion)
- Extrusion par impact (Impact extrusion)
#1. Extrusion à Chaud :
La brame est travaillée au-dessus de sa température de recristallisation. Ce travail à chaud évite l'écrouissage et facilite le passage par la filière.
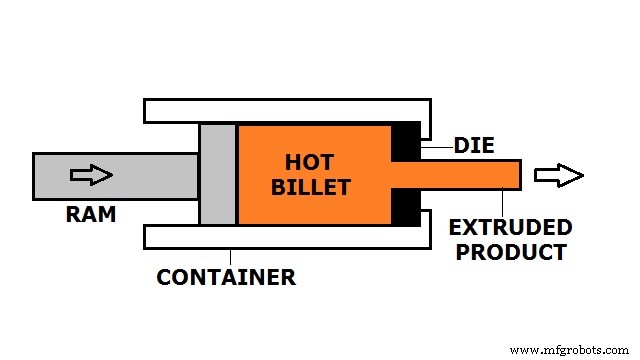
Extrusions à chaud sur presses hydrauliques horizontales. Pression 30 à 700 MPa. Lubrification pour tenir haute pression. Huile/graphite pour basses températures, poudre de verre pour hautes températures.
Brame chauffée entre 0,5 Tm et 0,75 Tm pour opération de qualité.
Températures d'extrusion à chaud matériaux courants :
| Matériau | Température (°C) |
| Aluminium | 350 à 500 |
| Cuivre | 600 à 1100 |
| Magnésium | 350 à 450 |
| Nickel | 1000 à 1200 |
| Acier | 1200 à 1300 |
| Titane | 700 à 1200 |
| PVC | 180 |
| Nylon | 290 |
Avantages extrusion à chaud :
- Déformation contrôlable selon exigences.
- Brame non soumise à renforcement par écrouissage.
- Forces de pressage moindres.
- Matériaux avec fissures prématurées travaillables.
Inconvénients :
- Finition de surface médiocre.
- Précision dimensionnelle compromise.
- Durée de vie conteneur réduite.
- Risque d'oxydation superficielle.
#2. Extrusion à Froid :
Façonnage du métal par frappe d'un borgne (slug) avec poinçon/bélier dans cavité fermée. Le bélier force le métal à travers la filière transformant la brame pleine en forme pleine.
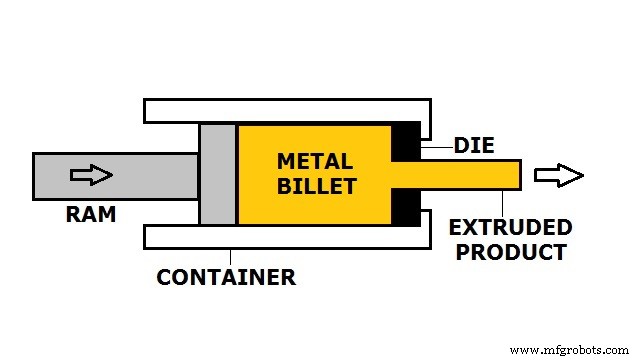
Déformation à température ambiante ou légèrement au-dessus. Forces très élevées → presse hydraulique puissante. Pression jusqu'à 3000 MPa.
Avantages :
- Pas d'oxydation.
- Résistance produit améliorée.
- Tolérances serrées.
- Finition surface améliorée.
- Dureté améliorée.
Inconvénients :
- Forces plus élevées requises.
- Plus de puissance nécessaire.
- Matériaux non ductiles impossibles.
- Écrouissage du matériau extrudé = limitation.
#3. Extrusion Tiède (Warm Extrusion) :
Extrusion brame au-dessus température ambiante et sous température recristallisation. Utilisée pour prévenir changements microstructuraux pendant extrusion.
Important pour équilibre forces requises/ductilité. Température métal : 424°C à 975°C.
Avantages :
- Résistance améliorée.
- Dureté produit améliorée.
- Pas d'oxydation.
- Tolérances très serrées atteignables.
Inconvénients :
- Matériaux non ductiles non extrudables.
- Équipement chauffage supplémentaire nécessaire.
#4. Extrusion par Friction :
Brame et conteneur forcés à tourner en sens inverse simultanément pendant que la brame est poussée à travers la filière pour produire le matériau souhaité.
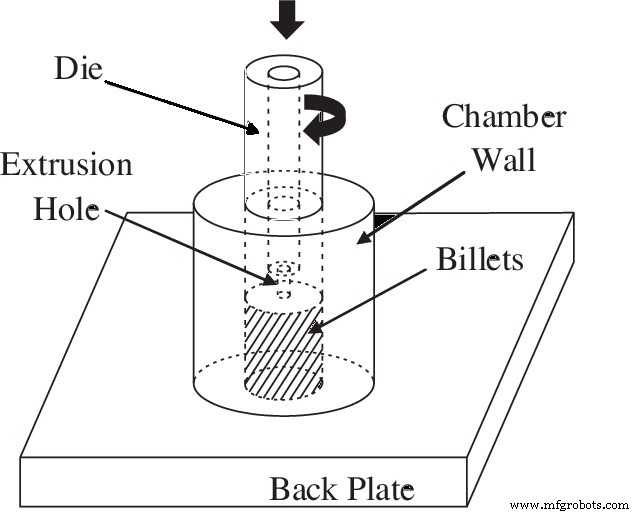
Processus influencé par vitesse rotation relative brame/filière. Mouvement rotationnel relatif charge/filière a implication significative.
1) Génère nombreuses contraintes cisaillement → déformation plastique brame. 2) Grande chaleur générée par mouvement relatif → pas de préchauffage requis = processus plus efficace.
Produit fils, barres, tubes, géométries non circulaires consolidées directement depuis précurseurs variés : poudres métalliques, paillettes, déchets usinage (copeaux), brame pleine.
Avantages :
- Pas de chauffage requis.
- Contraintes cisaillement → résistance fatigue améliorée.
- Tout matériau utilisable comme brame = économique.
- Faible apport énergétique.
- Meilleure résistance corrosion.
Inconvénients :
- Oxydation attendue.
- Installation initiale coûteuse.
- Machinerie complexe.
#5. Micro-Extrusion :
Production pièces gamme sub-millimétrique.
Similaire macro-extrusion : brame forcée à travers orifice filière pour forme attendue. Sortie passe dans carré 1 mm.
Extrusion directe (avant) et indirecte (arrière) = deux techniques fondamentales pour micro-éléments.
Directe : bélier pousse brame même direction. Indirecte : bélier et brame directions opposées.
Largement utilisée pour composants dispositifs médicaux résorbables/implantables : stents biorésorbables, systèmes libération contrôlée médicaments.
Domaine mécanique : micro-engrenages, micro-tuyaux, etc.
Avantages :
- Sections transversales très complexes possibles.
- Éléments minuscules produits.
- Tolérances géométriques améliorées.
Inconvénients :
- Créer petite filière/conteneur adaptés = défi.
- Ouvrier qualifié nécessaire.
#6. Extrusion Directe (Direct/Forward Extrusion) :
Brame placée dans conteneur. Conteneur a filière profilée. Bélier pousse brame à travers filière → produit fabriqué.
Direction écoulement métal = direction mouvement bélier.
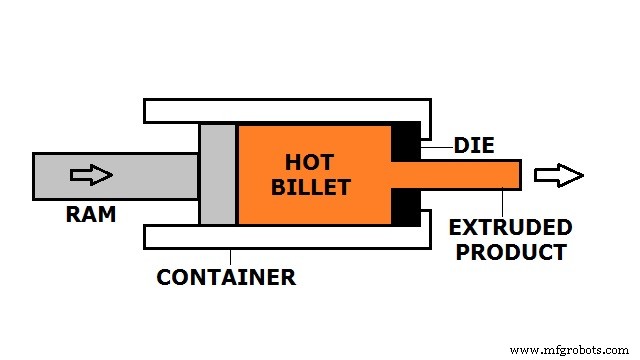
Frottement important surface brame/parois conteneur → augmentation significative force bélier = plus de puissance.
Métaux fragiles (tungstène, alliages titane) difficiles : fracturent pendant processus. Forces traction → micro-fissures rapides → fractures.
Couche oxyde surface brame intensifie frottement → défauts produit extrudé.
Solution : bloc factice (dummy block) entre bélier et brame pour atténuer frottement.
Exemples : tubes, canettes, gobelets, petits engrenages, arbres, biens extrudés.
Partie brame restant à chaque extrusion = butt. Enlevée par coupe juste après sortie filière.
Avantages :
- Pièces longues extrudables.
- Propriétés mécaniques matériau améliorées.
- Bonne finition surface.
- Extrusions à froid et à chaud possibles.
- Fonctionnement continu possible.
Inconvénients :
- Métaux fragiles non extrudables.
- Grande force et puissance élevée requises.
- Possibilité d'oxydation.
#7. Extrusion Indirecte (Indirect/Backward Extrusion) :
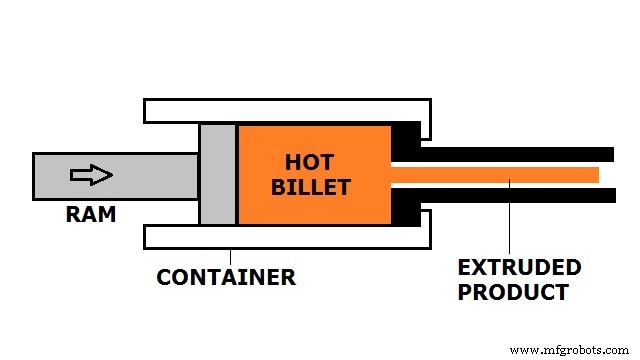
Filière stationnaire, brame et conteneur bougent ensemble. Filière montée sur bélier pas sur conteneur.
Métal s'écoule par orifice filière côté bélier, direction opposée mouvement bélier sous compression.
Brame compressée → matériau passe entre mandrin et orifice filière.
Pas mouvement relatif brame/conteneur → pas frottement. Force bélier < extrusion directe.
Tige (stem) > longueur conteneur pour maintenir filière fixe. Résistance colonne tige détermine longueur extrusion max.
Brame bougeant avec conteneur → forces frottement éliminées.
Avantages :
- Force extrusion moindre.
- Sections transversales plus petites extrudables.
- Réduction frottement 30%.
- Vitesse opération accrue.
- Usure très faible.
- Défauts extrusion/zones grains grossiers moins probables (écoulement métal plus constant).
Inconvénients :
- Section transversale limitée par taille tige.
- Contraintes résiduelles possibles post-extrusion.
- Impuretés/défauts affectent finition surface = produit compromisable.
#8. Extrusion Hydrostatique :
Brame entourée fluide dans conteneur, poussée contre brame par avance bélier. Pas frottement dans conteneur (fluide), très peu à la filière.
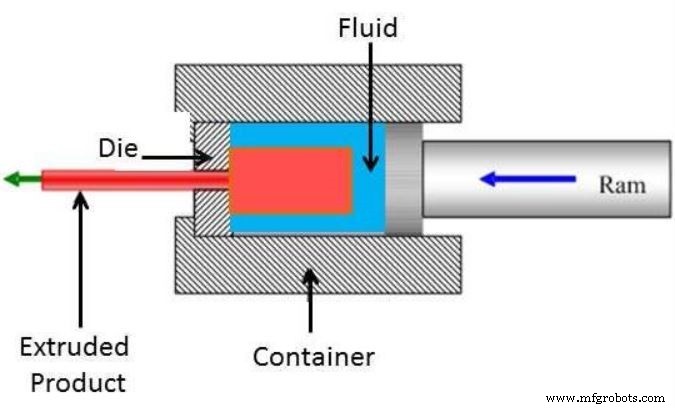
Brame non perturbée remplissage alésage conteneur (pression hydrostatique uniforme). Résultat : brame grand rapport longueur/diamètre, même bobines fil extrudables sans faille ou section transversale inégale.
Différence principale hydrostatique/directe : pas contact direct conteneur/brame en hydrostatique.
Hautes températures = fluides/procédés spécialisés.
Matériau sous pression hydrostatique sans frottement → ductilité augmente. Méthode utilisable sur métaux trop fragiles pour extrusion classique.
Approche métaux ductiles, ratios réduction élevés.
Avantages :
- Produits extrudés : excellente finition, précision dimensionnelle.
- Pas de frottement.
- Forces minimisées.
- Pas résidu brame dans processus.
- Écoulement matériau uniforme.
Inconvénients :
- Hautes températures = fluides/procédés spéciaux.
- Chaque brame préparée/affûtée à une extrémité avant travail.
- Difficile de contenir le fluide.
#9. Extrusion par Impact :
Autre méthode majeure profils métalliques extrudés. Contrairement extrusion traditionnelle (hautes températures pour ramollir), impact utilise souvent brames froides. Extrusion haute pression/efficacité.
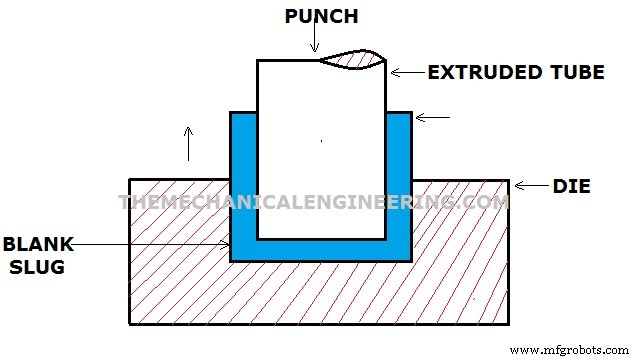
Borgne lubrifié placé dans cavité filière, frappé par poinçon en un coup (impact extrusion conventionnelle). Métal reflue autour poinçon par espace filière/poinçon.
Meilleur avec matériaux tendres : plomb, aluminium, étain.
Toujours à froid. Procédé impact arrière = parois très fines. Ex: tubes dentifrice, boîtiers piles.
Rapide, courses courtes. Pression d'impact au lieu pression statique. Impact par extrusion avant, arrière, ou combinaison.
Avantages :
- Grande réduction taille.
- Processus rapide. Temps usinage réduit 90%.
- Taux production accru.
- Intégrité tolérance accrue.
- Économie matière première jusqu'à 90%.
Inconvénients :
- Force compressive très élevée requise.
- Taille brame = limitation.
Facteurs Influant sur la Force d'Extrusion :
Facteurs :
- Température de travail.
- Conception équipement, horizontal ou vertical.
- Type d'extrusion.
- Rapport d'extrusion.
- Quantité de déformation.
- Paramètres frottement.
Applications du Procédé d'Extrusion :
- Production tubes et tuyaux creux, objets plastiques.
- Cadres, portes, fenêtres en industrie automobile.
- Aluminium pour structures dans nombreuses industries.
Technologie industrielle
- Le brochage expliqué : procédé, mécanisme et principaux types
- Forgeage : Procédé, types, matériaux et applications
- Extrusion : Procédé, Types et Applications Pratiques
- Guide complet des techniques de cintrage de tubes
- Types de travailleurs de maintenance : rôles, responsabilités et code couleur des cols expliqués
- Explorer les diverses techniques de soudage : types et applications
- Comprendre les différents types de prototypage : guide pour fondateurs
- Explorer les 4 types fondamentaux de processus de fabrication
- Procédés de soudage à l'arc électrique : types et applications