



Électro-érosion chimique (ECM) : fondamentaux, composants, avantages et applications industrielles
L'usinage électrochimique (Electrochemical Machining - ECM) est un procédé d'enlèvement de matière sans contact, basé sur l'électrolyse anodique contrôlée. Il permet d'usiner tout matériau conducteur, quelle que soit sa dureté, avec une excellente finition de surface et sans contraintes résiduelles.
Définition et principe de base
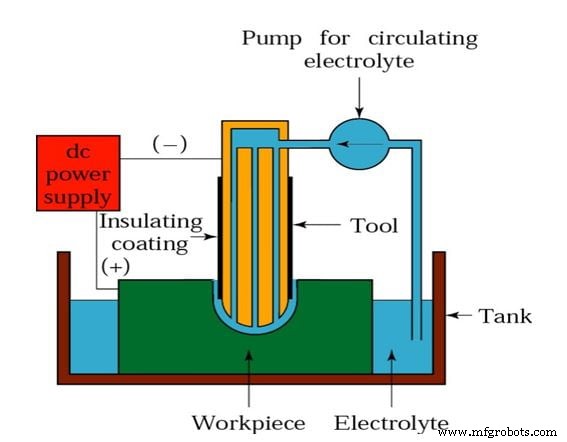
L'ECM est l'inverse du dépôt électrolytique : au lieu de déposer du métal sur la cathode, on dissout l'anode (pièce) par passage de courant dans un électrolyte. Le principe repose sur les lois de Faraday (1833) : la masse de métal dissoute est proportionnelle à la charge électrique passée.
Réaction globale (ex. fer dans NaCl) :
Fe → Fe²⁺ + 2e⁻ (anode)
2H⁺ + 2e⁻ → H₂↑ (cathode)
Fe²⁺ + 2OH⁻ → Fe(OH)₂↓ (boues)
Composants principaux de la machine ECM
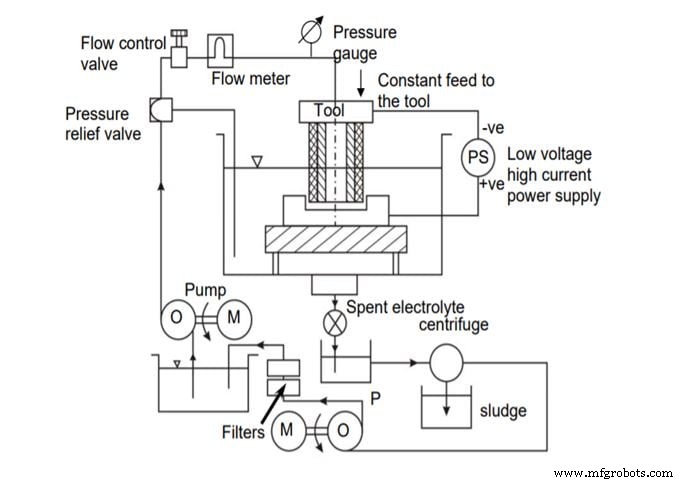
- Alimentation DC : 2-35 V, 50-40 000 A (faible tension pour éviter l'arc, courant élevé pour MRR).
- Électrolyte : solution conductrice (NaCl 20% pour aciers, NaNO₃, HCl, HF/HNO₃/HCl pour Ti, NaOH pour WC). Propriétés : conductivité élevée, viscosité faible, faible toxicité, stabilité.
- Pièce (anode) : tout matériau conducteur, isolée du châssis.
- Outil (cathode) : réplique négative de la forme finale. Matériaux : Cu, Cu-W, Ti, acier inox, graphite, bronze, Pt. Doit être conducteur, rigide, inerte à l'électrolyte, usinable précisément.
- Unité d'avance servo : avance contrôlée 0,5-15 mm/min pour maintenir l'entrefer constant (0,1-2 mm).
- Circuit hydraulique : réservoir, pompe (20 L/min par 100 A, 0,5-20 bar), filtres, centrifugeuse (séparation boues), échangeur thermique, soupape de décharge, débitmètre, vanne de régulation.
- Enceinte close + extracteur de fumées : protection opérateur/environnement (vapeurs acides, H₂).
Fonctionnement détaillé
- Pièce fixée sur table, outil approché à l'entrefer initial.
- Électrolyte pompé à travers l'outil (trous de rinçage) dans l'entrefer.
- Courant DC appliqué : dissolution anodique contrôlée atome par atome.
- Avance servo synchronisée : l'entrefer se stabilise à sa valeur d'équilibre (réplique exacte de l'outil).
- Boues (hydroxydes, chlorures) entraînées par l'électrolyte, séparées par centrifugation.
- Électrolyte filtré, refroidi, recyclé vers réservoir.
Avantages majeurs
- Indépendance totale vis-à-vis des propriétés mécaniques (dureté, ténacité).
- Géométries complexes, cavités concaves/convexes, profils 3D en une seule passe.
- Usure outil négligeable : un outillage pour production illimitée.
- Aucun effort mécanique : pas de contraintes résiduelles, pas de déformation.
- Finition excellente (Ra 0,05-0,2 µm), sans zone affectée thermique.
- Faible génération de chaleur (refroidissement par électrolyte).
- Usinage simultané multi-surfaces possible.
Inconvénients et limites
- Uniquement matériaux électriquement conducteurs.
- Corrosion outillage/équipement par électrolyte (acide/salin) : matériaux résistants requis.
- Consommation énergétique spécifique élevée.
- Encombrement important (bacs, circuit fluide, traitement effluent).
- Risques santé/environnement : électrolytes toxiques, H₂ inflammable, boues polluantes.
- Inadapté aux matériaux tendres (dissolution parasite).
Applications industrielles
- Enfonçage de matrices / profilage : empreintes complexes, moules injection.
- Électro-érosion meulage (ECG) : meule abrasive cathodique + ECM pour carbures, aciers trempés.
- Perçage profond / trous forme : aubes turbine, buses injection, trous inclinés.
- Trépanage (trepanning) : outil tubulaire pour gros diamètres, faible enlèvement.
- Micro-usinage / nanofabrication : composants MEMS, dispositifs médicaux, sans contrainte.
- Profilage pales turbine vapeur/gaz : géométries complexes, tolérances serrées.
Paramètres électrolytes typiques
| Matériau pièce | Électrolyte recommandé | Concentration | Température |
|---|---|---|---|
| Aciers ferreux | NaCl / NaNO₃ | 20% / 10-30% | 20-50 °C |
| Alliages Ni | HCl / NaCl + H₂SO₄ | 5-15% | 25-40 °C |
| Titane | HF + HCl + HNO₃ (10% chacun) | Mélange | 20-35 °C |
| Carbure tungstène (WC) | NaOH | 20-30% | 30-50 °C |
| Cuivre, aluminium | HNO₃ / Fe(NO₃)₃ | 10-20% | 20-40 °C |
Technologie industrielle
- Processus de rodage démystifié : définition, construction, principes, avantages et applications industrielles
- Jet d'Eau et Jet d'Eau Abrasif : Principes, Équipements, Applications, Avantages et Inconvénients
- Électroérosion par Faisceau d'Électrons (EBM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Laser (LBM) : Principes, Équipements, Applications, Avantages et Inconvénients
- Usinage par Jet Abrasif (AJM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Ultrasonique (USM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Soudage Ultrasonique : Principe, Procédé, Équipements, Applications, Avantages et Inconvénients
- Usinage Électrochimique (ECM) : Principe, Procédé, Équipements, Applications, Avantages et Inconvénients
- Soudage Électro-Slag : Principes, Processus, Applications, Avantages et Inconvénients