



Comment le rayon d'angle influence la précision de l'usinage CNC
En fabrication métallique, chaque machine a ses limites quant aux dimensions, angles, courbes et contours réalisables. L'usinage CNC n'échappe pas à la règle. Le rayon d'angle en usinage CNC désigne le rayon interne des angles de votre pièce.
Au-delà des contraintes de taille de la machine, le rayon d'angle est une considération majeure. Il est généralement impossible d'obtenir un angle parfaitement vif sur les angles internes. Le choix des rayons d'angle affecte considérablement l'efficacité de l'usinage et la qualité de finition finale.
Cet article explore en profondeur le concept de rayon d'angle en usinage CNC et comment choisir les rayons idéaux pour vos besoins et budget.
Qu'est-ce que le rayon d'angle ?
En usinage CNC, le rayon d'angle est le rayon interne des coins de votre pièce.
Tous les outils de fraisage CNC sont cylindriques et créent un rayon lors de l'usinage d'une poche interne. Le rayon de l'outil détermine les rayons d'angle possibles.
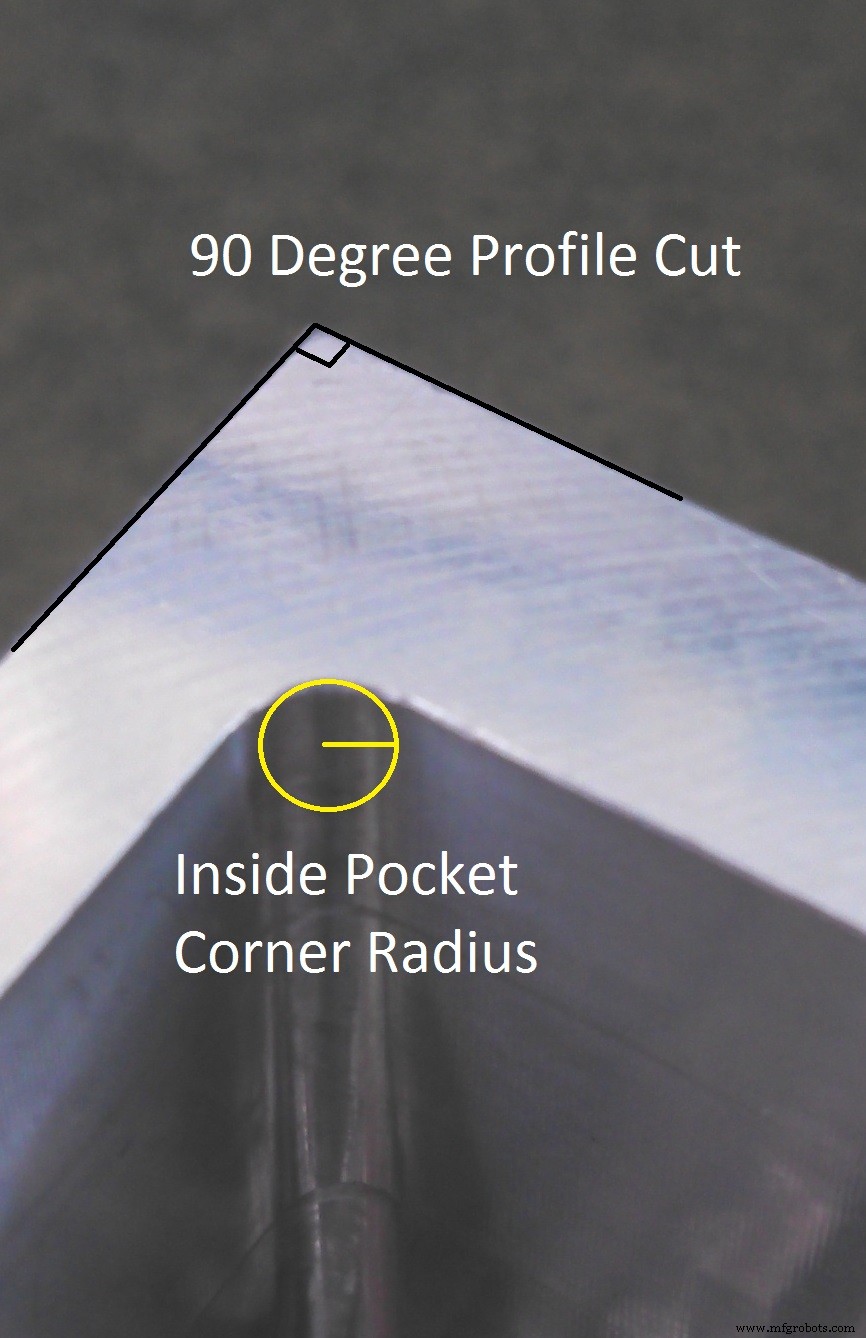
Pourquoi le rayon d'angle est-il crucial ?
Il impacte directement la qualité d'usinage et le temps d'usinage.
Lors de l'usinage de poches internes, le rayon d'angle visé influence la finition intérieure. Un rayon serré par rapport au rayon d'outil augmente l'engagement de l'outil sur les parois, dégradant la finition.
Il est possible de suivre un chemin à 90° pour obtenir un rayon égal au rayon d'outil (minimum théorique), mais cela n'est pas recommandé : cela génère de fortes contraintes sur l'outil et la pièce. L'outil doit s'arrêter et pivoter, risquant des marques de vibration (chatter) et ralentissant la coupe. Un outil plus petit permet des rayons plus serrés, mais avec des inconvénients.
Un outil plus grand produit des rayons plus larges, tourne plus vite, réduisant le temps et le coût. Les outils plus petits augmentent les coûts et sont limités en profondeur de poche. Relation inverse entre rayons d'angle et profondeur de caractéristique.
En résumé : utiliser les plus grands rayons possibles améliore la finition de surface et réduit les coûts. Les gros outils (grands rayons) tournent plus vite et coûtent moins cher.

Exigences minimales pour les rayons d'angle
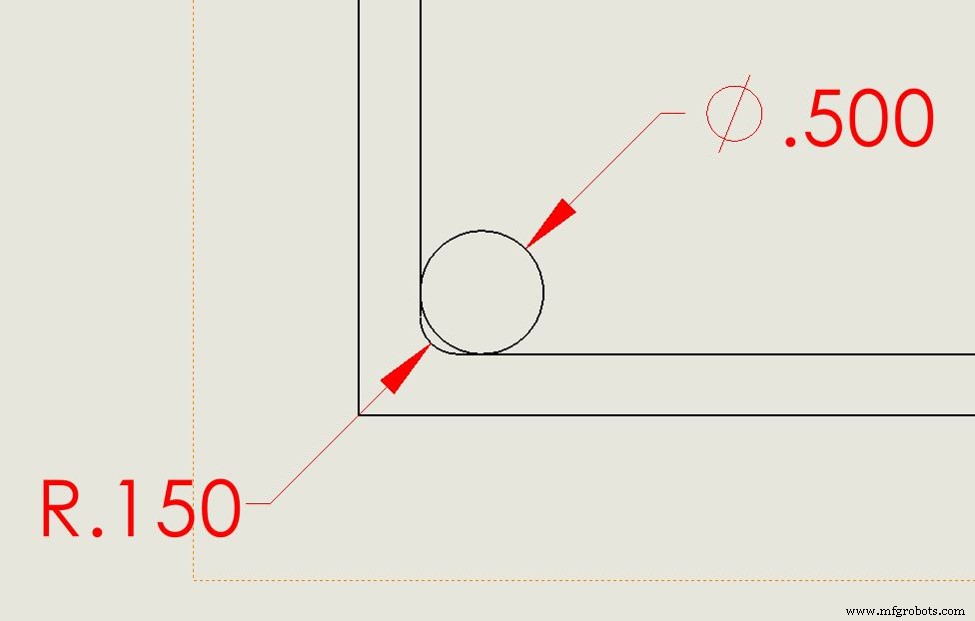
L'outil ne peut physiquement entrer dans un angle à 90° plus petit que son rayon (voir image).
Pour comprendre l'augmentation de l'engagement, observons les trajectoires d'outil pour angles vifs. Voici une animation illustrant l'engagement selon le rayon d'angle.

L'animation montre deux rayons d'angle. La ligne rouge = trajectoire outil ; zone jaune = engagement outil.
- Premier cas : trajectoire à 90°, large zone jaune (fort engagement).
- Second cas : trajectoire plus arrondie, zone jaune réduite (moins d'engagement). L'engagement accru stresse matériau et outil, baissant la qualité de finition.
Le second cas illustre un rayon d'angle drastiquement augmenté par un arc plus large. Un rayon d'angle plus grand réduit fortement les forces de coupe, améliore la finition, réduit le temps de coupe et donc le coût.
Comparaison de différents rayons avec le même outil
Animation montrant quatre rayons d'angle obtenus avec le même outil :

- Vert = plus grand angle de trajectoire, option idéale.
- Jaune = rayon adéquat, mais 200% du rayon d'outil est optimal.
- Orange = 120% du rayon d'outil, non idéal.
- Rouge = déconseillé, finition de surface médiocre.
Comment choisir un rayon d'angle ?
Le rayon choisi affecte l'efficacité d'usinage et la qualité. Le tableau ci-dessous donne les rayons minimums recommandés selon la profondeur de caractéristique.
La colonne « Rayon minimum recommandé » indique les valeurs pour lesquelles nos procédés fonctionnent bien. Le « Rayon minimum » est le minimum théorique, mais en deçà du recommandé, le coût augmente et la finition peut souffrir.
Nous recommandons toujours de garder les rayons aussi grands que possible.
| Profondeur de caractéristique | Rayon minimum | Rayon minimum recommandé |
|---|---|---|
| 0,47" (11,938 mm) | 0,016" (0,406 mm) | 0,031" (0,787 mm) |
| 0,75" (19,05 mm) | 0,032" (0,813 mm) | 0,063" (1,6 mm) |
| 2" (50,8 mm) | 0,063" (1,6 mm) | 0,094" (2,388 mm) |
| 3" (76,2 mm) | 0,125" (3,175 mm) | 0,15" (3,81 mm) |
| 3,25" (82,55 mm) | 0,25" (6,35 mm) | 0,275" (6,985 mm) |
| 4,25" (107,95 mm) | 0,3" (7,62 mm) | 0,325" (8,255 mm) |
| 5,75" (146,05 mm) | 0,75" (19,05 mm) | 0,8" (20,23 mm) |
Conclusion
Lors de la conception de pièces usinées CNC, il faut équilibrer vos exigences avec les contraintes d'outillage et le budget.
Cet article explique pourquoi le rayon d'angle est une considération clé : il affecte directement le temps d'usinage et le coût du projet.
Besoin d'aide ? Notre équipe Ingénierie & Design CNC est là. Contactez-nous pour discuter de votre conception et de vos exigences. Notre mission : trouver une solution qui fonctionne pour vous, afin que vos projets avancent et respectent vos délais.
Technologie industrielle
- Maîtriser le Fraisage CNC : Guide Complet d'Utilisation et de Configuration
- Maximiser la précision des machines CNC : Guide pratique pour la précision et la fiabilité
- Engagement de coin : maîtriser le fraisage de précision pour une qualité de coin supérieure
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Maximiser l'efficacité des abrasifs : Choisir la bonne puissance d'outil pour une performance optimale
- Comment l'IA et l'apprentissage automatique révolutionnent l'usinage CNC
- Améliorer la précision des pièces : Stratégies expertes d'usinage CNC
- Choisir le bon fabricant d'usinage CNC : guide complet
- Comprendre la déflexion d'outil en usinage CNC – Causes et stratégies efficaces de réduction