



Extrusion Expliquée : Procédé, Avantages et Limites — Vue Technique
Bienvenue sur The Mechanical Post ! Aujourd'hui, découvrons l'extrusion : son procédé, ses avantages et ses limites. Commençons par la définition.
Définition de l'extrusion
L'extrusion est un procédé de fabrication dans lequel un bloc de métal (la brame ou billette), enfermé dans un conteneur, est forcé de s'écouler à travers une ouverture de forme et de dimensions précises appelée filière (die).
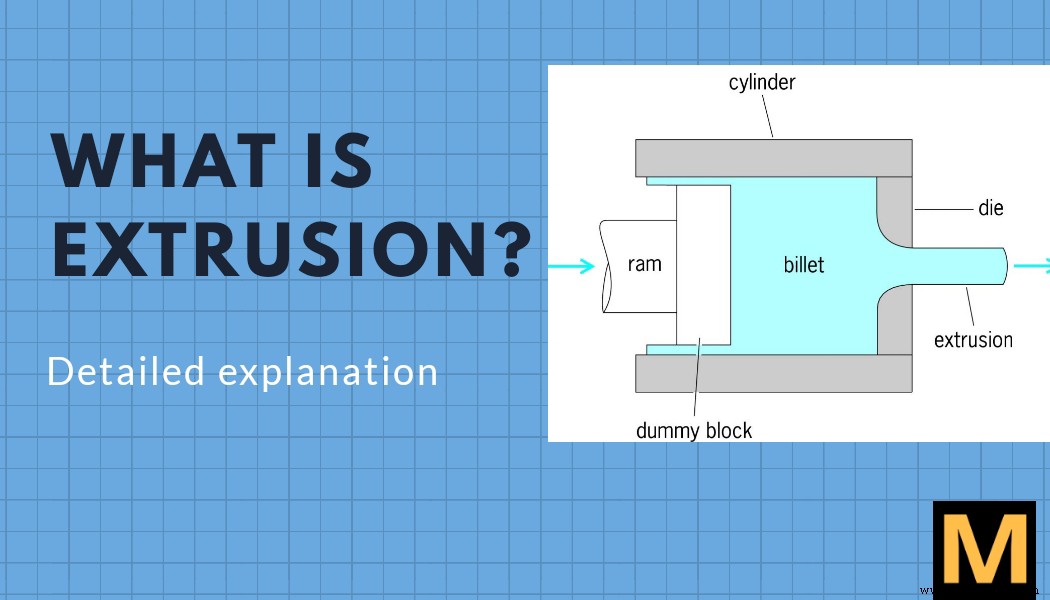
Termes clés de l'extrusion
Billette (Billet)
Les billettes sont des blocs uniformes du matériau à extruder (par exemple pour les profils en aluminium). Leurs dimensions varient selon les machines utilisées. Ces blocs sont ensuite extrudés pour obtenir le produit final.
Filière (Die)
Les filières d'extrusion sont des disques en acier épais percés d'une ou plusieurs ouvertures créant le profil souhaité. Elles sont en acier H-13, traité thermiquement, car elles doivent résister aux pressions et températures élevées générées par le passage de la billette chaude.
Poussoir (Ram extruder)
Le poussoir est un piston ou un vérin massif qui pousse la billette à travers la filière en appliquant une force considérable. L'analogie classique est la seringue médicale : en appuyant sur le piston, le fluide est forcé de sortir.
Procédé d'extrusion
Le processus commence par le chauffage de la billette à une température où le matériau devient aisément malléable et ductile. La billette est ensuite chargée dans le conteneur. Lorsque le poussoir force le métal à sortir par l'ouverture de la filière, le métal subit une déformation plastique avec réduction de section et allongement. La section du produit final dépend de la forme de l'ouverture de la filière. Ce procédé peut être vu comme une adaptation du forgeage en matrices fermées, la différence étant qu'en forgeage le corps principal du métal est la pièce et les bavures (flash) sont éliminées ; en extrusion, le métal s'écoulant hors de la filière (le « flash ») est le produit, tandis que le croûton restant dans la filière n'est pas utilisé.
L'extrusion est largement utilisée pour fabriquer des profilés pleins et creux en métaux non ferreux et leurs alliages (alliages d'aluminium, cuivre, laiton, bronze), mais les aciers et alliages ferreux peuvent aussi être extrudés grâce au développement de lubrifiants à base de verre fondu.
La matière de départ est des billettes coulées ou laminées. La gamme de produits extrudés est très large : barres de 3 à 25 mm de diamètre, tubes de 20 à 400 mm de diamètre et épaisseur de paroi ≥ 1 mm, et profils complexes impossibles à obtenir par d'autres méthodes de déformation mécanique. L'extrusion des plastiques est également possible.
Types d'extrusion
Extrusion directe (Direct extrusion)
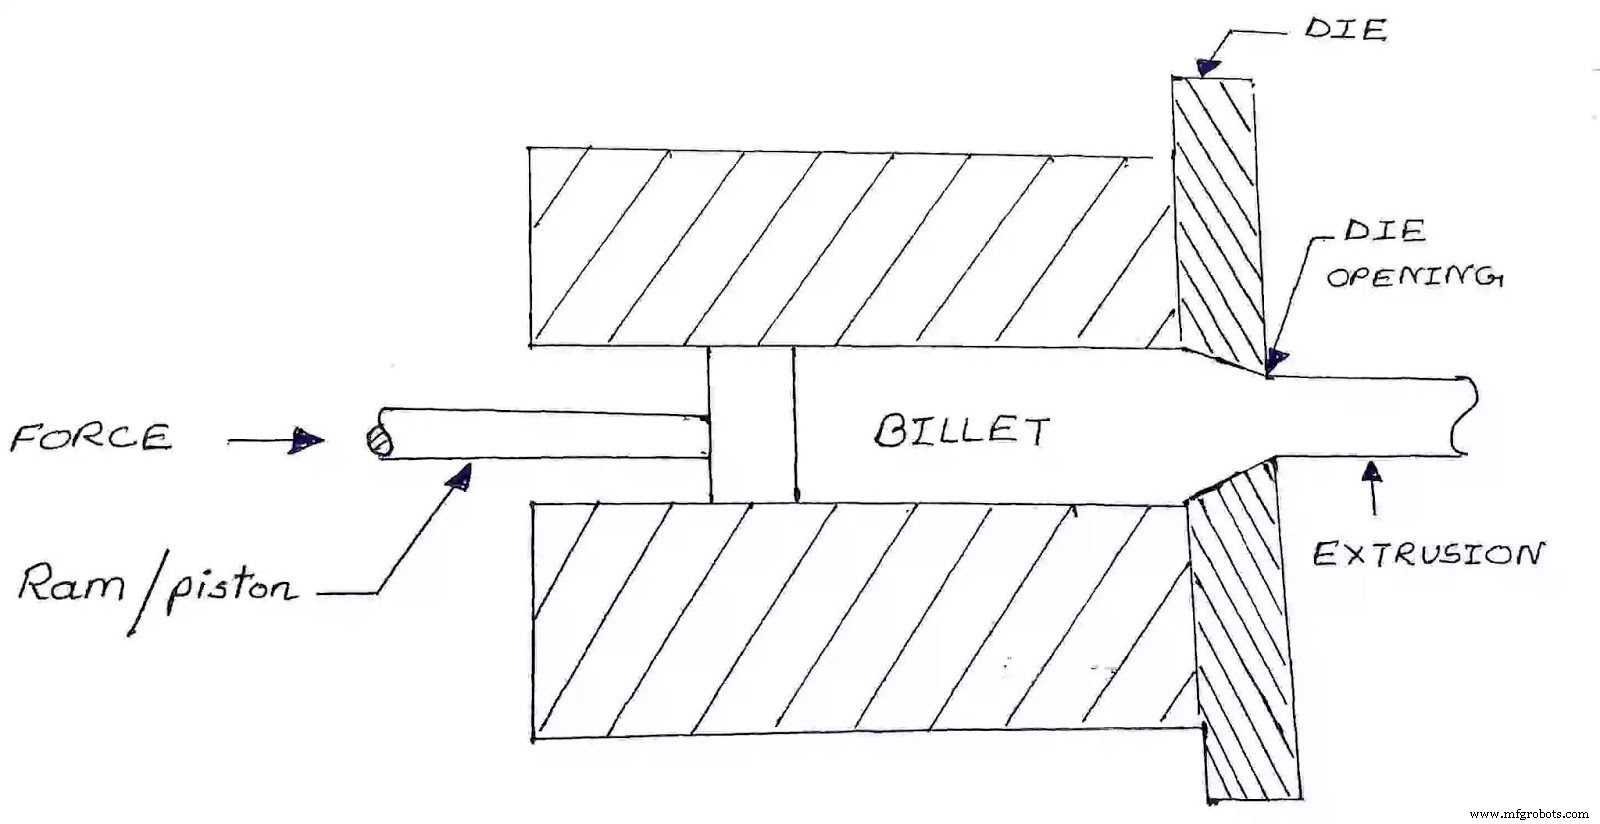
La billette chauffée est placée dans le conteneur et poussée par le poussoir vers la filière. Le métal se déforme plastiquement, glisse le long des parois du conteneur et s'écoule à travers l'ouverture. En fin de cycle, un petit morceau de métal (le croûton ou butt-end scrap) reste dans le conteneur et ne peut être extrudé. Pour obtenir un profil creux, on utilise souvent une billette creuse autour d'un mandrin. Parfois, la billette est pleine et percée par le mandrin ou par un trou axial foré avant le cycle. Le mandrin peut être solidaire du poussoir. En avançant vers la filière, le métal est forcé à travers l'espace annulaire et forme un tube.
Extrusion indirecte (Indirect extrusion)
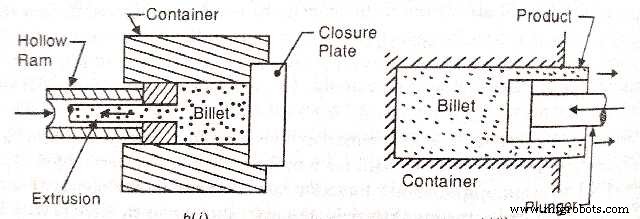
En extrusion indirecte, le métal s'écoule dans le sens opposé au mouvement du poussoir. On utilise un poussoir creux contenant la filière à son extrémité. La filière est montée au bout du poussoir creux, l'autre extrémité du conteneur étant fermée. En avançant, le poussoir fait pression sur la billette via la filière, et le métal déformé s'écoule à travers l'ouverture de la filière, dans le sens inverse du poussoir, s'extrudant à travers le poussoir creux.
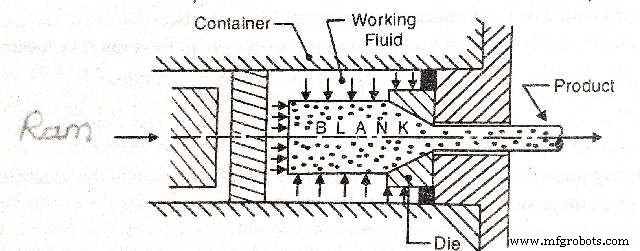
Extrusion à chaud (Hot extrusion)
L'extrusion à chaud se fait après chauffage de la billette, au-dessus de la température de recristallisation du matériau. Cela évite l'écrouissage et facilite le passage à travers la filière. La plupart des extrusions à chaud se font sur presses hydrauliques horizontales de 230 à 11 000 tonnes métriques (250 à 12 130 tonnes courtes). Pressions : 30 à 700 MPa (4 400 à 101 500 psi). La lubrification est nécessaire : huile ou graphite (basses températures), poudre de verre (hautes températures).
Extrusion à froid (Cold extrusion)
L'extrusion à froid s'effectue à température ambiante. Avantages : pas d'oxydation, résistance accrue par écrouissage, tolérances plus serrées, meilleure finition de surface, vitesses d'extrusion élevées. Matériaux couramment extrudés à froid : plomb, étain, aluminium, cuivre, zirconium, titane, molybdène, béryllium, vanadium, niobium, acier. Produits typiques : tubes souples, corps d'extincteurs, cylindres d'amortisseurs, ébauches d'engrenages. Ce procédé ressemble à l'extrusion à chaud, mais les métaux travaillés possèdent la plasticité nécessaire sans chauffage (haute ductilité). L'extrusion à froid améliore aussi les propriétés physiques du métal et produit une pièce finie.
Avantages de l'extrusion
- Gamme très large de produits extrudés. Sections transversales impossibles au laminage (ex. sections rentrantes) peuvent être extrudées.
- Pas de temps mort lors du changement de forme : les filières sont aisément interchangeables.
- Précision dimensionnelle généralement supérieure au laminage.
- Automatisation simplifiée car les pièces sont produites en un seul passage.
- Pièces extrudées plus légères, plus saines et plus résistantes que les pièces coulées.
- Extrusion plus précise que la fonderie, nécessitant moins d'opérations de post-traitement.
Limites du procédé d'extrusion
- Pertes de matière plus élevées qu'au laminage (1 à 3 % seulement pour ce dernier).
- Coût d'outillage relativement élevé (alliages d'acier coûteux).
- Productivité inférieure au laminage, surtout en continu.
- Coûts généralement supérieurs aux autres techniques.
- Durée de vie de l'outillage plus courte à cause des contraintes de contact élevées et des vitesses de glissement.
- Seules les sections à profil constant peuvent être produites.
Si cet article vous a plu, n'hésitez pas à le commenter et à le partager ! Pensez aussi à vous abonner pour ne rien manquer.
Technologie industrielle
- Joints mécaniques expliqués : types, utilisations et points de défaillance courants
- Extrusion par impact expliquée : comment les presses forment pièces métal en un coup puissant
- Ressorts de traction mécaniques expliqués : fonctionnement et importance essentielle
- Re‑platforming dans le cloud : définition, avantages et migration efficace
- Types de systèmes de transmission mécanique de puissance : Vue d'ensemble complète
- 5S démystifié : principes fondamentaux pour construire une culture Lean
- Le processus de fabrication moderne : techniques clés et innovations
- La Liaison Mécanique Expliquée : Comment les Tiges Rigides Commandent les Dispositifs
- Presses mécaniques expliquées : fonction, types et applications industrielles