



Fonderie Expliquée : Guide Complet des Procédés de Coulée des Métaux
La fonderie est un procédé de fabrication utilisé depuis l'Antiquité. Aujourd'hui encore, la coulée reste le choix privilégié de nombreux industriels pour produire une grande variété de pièces. Commençons par définir ce qu'est la fonderie.
Le processus général de coulée
- Le métal est chauffé jusqu'à liquéfaction.
- Le métal liquide est versé dans des moules pour lui donner la forme et les dimensions souhaitées.
- Le métal en fusion refroidit et se solidifie à l'intérieur du moule.
- Après solidification, la pièce est démoulée, nettoyée et soumise à d'éventuelles opérations d'usinage.
La pièce moulée extraite du moule après solidification est appelée pièce coulée (ou simplement coulée). L'usine ou l'atelier qui produit des pièces coulées s'appelle une fonderie.
Dans l'industrie, on distingue principalement deux types de fonderies :
- Fonderie de sous-traitance (Jobbing foundry)
- Fonderie intégrée (Captive foundry)
1. Fonderie de sous-traitance
Ces fonderies sont des unités de production indépendantes. Elles réalisent des pièces coulées sur commande ou contrat pour des clients tiers.
2. Fonderie intégrée
Ces fonderies sont la propriété exclusive d'une entreprise, généralement de grande taille, car l'investissement est conséquent. Elles fonctionnent comme un département interne du processus de fabrication de l'entreprise mère et produisent des pièces selon ses besoins spécifiques.
Le processus de fonderie en détail
Diagramme de flux du processus de coulée
- Fabrication du modèle (pattern). Matériaux : bois, métal ou plastique.
- Préparation du moule et des noyaux (cores) à l'aide du modèle.
- Fermeture et serrage du moule avec les noyaux correctement positionnés dans l'empreinte.
- Fusion du métal ou de l'alliage à couler.
- Coulée du métal en fusion dans l'empreinte du moule.
- Refroidissement et solidification. Démoulage de la pièce — opération appelée « shake-out ».
- Nettoyage et finition de la pièce coulée.
- Contrôle et inspection de la pièce.
- Réparation des défauts si possible (récupération de la pièce).
- Traitement thermique de décharge des contraintes.
- Nouvelle inspection finale.
- La pièce est prête à l'emploi.
Le processus commence par la fabrication du modèle. Examinons en détail ce qu'est un modèle de fonderie.
Fabrication du modèle (Pattern Making)
Les modèles servent à réaliser les moules dans lesquels le métal en fusion sera coulé. Ce sont des répliques de la pièce finale à produire. Les modèles sont légèrement plus grands que la pièce finie car ils intègrent divers retraits (allowances). Parmi les principaux :
- Retrait de solidification : Les métaux se rétractent en se solidifiant ; le modèle doit être plus grand pour compenser ce retrait.
- Surépaisseur d'usinage : L'usinage ou la finition enlève de la matière ; le modèle est conçu pour que, après tous les usinages, la pièce finale ait les dimensions et la forme souhaitées.
- D'autres retraits existent (retrait de mise en forme, de déformation, etc.).
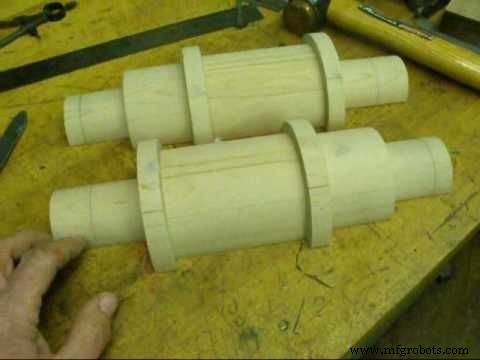
Matériaux utilisés pour les modèles
- Petite série : Bois (pin blanc, acajou, érable, bouleau, cerisier). Le bois est léger, peu coûteux, facile à façonner. Les modèles en plastique sont une alternative.
- Grande série : Métaux (laiton, aluminium, métal blanc, fonte). Plus durables, résistants à l'usure, ne se déforment pas, supportent les manipulations rudes, permettent de meilleures finitions de surface, résistent à la corrosion (sauf métaux ferreux).
Types de modèles
- Modèle en une pièce (One-piece pattern)
- Modèle en deux parties / bipartite (Split / Two-piece pattern)
- Modèle avec canaux de coulée intégrés (Gated pattern)
- Modèle cope et drague (Cope and drag pattern)
- Modèle par balayage (Sweep pattern)
- Modèle squelette (Skeleton pattern)
Moulage (Moulding)
Une fois le modèle réalisé, on l'utilise pour créer le moule. Le moulage en sable est le plus répandu. Les moules en sable sont « jetables » ou « à usage unique » : ils sont détruits pour extraire la pièce. Le sable est mélangé à des liants, additifs et eau pour améliorer sa moulabilité. Le matériau de moulage est tassé autour du modèle. La partie supérieure du moule s'appelle le cope (châssis supérieur) et la partie inférieure le drague (châssis inférieur). Après durcissement, le modèle est retiré, laissant l'empreinte pour la coulée.
Types de moules en sable
- Moule en sable vert (Green sand mould)
- Moule en sable sec (Dry sand mould)
- Moules en sable gras (Loam sand moulds)
- Moules au CO₂, etc.
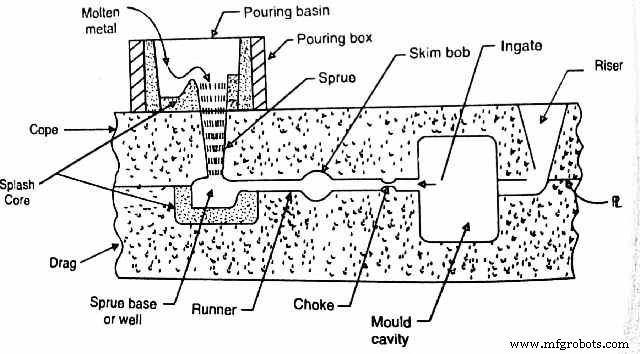
Éléments constitutifs du moule pour une coulée réussie
- Noyau (Core) : Généralement en sable, bois ou métal, il crée des alésages ou cavités internes dans la pièce. Placé dans l'empreinte avant la fermeture du moule.
- Bassin de coulée (Pouring basin) : Réservoir au sommet de la colonne de coulée (dans le cope) qui reçoit le flux de métal en fusion versé depuis la poche.
- Colonne de coulée (Sprue) : Canal vertical reliant le bassin de coulée aux canaux de distribution (runners) et aux portes (gates). Légèrement conique vers le bas pour faciliter le moulage et, surtout, pour réduire la section transversale proportionnellement à l'augmentation de la vitesse du métal en fusion, évitant ainsi les écoulements turbulents et l'entraînement d'air.
- Puits de colonne (Sprue base / well) : Réservoir à la base de la colonne. Empêche l'érosion excessive du sable lors de l'impact du métal et fait perdre de la vitesse au flux.
- Canal de distribution (Runner) : Canal généralement horizontal qui piège les scories et relie le puits de colonne aux portes, permettant au métal d'atteindre l'empreinte.
- Portes (Gates) : Canaux par lesquels le métal entre directement dans l'empreinte du moule.
- Masselottes / Têtes de coulée (Risers) : Réservoirs de métal en fusion qui alimentent la pièce pendant sa solidification pour prévenir les cavités de retrait.
Si cet article vous a plu, n'hésitez pas à le commenter et à le partager !
Technologie industrielle
- Moulage par modèle perdu vs moulage en moule plein : différences clés et avantages pour les fonderies modernes
- Moulage centrifuge expliqué : procédé, avantages et applications
- Soudage GMAW (MIG) Expliqué : Guide Complet du Soudage à l'Arc sous Gaz Inerte
- Types de systèmes de transmission mécanique de puissance : Vue d'ensemble complète
- 5S démystifié : principes fondamentaux pour construire une culture Lean
- Le processus de fabrication moderne : techniques clés et innovations
- Moulage à la Cire Perdue vs Moulage sous Pression : Différences Clés Expliquées
- Moulage en sable vs coulée sous pression : comprendre les différences clés
- Moulage en sable expliqué : une méthode de fabrication métallique éprouvée et rentable