



Maîtrise de la Conception pour la Fonderie sous Pression : Optimiser l'Épaisseur de Paroi et les Angles de Dépouille pour Réduire les Coûts d'Outillage
Pourquoi certains projets fonderie sous pression dépassent le budget outillage avant la première pièce approuvée, tandis que d'autres passent sans heurt du prototype à la production série ? La réponse réside presque toujours dans les décisions de conception précoces. De légères variations d'épaisseur de paroi ou angles de dépouille oubliés déclenchent une cascade de problèmes — usure accélérée du moule, pièces rejetées, reprises coûteuses qui font exploser les budgets.
Ce guide explique exactement comment l'épaisseur de paroi et les angles de dépouille influencent les moules fonderie sous pression, les conséquences de leur négligence, et stratégies éprouvées pour éliminer le risque dès le premier jour.
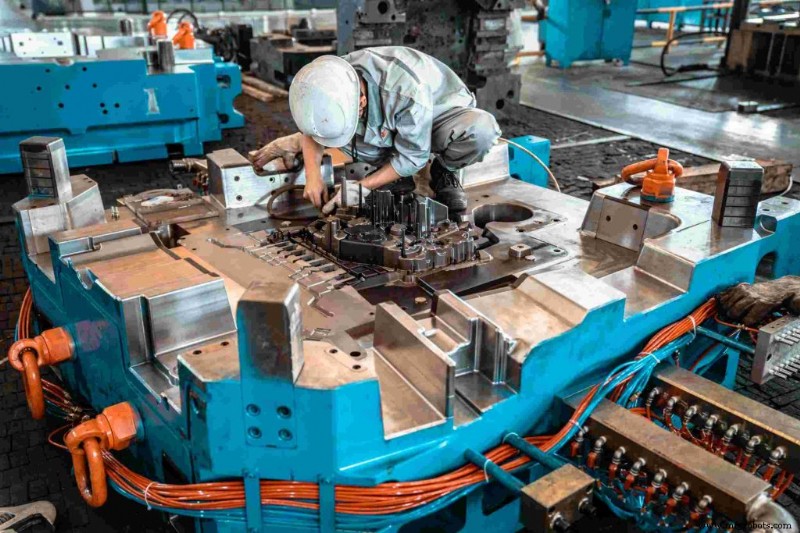
Le Piège Caché dans la Conception Moule Fonderie sous Pression : Pourquoi Détails Mineurs Vident Votre Budget
En fonderie sous pression, les dépassements budgétaires viennent rarement de malchance. Ils naissent généralement d'erreurs géométriques faites tôt en conception, l'impact financier ne se réalisant qu'en outillage. Considérez ces pièges courants :
- Usure Outillage : changements brusques de forme créent turbulence dans l'écoulement fonte, causant érosion surface creuse aux angles internes par métal fondu haute vélocité. Cela accélère l'usure thermique et peut réduire vie moule de milliers de cycles.
- Temps Cycle = Argent : sections paroi inégales refroidissent à vitesses différentes. Zones plus épaisses retiennent chaleur plus longtemps, forçant tout le cycle à pauser. En fonderie haute pression grand volume, 3–5 secondes additionnelles par pièce ajoutent coût significatif au millier.
- Problème Reprise : modifier un moule après coulée est cher — modifications ingénierie, réusinage, échantillonnage et validation peuvent largement dépasser coût revue conception et optimisation en amont.
Maîtriser l'Épaisseur de Paroi Fonderie sous Pression : Pourquoi Plus Épais n'est Pas Toujours Mieux
Ajouter matière pour augmenter résistance pièce peut se retourner contre vous si l'épaisseur paroi n'est pas gérée correctement.
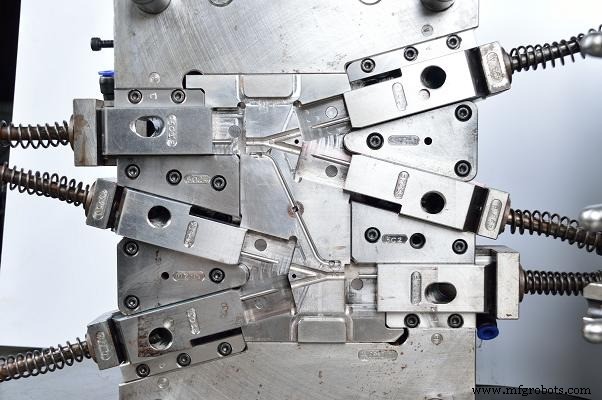
Conséquences Coûteuses de Parois Inégales
- Porosité & Retrait : quand section mince se solidifie avant épaisse, cette dernière se contracte sans assez de métal liquide pour l'alimenter, créant porosité de retrait invisible qui casse sous charge ou test pression.
- Gauchissement : refroidissement différentiel induit contraintes résiduelles se relaxant inégalement, causant déformation dimensionnelle. Pièces échouant inspection sont généralement irrecuperables et doivent être rebutées.
- Gaspillage Matière : au-delà d'un seuil, épaisseur paroi excessive ajoute masse et temps cycle sans gain résistance proportionnel. Pour fonderie aluminium, relation rigidité/poids est non-linéaire.
Bonnes Pratiques Épaisseur Paroi Fonderie sous Pression
- Garder Uniforme : même épaisseur partout. Transitions nécessaires : congés progressifs ou raidisseurs. Viser variance épaisseur dans ±25 % nominale là où praticable.
- Raideurs Plutôt que Masse : quand rigidité requise, ajouter raidisseurs au lieu augmenter épaisseur globale. Hauteur raidisseur 2–3× épaisseur nominale donne meilleur ratio rigidité/poids.
Référence Conception Épaisseur Paroi
| Défaut Conception | Conséquence Production | Impact Coût Outillage | Solution Pro |
|---|---|---|---|
| Changements épaisseur brusques | Porosité interne, fissuration contrainte thermique | Taux reprise élevé ajuster système alimentation | Transitions progressives / noyaux |
| Parois excessivement épaisses | Cycle refroidissement long, marques affaissement | Accélère fatigue thermique moules | Creuser sections épaisses, ajouter raidisseurs |
| Parois trop minces | Remplissage incomplet (coupures froides) | Polissage fréquent et maintenance moules | Maintenir épaisseur minimum selon alliage |
Révéler l'Angle de Dépouille Fonderie sous Pression
L'angle de dépouille est le conique subtil appliqué aux surfaces verticales pour permettre démoulage propre de la pièce. Souvent sous-estimé, il peut faire la différence entre série production fluide et arrêts coûteux.
Pourquoi Zéro Dépouille Vous Coûte des Milliers en Réparations Outillage
- Grippage et Traces Traînée : sans dépouille suffisante, pièce grippe le noyau pendant éjection, traînant surface sur acier moule. Cela crée grippage, rayures et dommages progressifs cavité, s'aggravant chaque cycle.
- Défaillance Poussins Éjection : dépouille insuffisante pique force éjection, transférant charge aux poussins. Ceux-ci peuvent plier ou casser, causant arrêts imprévus et démontage moule.
- Finition Surface Ruinée : cavités sous-dépouillées produisent lignes traînée et surfaces déchirées, rendant lots entiers non-conformes pour applications cosmétiques (boîtiers électronique grand public, garnitures auto).
Directives Intelligentes pour Choisir le Bon Angle
- L'Alliage Compte : alliages aluminium ont retrait solidification plus fort que zinc. Comme base, fonderie aluminium requiert typiquement 1°–2° dépouille parois externes et 2°–3° noyaux internes ; alliages zinc tolèrent souvent 0,5°–1° faces externes.
- Facteur Profondeur Cavité : exigences angle dépouille s'échellent avec profondeur cavité. Poche 50 mm fond a besoin conique proportionnellement plus fort que poche 10 mm pour maintenir comportement démoulage.
- Parois Internes vs Externes : noyaux internes subissent force grippage plus forte pendant solidification. Parois internes requièrent généralement 1°–2° dépouille de plus que parois externes.
Trouver l'Équilibre Parfait en Géométries Complexes
Les vraies pièces présentent rarement géométries simples. Quand contraintes épaisseur paroi et exigences dépouille se heurtent aux intersections complexes, une approche réfléchie est essentielle.
- Intersections et Coins : concentration contrainte culmine où raidisseurs rejoignent parois base. Congés généreux à ces jonctions distribuent contraintes thermiques et éjection, améliorent écoulement métal, réduisent risque coupures froides.
- Prototypage Avant Production Série : simulation écoulement moule (ex. Moldflow) prédit retrait, piégeage air ou fronts froids selon votre géométrie épaisseur/dépouille actuelle — identifier problèmes virtuellement est bien moins cher que modification moule post-fabrication.
- Design for Manufacturability (DFM) : directives fonderie sous pression efficaces viennent collaboration précoce entre équipes conception et fabrication. Revue DFM au stade dessin identifie ~80 % risques coûts outillage avant tout argent dépensé outillage.
Donnez Vie à Vos Dessins Fonderie sous Pression Sans Devinettes
Optimiser épaisseur paroi et angles dépouille protège votre budget développement et garde projets dans les temps. Petites décisions géométriques précoces préviennent problèmes coûteux en aval.
Les meilleures pièces fonderie sous pression résultent de collaboration ingénieurs-fabricants avant verrouillage conception. Corriger un problème sur dessin est bien moins cher qu'en salle outillage.
Si vous évaluez vos dessins fonderie sous pression ou doutez si votre géométrie actuelle fera grimper coûts outillage, contactez JTR pour une revue fabricabilité gratuite et devis.
Guides Connexes
Technologie industrielle
- 5 stratégies éprouvées pour les chargeurs afin de suivre et réduire les coûts d'expédition UPS
- Maîtriser le JFET J111 : Brochage, Caractéristiques, Applications & Principes de Base
- Les détaillants doivent prioriser la sécurité logicielle pour protéger leur croissance digitale
- 15 composants essentiels de circuit électronique que vous devez connaître
- Guide de conception CNC : Maximiser la précision et l'efficacité
- Paper Tab : La tablette épaisseur papier qui pourrait remplacer les écrans conventionnels
- Polypropylène vs Nylon : Résistance UV pour Applications Extérieures
- Guide expert des réservoirs de stockage fabriqués sur mesure – Conception, construction et solutions industrielles
- Industrial DataOps : avantage concurrentiel par analytique avancée dans l'Industrie 4.0