



Extrusion vs Usinage CNC de l'Aluminium : Lequel est le Plus Rentable ?
Quand les ingénieurs sourcent des pièces aluminium, le premier choix est souvent entre extruder le profil ou l'usiner depuis un bloc plein. Les deux méthodes livrent des résultats de haute qualité, mais leurs coûts et applications idéales diffèrent nettement. Choisir le mauvais process peut gonfler silencieusement les coûts par pièce avant le premier envoi.
Ce guide détaille les différences fondamentales entre l'extrusion et l'usinage CNC, explique où va l'argent dans chaque process, et montre comment une stratégie hybride extrusion-usinage peut réduire les coûts CNC sans sacrifier la précision. Que vous conceviez un nouveau profil ou revoyiez un flux existant, voici l'information dont vous avez besoin.
Comprendre la Différence Fondamentale entre Extrusion et Usinage CNC
Les deux procédés sont des techniques matures, éprouvées pour travailler l'aluminium, mais servent des objectifs de conception et scénarios de production distincts.
- Usinage CNC : des outils de coupe pilotés CNC enlèvent la matière d'un bloc aluminium jusqu'à obtention de la forme désirée. Il accommodevirtuellement toute géométrie avec tolérances serrées, mais la matière enlevée devient copeaux et rebut.
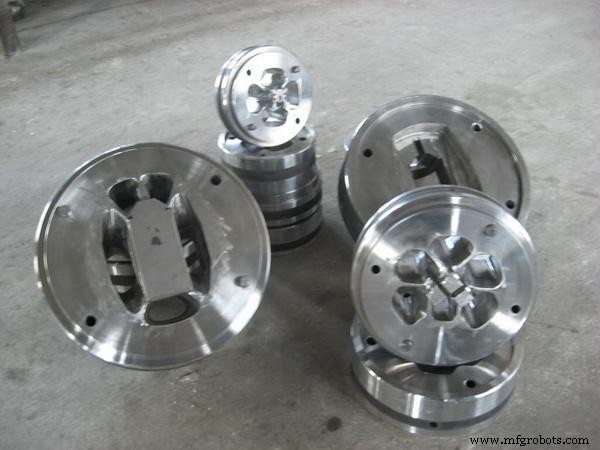
- Extrusion Métallique : process de formage quasi-net-shape où aluminium chauffé est forcé à travers une filière acier sur mesure. La section transversale est formée directement, produisant profils longs, continus, avec perte matière minimale.
Coût Usinage CNC vs Coût Extrusion : Où Va l'Argent ?
L'écart de coût entre les deux méthodes n'est pas évident au devis, mais devient clair en production. Facteurs clés :
- Gaspillage Matière : l'usinage CNC génère un gros volume de copeaux aluminium qui ne deviennent jamais partie du composant final. En sections transversales complexes, le ratio achat-vol peut être élevé — blocs de départ pesant plusieurs fois la pièce finie. L'extrusion, elle, produit la forme quasi-finie depuis la filière, améliorant drastiquement l'utilisation matière.
- Frais Outillage & Montage : CNC nécessite dispositifs, bridage et outils coupants consommables à remplacement fréquent. L'extrusion nécessite une filière acier sur mesure en amont — investissement initial qui se rentabilise sur des milliers de pièces avec coûts outillage additionnels minimaux.
- Temps de Cycle : une presse extrude des mètres de profil par minute. Usiner une section complexe depuis un bloc plein implique nombreux passes et changements outil, ajoutant temps machine et gonflant directement les coûts CNC.
Ces facteurs façonnent le tableau de coût total pour toute pièce. Le tableau ci-dessous résume la comparaison sur dimensions clés.
| Facteur Coût | Extrusion Métallique | Usinage CNC depuis Plein |
|---|---|---|
| Investissement Initial | Moyen (coût filière) | Faible (pas outillage dédié) |
| Utilisation Matière | Élevée (quasi-net-shape) | Faible (rebut significatif) |
| Coût Pièce Haut Volume | Typiquement plus bas | Souvent plus haut pour pièces profilées |
| Vitesse Montée en Charge | Rapide | Plus lente |
La Stratégie Hybride : Comment l'Usinage sur Extrusion Réduit les Coûts Globaux
En pratique, l'approche la plus économique est rarement extrusion pure ou usinage pur. C'est un mélange intelligent — usinage sur extrusion — qui coupe les coûts CNC tout en conservant la flexibilité dimensionnelle.
- Efficacité Quasi-Net-Shape : démarrez avec un profil extrudé capturant déjà la section transversale fondamentale — canaux, ailes, cavités internes — éliminant la plupart de l'enlèvement matière qui aurait lieu sur machine CNC.
- Usinage Secondaire Ciblé : appliquez CNC seulement où nécessaire — trous filetés, faces d'accouplement précises, alésages tolérance serrée, ou caractéristiques non fournies par géométrie filière — réduisant temps et coût.
- Le Résultat : partir d'un profil extrudé signifie que la machine démarre avec une forme quasi-finale. Temps usinage chute, usure outil diminue, et coût par pièce baisse significativement, combinant flexibilité dimensionnelle CNC et efficacité matière extrusion.
Choisir la Bonne Méthode de Fabrication
Le choix optimal dépend géométrie pièce, volume production et exigences tolérance. Considérez les lignes directrices suivantes.
Quand Utiliser l'Extrusion pour Vos Pièces Métalliques
- Sections transversales constantes : la pièce garde même forme sur sa longueur — exemples types : dissipateurs thermiques, cadres, rails structurels, boîtiers, canaux coulissants.
- Volume moyen à élevé : l'extrusion devient plus économique une fois coût filière amorti — coûts par pièce chutent significativement volume croissant.
- Efficacité matière prioritaire : quand coût aluminium brut pilote le budget, production quasi-net-shape apporte réel avantage.
- Caractéristiques surfaciques profilées : ailettes, rainures, sections creuses et géométries similaires s'adaptent naturellement à la filière extrusion.
Quand Utiliser l'Usinage CNC
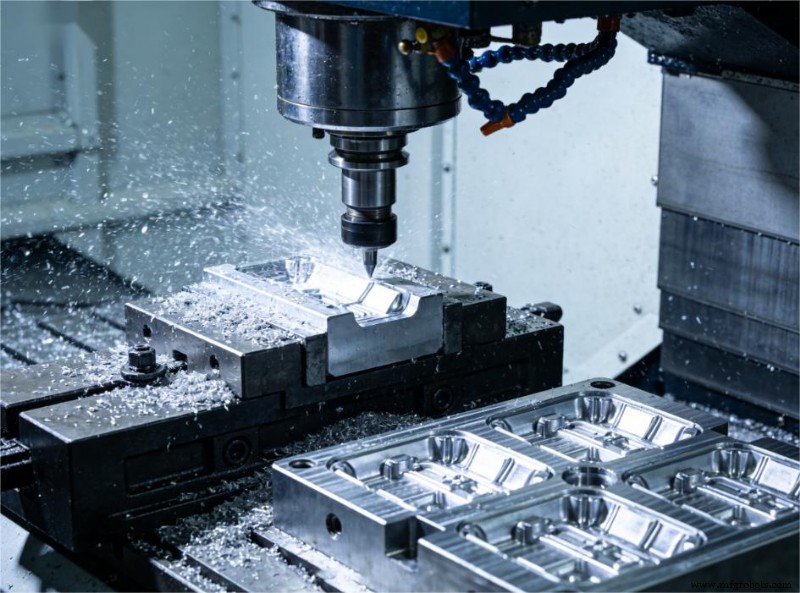
- Géométrie 3D complète : pièces sans section transversale constante — boîtiers avec poches multi-faces, équerres à courbes composées — mieux adaptées au CNC.
- Sections transversales non uniformes : composants dont forme varie significativement selon l'axe requièrent méthodes soustractives ou fonderie.
- Caractéristiques internes hautement complexes : le CNC multi-axes excelle poches profondes, contre-dépouilles, alésages inclinés, canaux internes complexes.
- Exigences tolérance serrée : CNC typiquement plus fiable pour dimensions très serrées ou tolérances positionnelles sur plusieurs caractéristiques. Variations thermiques et process de l'extrusion limitent contrôle positionnel fin.
- Faible volume ou prototypes : pour prototypes bas volume, CNC plus flexible et rentable car évite investissement filière.
Le tableau ci-dessous mappe les paramètres de conception les plus courants côte à côte.
| Paramètre Pièce | Mieux Adapté Extrusion | Mieux Adapté Usinage CNC depuis Plein |
|---|---|---|
| Section transversale | Uniforme / constante sur longueur | Variable ou 3D complète |
| Volume | Moyen à élevé | Faible à moyen |
| Épaisseur Paroi | Parois minces, uniformes | Épaisseur variable |
| Tolérance Précision Serrée | Atteignable avec usinage secondaire | Directement atteignable |
Prêt à Optimiser Votre Stratégie de Fabrication ?
Choisir le bon process dès le départ est le moyen unique le plus efficace de contrôler coût et délai. La meilleure méthode dépend géométrie, tolérance et volume.
Si vous évaluez une nouvelle conception ou hésitez entre extrusion et usinage CNC, contactez JTR pour une revue de fabricabilité gratuite et devis.
Guides Connexes
Technologie industrielle
- Impression 3D métal vs moulage par injection de métal (MIM) : choisir le bon procédé pour votre projet
- Comprendre le Fonctionnement en Mode Actif du JFET : Des Simulations SPICE à la Transconductance
- Stratégies ESG proactives : élever les supply chains au-delà de la réduction carbone
- Candidatez aux subventions Industrie Connectée 4.0 : jusqu'à 300 000 € pour vos projets d'innovation industrielle
- Usinage 3 axes vs 5 axes : Ce qu'il faut savoir
- Meilleurs logiciels de fabrication pour PME : booster l'efficacité et réduire les coûts
- Test des pressostats haute et basse pression sur compresseurs frigorifiques
- Collèges communautaires : Moteurs de la croissance de la main-d'œuvre qualifiée dans la fabrication américaine
- Choisir le bon bandeau LED : guide pratique