



Pourquoi Choisir l'Usinage 5 Axes pour les Supports d'Avion Complexes
Dans la fabrication aéronautique, minimiser le poids des composants tout en maintenant l'intégrité structurelle est un objectif de conception premier. Pour l'atteindre, les composants aéronautiques modernes présentent des topologies intégrées, légères, aux géométries complexes. En tant qu'ingénieur usinage CNC expérimenté spécialisé dans ce secteur, je suis souvent interrogé par les équipes achats et ingénieurs terrain sur la nécessité stricte du multi-axes pour un composant structurel tel qu'un support d'avion. La réalité technique de l'atelier dicte que l'usinage aéronautique 5 axes n'est plus un luxe optionnel ; c'est une nécessité de fabrication.
Lorsque les fournisseurs de rang 1 mondiaux recherchent un service d'usinage CNC 5 axes, ils exigent des capacités techniques vérifiées, un contrôle de tolérance strict et des stratégies complètes d'atténuation des risques pour matériaux à haute valeur. Cet article fournit une analyse ingénierie directe de pourquoi les composants aéronautiques complexes exigent une production multi-axes avancée et comment ces systèmes surmontent les limitations physiques du fraisage traditionnel.
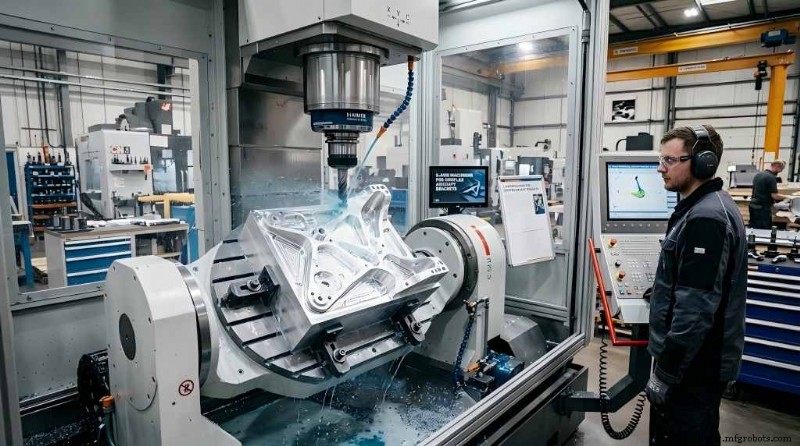
Qu'est-ce que l'Usinage CNC 5 Axes, et Pourquoi l'Aéronautique en a-t-elle Besoin ?
Les fraiseuses CNC conventionnelles travaillent sur trois axes linéaires X, Y et Z. Les centres d'usinage verticaux ou horizontaux sont très efficaces pour l'usinage de composants prismatiques, mais sont cinématiquement limités pour les géométries complexes. Une fraiseuse 5 axes possède deux axes rotationnels supplémentaires. Ce sont généralement l'axe A, basculant autour de X, et l'axe B ou C, tournant autour de Y ou Z. Dans cette configuration cinématique, l'outil de coupe peut aborder la pièce sous n'importe quelle direction dans un espace de travail hémisphérique.
Les composants aéronautiques tels que supports structurels, turbines et cadres de cloisons se caractérisent par des contours organiques, surfaces de forme libre, âmes à angles variables et cavités internes profondes. L'usinage de ces caractéristiques sur machine 3 ou 4 axes présente de sérieux risques pour la production :
- Erreurs de Montage Cumulées : usiner un support d'avion multi-faces sur une machine 3 axes implique multiples montages et bridages dédiés pour repositionner la pièce afin d'usiner chaque face. Vous accumulez des variances d'alignement à chaque repositionnement manuel. Ce sont des erreurs de cotation géométrique et tolérancement (GD&T) composées.
- Portée Outil Insuffisante : sur machine 3 axes, l'axe outil ne peut pas être changé. Si vous avez des caractéristiques inclinées ou poches profondes, la broche ne peut contourner les obstacles, entraînant collisions outil ou matière non usinée.
Ces limitations sont levées par un service d'usinage CNC 5 axes dédié combinant les opérations en un seul montage, conservant la relation spatiale exacte entre différentes caractéristiques géométriques.
Pourquoi un Support d'Avion Exige Absolument le Fraisage 5 Axes
L'usinage 5 axes n'est pas seulement souhaitable, mais techniquement nécessaire. Nous le démontrons en examinant la séquence de production d'un support structurel porteur typique. Ces composants transmettent les forces aérodynamiques critiques du fuselage aux surfaces de commande et exigent des rapports résistance/poids élevés.
Défi 1 : Cavités Profondes & Parois Minces
Pour respecter des limites de poids strictes, les ingénieurs aéronautiques conçoivent des supports avec configurations de poches profondes bordées de parois de poche minces, souvent sous 2,0 mm d'épaisseur.
- Mode Échec 3 Axes : en configuration 3 axes standard, usiner une cavité profonde requiert un outil long à portée étendue pour dégager les ailes supérieures. Les outils longs ont rigidité statique et dynamique réduite. Selon principes mécanique, la déflexion outil augmente au cube de sa longueur non supportée. Ce manque de rigidité cause chatter sévère, finition de surface médiocre, usure outil accélérée et distorsion structurelle des parois minces.
- Solution 5 Axes : une fraiseuse 5 axes incline soit la tête broche, soit la table trunnion. L'ajustement de positionnement permet un outil de coupe bien plus court et rigide d'entrer dans la cavité profonde avec un angle optimal. Le process est exempt de chatter grâce à la haute rigidité outil ; tolérances d'épaisseur de paroi ±0,02 mm sont maintenues, et la déformation mécanique de la structure à parois minces est évitée.
Défi 2 : Éliminer les Erreurs de Montage pour Tolérances Géométriques Strictes
Les supports d'avion contiennent multiples alésages critiques, faces d'accouplement et rainures d'alignement devant conformer à de strictes tolérances de position vraie (fréquemment dans 0,03 mm par rapport aux repères primaires). L'utilisation de dispositifs séparés sur multiples montages machine rend la conformité quasi impossible par empilement de tolérances du positionnement dispositif, variations bridage pièce et décalages origine machine.
Le traitement 5 axes utilise le principe mono-montage. En bridant le brut ou la forge une fois, la machine accède à cinq faces de la pièce séquentiellement. Le positionnement relatif de chaque trou, rainure et face est contrôlé strictement par la précision de positionnement linéaire et rotationnel des encodeurs machine, éliminant complètement les erreurs d'indexation humaines.
Défi 3 : Maintenir Vitesse de Coupe Constante sur Formes Organiques
Lors du fraisage des contours externes complexes et organiques d'un support d'avion, l'outil de coupe doit maintenir une vitesse de coupe constante (Vc) pour assurer taux d'enlèvement matière et finitions uniformes. Sur machine 3 axes, alors que la fraise hémisphérique se déplace sur surface courbe, le point de coupe effectif se déplace vers le centre de l'outil, où la vitesse de rotation tombe à zéro, causant frottement plutôt que cisaillement efficace.
L'usinage 5 axes continu résout ceci en inclinant dynamiquement l'axe outil par rapport au vecteur normal de surface. Ce système maintient le point de contact au diamètre optimal de la fraise hémisphérique pour garder un Vc stable, éviter le brunissage de surface et assurer la finition de surface respecte la norme aéronautique Ra 1,6 µm sans polissage manuel.
Surmonter Titane et Inconel avec la Technologie 5 Axes
Les supports aéronautiques et composants structurels exigeant alliages d'ingénierie avancés sont soumis à chargements cycliques sévères et environnements thermiques. Ces matériaux représentent des défis d'usinabilité mécaniques extrêmes nécessitant des stratégies de parcours outil multi-axes pour gérer contrainte outil et génération chaleur.
| Groupe Matériau | Alliage Typique | Caractéristiques Mécaniques | Stratégie Atténuation Usinage 5 Axes |
|---|---|---|---|
| Alliages Titane | Ti-6Al-4V (Grade 5) | Faible conductivité thermique, haute réactivité chimique à température élevée, fortes forces coupe. | Optimisation continue orientation outil 5 axes empêche accumulation chaleur localisée. Maintient angles engagement exacts pour maximiser prévisibilité usure flanc outil et prolonger durée vie. |
| Superalliages Nickel | Inconel 718 | Écrouissage rapide, haute résistance cisaillement à température, microstructures abrasives. | Utilise parcours outil 5 axes haute rigidité combinés stratégies fraisage trochoïdal pour répartir charge outil uniformément, atténuer usure en encoche et éviter rupture outil. |
| Aluminium Aéronautique | 7075-T651 | Hautes contraintes résiduelles laminage/forgeage, sujet gauchissement pendant enlèvement matière important. | Emploie parcours fraisage adaptatif 5 axes haute vitesse pour enlever matière rapidement et symétriquement, équilibrant contraintes résiduelles internes pour prévenir distorsion pièce. |
Que Rechercher dans un Service Usinage CNC 5 Axes pour Projets Aéronautiques
En auditant un fabricant approprié pour programmes aéronautiques sensibles, les professionnels achats doivent regarder au-delà du nombre de machines :
- Classification Équipement & Rigidité Cinématique : vérifier que le fournisseur exploite des centres fraisage 5 axes haut de gamme (DMG MORI, Makino, Hermle, Matsuura). Machines doivent inclure stabilisation thermique, broches direct-drive haute couple/puissance, échelles linéaires haute résolution pour stabilité volumétrique en charge.
- Certification & Système Qualité : certification AS9100D obligatoire. Cette norme assure traçabilité complète lots, procédures END respectées, et FAI selon standards AS9102.
- Programmation CAM Avancée & Intégration Simulation : programmation parcours multi-axes complexes nécessite suites logicielles spécialisées (Hypermill, Mastercam). Le fabricant doit effectuer simulation complète via programmes type VERICUT, où simulation cinématique exacte vérifie dégagements et évite crashes machine.
- Précision Métrologique & Vérification Volumétrique : le fournisseur doit disposer de MMT locales à palpage continu ou tête palpage 5 axes pour mesurer caractéristiques géométriques par rapport modèle CAO 3D natif.
Le fraisage multi-axes est le processus de fabrication fondamental satisfaisant les exigences aéronautiques modernes : poids composant réduit, rigidité structurelle accrue, durée de vie prolongée — des supports structurels d'avion aux pièces sophistiquées de turbines. Les processus 5 axes précis assurent que les pièces structurelles sont formées précisément selon spécifications ingénierie, tout en maximisant le débit production.
Questions Fréquentes (FAQ)
Q1 : Quelles tolérances géométriques spécifiques peuvent être atteintes avec un service usinage aéronautique 5 axes ?
R1 : Un centre usinage CNC 5 axes haut de gamme opérant en installation climatisée peut maintenir de façon constante des tolérances de positionnement linéaire dans ±0,005 mm (0,0002 pouces) et tolérances d'indexation rotationnelle dans ±2 secondes d'arc. Les tolérances de position vraie réelles pour alésages critiques sont typiquement tenues dans 0,02 mm par rapport aux repères primaires.
Q2 : Comment l'usinage 5 axes réduit-il les délais production globaux pour supports aéronautiques complexes ?
R2 : Bien que la programmation CAM et simulation initiale prennent plus de temps qu'en 3 axes, l'usinage 5 axes évite la conception et fabrication de multiples montages et dispositifs modulaires. En réduisant tout le processus fabrication à un seul montage, une économie de temps globale de 40 % à 60 % est atteinte.
Q3 : Pourquoi la certification AS9100D est-elle obligatoire pour ateliers fournissant usinage 5 axes aéronautique ?
R3 : La norme AS9100D incorpore ISO 9001 tout en implémentant gestion des risques stricte, contrôle articles critiques et gestion configuration spécifiques aux secteurs aéronautique, défense et espace. L'AS9100D garantit que chaque étape du processus usinage 5 axes est documentée, de la forge aux essais ultrasons, pour éviter tout défaut produit.
Guides Connexes
Technologie industrielle
- Les Entreprises Asiatiques Face à des Défis Majeurs de Liquidité, Révèle la Dernière Enquête
- 13 Plus Grandes Entreprises de Fusées en 2026
- Maîtriser la conception de circuits imprimés rigides-flex : Compétences d'expert pour des cartes rapides et de haute qualité
- Matériaux Polycarbonate (PC) : Propriétés, applications et grades industriels
- Facteurs clés qui prédisent le succès d'un projet Big Data
- Moulage à la Cire Perdue dans l'Aéronautique : Précision, Efficacité et Durabilité
- PCB rigides vs flexibles : choisir le bon circuit imprimé pour votre projet
- Six Sigma : Réduire les coûts et booster la satisfaction client
- Risques des procédures papier pour les techniciens industriels : pourquoi la numérisation s'impose