



Conception de Boîtiers en Tôle de Précision : Guide Expert sur le Pliage et le Positionnement des Trous
Concevoir un boîtier tôle sur mesure est plus complexe qu'il n'y paraît à l'écran. Un pli de deux millimètres trop étroit, une fente ventilation trop proche d'une ligne de pli, ou un manque de dégagement pliage peuvent tous mener à panneaux déformés, joints IP défaillants et reprises coûteuses.
Ce guide détaille les décisions clés affectant le plus la qualité boîtier : géométrie pliage, positionnement trous, et erreurs conception courantes que nos ingénieurs repèrent lors revues CAO.
Exigences Fonctionnelles Clés des Boîtiers Tôle
Avant d'aborder principes géométriques, comprendre pourquoi boîtiers exigent précision supérieure aux pièces tôle génériques. Un boîtier de qualité doit satisfaire :
- Étanchéité IP (ex. IP54, IP65) : nécessite joints étanches, sans jeu, à chaque coin. Précision pliage influence directement intégrité joints.
- Blindage EMI : petits jeux panneaux compromettent confinement électromagnétique en boîtiers électronique industrielle.
- Rigidité structurelle : panneaux doivent supporter charge composants et cycles répétitifs ouverture/fermeture porte ou couvercle.
Chaque exigence repose sur précision pliage et emplacement trous. Une déviation 1–2° ouvre jeux joints ; trou trop près pli déforme bride et empêche ajustement affleurant. Ce sont spécifications fonctionnelles, pas simples préférences fabrication.
Directives Essentielles Conception Pliage Tôle
La fabrication réussie boîtier dépend de deux choix conception : sélectionner rayon correct pour le matériau et dimensionner brides pour éviter instabilité post-formage. Maîtriser les deux atténue problèmes structurels et assemblage en aval.
Maîtriser le Rayon de Pliage pour Différents Matériaux
Le rayon de pliage intérieur est souvent mal compris. Rayon trop serré fend surface externe ; rayon trop généreux compromet contrôle dimensionnel.
Pour l'aluminium, point départ 2× épaisseur matière est typique. Pour acier doux, 1,5× épaisseur est courant. Minima réels dépendent revenu, gamme épaisseur et outillage disponible.
Attention particulière pour aluminium 6061-T6. Son écrouissage pendant formage signifie rayon sous 1,5–2T peut causer fissuration coins boîtier, même si autres alliages tolèrent pliages plus serrés. Acier inoxydable (304/316) présente écrouissage encore plus fort ; rayon 1,5–2T est marge sécurité pratique.
Validez votre rayon contre bibliothèque outillage presse-plieuse fabricant avant finaliser géométrie coins. Rayon nécessitant outillage non-standard augmentera délai indépendamment faisabilité.
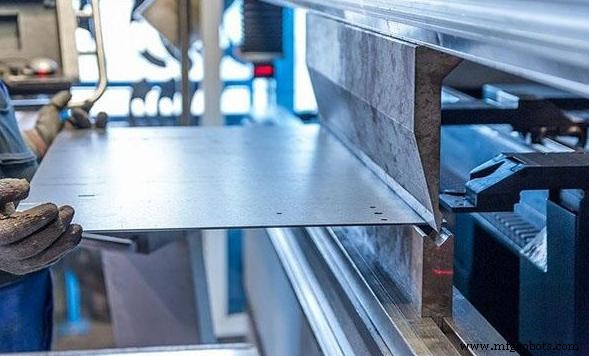
Concevoir Brides Stables et Bords Fixation pour Boîtiers
Largeur bride est fréquemment sous-spécifiée. Bride étroite déclenche cascade problèmes :
- Rigidité panneau : brides courtes fléchissent sous contrainte latérale, causant voilage en boîtiers contrôle et boîtiers PC industriel.
- Fixation vis : matière adéquate nécessaire pour trous débattus et distance bord ~2× diamètre trou.
- Alignement couvercle/porte : connecteurs montage panneau ou portes charnières sensibles à planéité bride.
- Dégagement assemblage : brides internes serrées peuvent heurter quincaillage montage PCB ou câblage interne.
Directives industrielles recommandent largeur bride minimum 4× épaisseur matière pour la plupart matériaux. Brides plus larges justifiées pour panneaux latéraux porteurs ou armoires nécessitant raidisseurs pliage additionnels.
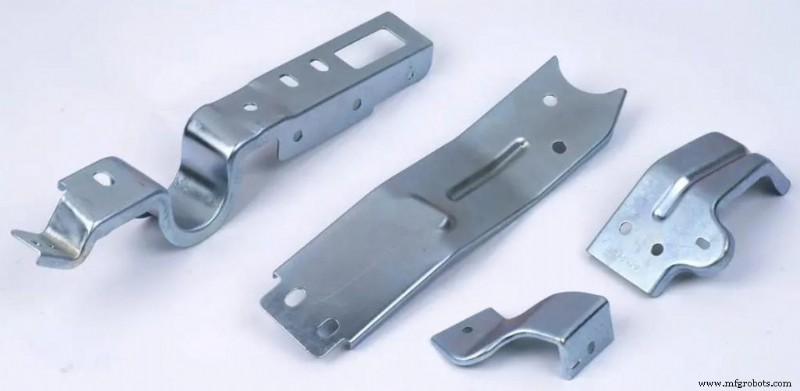
Trous et découpes ajoutent géométrie que le métal doit naviguer pendant formage. Si caractéristique trop proche ligne pli, déformation plastique tire matière, déformant trou et panneau environnant.
Gardez découpes hors zone déformation pli pour préserver intégrité structurelle et éviter problèmes montage affleurant, surtout connecteurs ou réseaux ventilation. Le Manuel Conception Tôle recommande :
- Trous standards : distance minimum = 2,5T + R (T = épaisseur, R = rayon pli). Certains manuels permettent 2T+R trous <1", mais 2,5T+R élimine erreurs hors-rond.
- Fentes longues et découpes : distance minimum = 4T + R. Bord libre fente longue est concentrateur contrainte clé ; espacement plus proche produit généralement face panneau ondulée.
Astuce conception : si espace limité et découpe doit être adjacente ligne pli, insérer coupe dégagement ou encoche traversant ligne pli avant formage.
Erreurs Conception Boîtiers Courantes que les Ingénieurs Doivent Éviter
De nos revues CAO fréquentes, les problèmes les plus courants sont :
| Erreur | Correction |
|---|---|
| Épaisseur paroi incohérente entre panneaux | Utiliser même calibre partout ; épaisseurs mixtes requièrent setups outillage séparés et augmentent coût. |
| Dégagements pliage manquants intersections coins | Ajouter encoche dégagement (largeur ≥ 1T, profondeur ≥ T + R) où deux lignes pli se rencontrent pour prévenir déchirure formage. |
| Trous dans zone déformation près plis | Suivre minimum 2,5T + R trous ; 4T + R fentes. |
| Ignorer marges finition surface | Revêtement poudre : épaisseur typique 60–80 µm par couche. Anodisation Type II : 5–25 µm. Affectent engagement filetage et ajustements accouplement si non comptabilisés. |
Ces directives sont valeurs de base ; ajustez selon exigences pièce spécifiques.
Prêt à Élever la Qualité de Vos Boîtiers Métalliques ?
Bonne conception boîtier est collaboration entre intention design et réalité fabrication. Les boîtiers les plus fiables ne sont pas les plus complexes — ce sont ceux où chaque rayon pliage, dégagement trou et largeur bride est planifié pensant production.
Notre équipe ingénierie évalue tous fichiers CAO pour préoccupations Design-For-Manufacturing (DFM) afin d'optimiser pièce avant production. Téléversez vos fichiers CAO ou contactez équipe ingénierie JTR pour revue fabricabilité gratuite et sélection matière sur mesure. Pour exigences projet, contactez-nous aujourd'hui.
FAQ
Q1 : Quelle est la distance minimale entre plis en tôle ?
R1 : Maintenir lignes pli parallèles au moins 4× épaisseur matière comme minimum pratique conception boîtiers. Espacement plus étroit crée interférence outillage formage et peut réduire stabilité bride et constance dimensionnelle.
Q2 : Pourquoi trous se déforment près plis ?
R2 : Le pliage déforme plastiquement matière en zone pli, étirant surface externe et comprimant interne. Trou placé trop près — typiquement dans ~2,5× épaisseur matière plus rayon pli — peut se déformer pendant que matière environnante s'écoule formage.
Q3 : Quel matériau est le meilleur pour boîtiers tôle sur mesure ?
R3 : Pour plupart boîtiers électronique, aluminium 5052 est défaut pratique : plie proprement, anodise bien, garde poids bas. Si construction soudée, durabilité extérieur, ou efficacité blindage supérieure requise, acier inoxydable 304 souvent choix plus fort. Son comportement écrouissage exige attention soignée rayon pliage, fissurations inox commençant souvent plis mal conçus.
Guides Connexes
Technologie industrielle
- Fonctionnement jusqu'à la panne : quand laisser les machines tomber en panne peut être une stratégie intelligente
- La clé du succès en fabrication d'acier : des processus de qualité robustes
- Inspection FDA : ce que cherchent les régulateurs et comment s'y préparer
- Comprendre l'algèbre de Boole : des fondements logiques aux circuits numériques
- Design PCB Fiducial : Objectif, Placement et Bonnes Pratiques
- Choisir l'équipement de remplissage idéal pour produits en poudre : précision, efficacité et ROI
- Maîtriser les cartes de Karnaugh à 4 variables : Conception, réduction et exemples pratiques
- Maximiser la productivité manufacturière par l'amélioration continue
- Optimiser le refroidissement boîtier : Tôle perforée pour ventilation efficace