



Défauts de fonderie sous pression : types, causes et techniques de prévention éprouvées
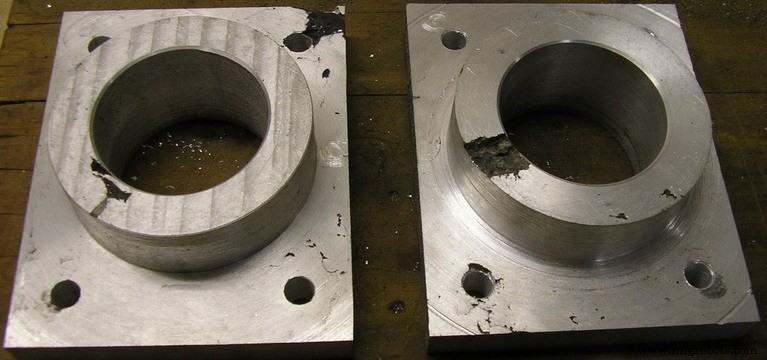
Le procédé de fonderie sous pression consiste à appliquer une haute pression sur du métal en fusion, un processus similaire au moulage par injection de plastique. Cependant, la fonderie sous pression est complexe et de nombreux facteurs peuvent compromettre la qualité des produits. Les défauts de fonderie sous pression sont désormais une préoccupation majeure en raison d'un contrôle insuffisant des matières premières, d'une planification inadéquate du processus et de la production, entre autres.
Par conséquent, l'incapacité à résoudre correctement ces défauts affectera la qualité des produits finis. Cependant, une chose essentielle à noter est qu'il peut être impossible d'éviter tous les défauts pendant le procédé de fonderie sous pression. Dans ce cas, les concepteurs peuvent devoir modifier la conception du moule.
Nous allons donc discuter des différents types de défauts de fonderie sous pression, en détaillant leurs causes, solutions et comment les prévenir. Entrons dans le vif du sujet !
Défauts de fonderie sous pression : types, causes et solutions
Nous aborderons ici les différents défauts de fonderie sous pression et leurs remèdes. Ces défauts surviennent souvent à cause de remplissages incorrects ou d'une phase de solidification inadéquate, et se divisent en deux grandes catégories :
Défauts internes de fonderie sous pression
Ces types de défauts sont difficiles à détecter et affaiblissent la résistance structurelle des composants. Les deux principaux défauts internes sont :
1. Porosité gazeuse
Il s'agit de la formation de bulles dans la pièce après refroidissement. Les porosités gazeuses apparaissent sous forme de structures arrondies ou ovales sur le corps des pièces, avec des surfaces lisses, blanches brillantes ou jaunes.
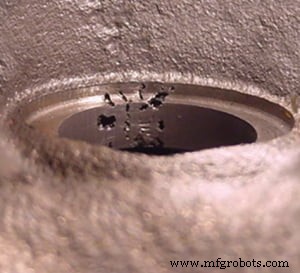
La plupart des métaux solides ne peuvent pas retenir une grande quantité de gaz dissous, mais les métaux liquides le peuvent. Par conséquent, le gaz présent dans le métal solide forme des vides ou des bulles à l'intérieur de la pièce lors du refroidissement. Cela se produit souvent pendant la phase de solidification, et vous pouvez remarquer des trous dans la pièce. Selon la gravité, la porosité gazeuse peut entraîner d'autres types de défauts et augmenter les taux de rebut.
Causes :
- Hydrogène libéré par les alliages métalliques en fusion – Des températures de fusion plus élevées entraînent souvent une solubilité plus élevée de l'hydrogène dans les alliages en fusion. Le refroidissement et la solidification de la fonderie sous pression réduisent la solubilité de l'hydrogène et le libèrent du métal en fusion. Résultat : porosités gazeuses.
- Gaz impliqués dans le processus de remplissage de l'alliage – Le procédé implique le remplissage de l'alliage en fusion dans les moules à haute vitesse et pression. Des turbulences peuvent survenir si l'alliage liquide ne s'écoule pas de manière stable et ordonnée, causant des porosités gazeuses.
- Gaz provenant des agents de démoulage – Les agents de démoulage se décomposent et libèrent des gaz sous l'effet de la chaleur du métal en fusion. Par conséquent, une volatilisation gazeuse peut se produire en cas de surutilisation d'agents de démoulage.
Solutions :
- Contrôler le processus de fusion en fondant la matière première sous vide sous flux ou autour d'un gaz à faible solubilité pour empêcher l'air d'atteindre le métal en fusion.
- Utiliser un lingot d'alliage métallique propre et sec.
- Utiliser des paramètres de fonderie sous pression discernables, y compris la vitesse d'injection.
- Une longueur suffisante de la colonne d'alimentation (sprue) et du canal d'alimentation (runner) aidera l'alliage en fusion à s'écouler stablement et à évacuer les gaz facilement.
- Sélectionner des agents de démoulage de haute qualité et en utiliser une quantité raisonnable.
2. Porosité de retrait
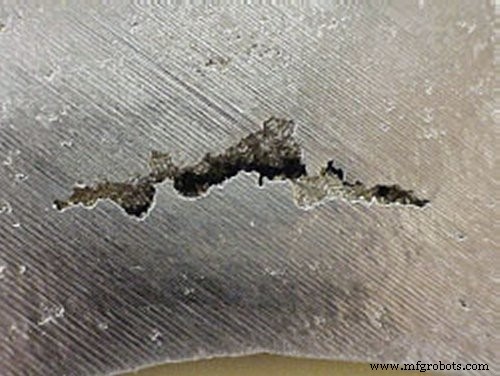
La porosité de retrait se forme pendant le processus de refroidissement et de solidification de la coulée, les alliages métalliques se rétractant au refroidissement. Il y a donc une forte probabilité que ce défaut survienne sans précautions adéquates. Cependant, il devient un défaut lorsque le retrait inégal déforme la forme ou crée des trous dans la pièce.
La porosité de retrait peut se manifester sous forme de retrait ouvert, de gauchissement et de retrait fermé, affectant la contrainte du métal. On observe ce défaut sous forme de bords angulaires, pouvant s'accompagner de fissures ou de fractures dendritiques.
Causes :
- Conception déraisonnable du système de refroidissement.
- Ouverture du moule trop précoce.
- Utilisation d'une température de coulée excessivement élevée.
Solutions :
- Améliorer la structure globale de la coulée.
- Redessiner le système d'alimentation (porte) pour inclure des évents (risers) permettant un écoulement continu du métal en fusion.
- Insérer des masses de refroidissement internes, des serpentins de refroidissement ou des nervures pour augmenter la dissipation thermique.
- Ajuster la température de coulée pour réduire les déficits de volume total.
3. Inclusions
Ce sont des trous de forme irrégulière à l'intérieur de la pièce ou sur sa surface. Avec les inclusions, il y a des particules indésirables de sable, de matériau, de scories ou de produits de désoxydation dans la pièce métallique. Les inclusions peuvent affecter les fonctions mécaniques de la pièce et être identifiées par radiographie ou ultrasons.
Causes :
- Impuretés du métal dues à une purification inadéquate ou à une pollution par des déchets.
- Faible pureté de la charge du four.
- Interaction du métal avec l'atmosphère environnante ou la surface du moule.
- Inclusion excessive de graphite dans les agents de démoulage.
Solutions :
- S'assurer que la charge du four est pure.
- Purification adéquate du métal liquide avec élimination complète des scories.
- Nettoyer correctement la cavité du moule et les louches.
- Si les agents de démoulage contiennent du graphite, assurer un mélange et un brassage homogènes.
Défauts superficiels de fonderie sous pression
Ces défauts sont souvent visibles et dégradent la surface du composant et sa qualité esthétique. Ils comprennent :
1. Fissures (Cracks)
Les fissures surviennent lorsque le matériau se brise sous l'effet de contraintes internes et externes. Elles apparaissent sous forme de motifs irréguliers ou linéaires sur les surfaces de fonderie sous pression. La première fissure se produit pendant le refroidissement et la solidification.
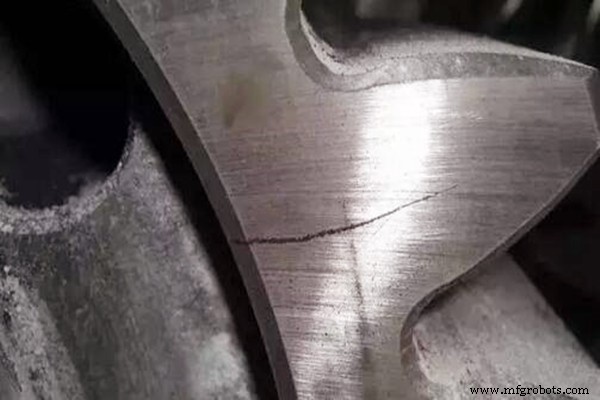
Elle survient car la géométrie de la cavité empêche le matériau de se rétracter naturellement. En conséquence, des contraintes résiduelles génèrent des fissures ou déformations dans le moule. La seconde forme de fissure est due à une force externe sur le composant, provenant de la phase de découpe ou du moule lors de l'éjection.
Les fissures résultent d'éléments d'alliage inappropriés dans l'alliage de moulage. Il faut donc utiliser les bons éléments d'alliage lors de la fusion. L'optimisation de la structure du composant et l'assurance d'une épaisseur de paroi uniforme préviendront ce défaut. Une éjection équilibrée de la pièce est également une bonne solution.
2. Ligne de froid (Cold Shut)
On observe des lignes linéaires irrégulières sur la surface de la pièce. Les lignes sont étroites et petites, aux bords lisses, pouvant s'étendre sous forces externes. Le défaut de ligne de froid en fonderie sous pression survient lors d'une fusion imparfaite de deux fronts de métal liquide dans la cavité. Par conséquent, un point faible subsiste sur le composant.
Une température de métal trop basse, une vitesse d'injection faible, une conception déraisonnable du système d'alimentation et une fluidité médiocre de l'alliage en sont quelques causes. L'inspection visuelle permettra de découvrir ce défaut. Un bon moyen de l'éviter est d'augmenter les températures du moule et du métal en fusion. On peut aussi modifier la taille et la position de la porte tout en augmentant la vitesse du piston.
3. Fissures en réseau (Network Cracks)
Les fissures en réseau apparaissent sous forme de dépressions et protrusions ressemblant à des cheveux ou à un filet sur la surface de la pièce. La protrusion s'étend avec l'augmentation du nombre de cycles de fonderie. Cela peut être dû à une cavité de moule rugueuse, une température de remplissage élevée, un matériau de coulée inapproprié et des traitements thermiques inadaptés.
Le matériau du moule et le processus de traitement thermique doivent être adéquats pour éviter ce défaut. De plus, il faut assurer un chauffage uniforme et suffisant du moule pour éliminer les contraintes internes. L'équilibre thermique de la cavité doit être assuré par des méthodes de refroidissement appropriées. Vous voulez un bon niveau de rugosité pour le processus. Donc, polissez régulièrement la cavité et le système d'alimentation.
4. Traînures et soudures (Drags and Soldering)
Les traînures sont des défauts parallèles à la direction d'ouverture du moule. Elles apparaissent sous forme de rayures en bandes sur la surface des composants. La soudure résulte d'un collage anormal de la cavité du moule et de l'alliage. Elle se manifeste par un excès ou un manque de matériau sur certaines zones du composant.
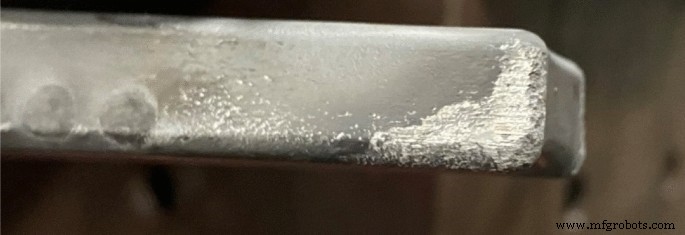
Ces défauts sont causés par un alliage en fusion surchauffé, des dommages sur la surface de la cavité, ou des angles de dépouille insuffisants. Un mécanisme d'injection déraisonnable et une mauvaise qualité d'agent de démoulage peuvent également les causer.
Il est préférable d'utiliser des agents de démoulage de haute qualité et d'optimiser votre mécanisme d'éjection. Si la surface de la cavité est endommagée, effectuez les réparations appropriées. Vous pouvez aussi ajuster la direction de la porte pour maintenir les noyaux en bon état.
5. Bavures (Flashes)
Ce défaut donne des formes de fines feuilles métalliques irrégulières sur la pièce. Parmi ses causes : vitesse d'injection élevée, température de remplissage élevée, saletés sur la surface de joint, et force de serrage insuffisante du moule. Vous devez donc utiliser les bons paramètres de processus et assurer une maintenance régulière du moule pour prévenir ce défaut.
6. Cloques (Blisters)
La fonderie sous pression comprime l'air dans la machine et éjecte la pièce du moule avec une soupape de vide, un débordement ou un évent. L'air restant se dissout dans le métal en fusion avec une distribution uniforme. Les turbulences concentrent l'air, créant une cavité à haute pression – les cloques.
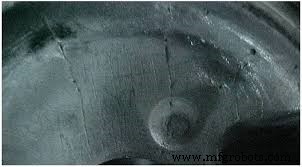
Ce défaut reste caché si la température du composant est basse, réduisant ainsi la résistance. Si la température est élevée, des bulles apparaissent en surface. Vos paramètres de fonderie doivent donc être adéquats. Optimisez également votre système d'alimentation pour assurer une performance d'évent adéquate.
7. Déformation
Cela se produit lorsque la forme de la pièce finale ne correspond pas au dessin. La déformation est due à un retrait de porte inadéquat, une mauvaise conception de la pièce, une ouverture de moule prématurée, des mécanismes d'éjection inadéquats et des traînures lors de l'éjection.
Vous devez choisir un mécanisme de retrait de porte approprié. Ajustez le temps d'ouverture du moule pour assurer la rigidité. L'optimisation des conceptions structurelles et l'élimination des facteurs de démoulage défavorables aident aussi à prévenir ce défaut.
8. Marques d'écoulement (Flow Marks)
Ce sont des stries et lignes non directionnelles sur la surface de la pièce, de couleur différente de la base. Le métal liquide entrant dans la cavité forme souvent une couche mince et incomplète qui peut être remplie par le métal en fusion. Ce remplissage laisse des traces sur le composant.
D'autres causes incluent une faible température du moule, une faible pression de remplissage, un excès de lubrifiant ou d'agent de démoulage, et une petite section transversale. Vous devriez augmenter la température du moule, ajuster la vitesse d'injection, la section transversale et les autres paramètres.
9. Remplissage incomplet (Short Filling)
Dans ce défaut, il peut manquer du matériau sur la surface de la pièce. Il survient à cause d'une faible fluidité de l'alliage, d'une basse température de remplissage, d'une basse pression d'injection, de mauvaises conditions de remplissage et d'une utilisation excessive de lubrifiants.
Un bon moyen d'éviter le remplissage incomplet est de choisir le bon alliage. Il faut aussi augmenter les températures du moule et de remplissage, ainsi que la vitesse et la pression d'injection. L'amélioration de la conception du système d'alimentation et de la déviation du flux de métal liquide aidera également à prévenir ce défaut.
10. Stratifications (Laminations)
Les stratifications proviennent du chevauchement de deux couches séparées pendant le processus de remplissage. Ces défauts sont difficiles à détecter. Ils apparaissent après des opérations de pré-finition comme le sablage et le barilletage.
L'impact entre la pièce et les inserts pendant ces phases provoque le soulèvement des couches de zinc. Par conséquent, saletés et fluides peuvent se cacher entre ces couches. Les substances cachées peuvent apparaître en surface lors des procédés de finition de surface comme la galvanisation et la peinture, aggravant le résultat.
11. Retassures (Sinks)
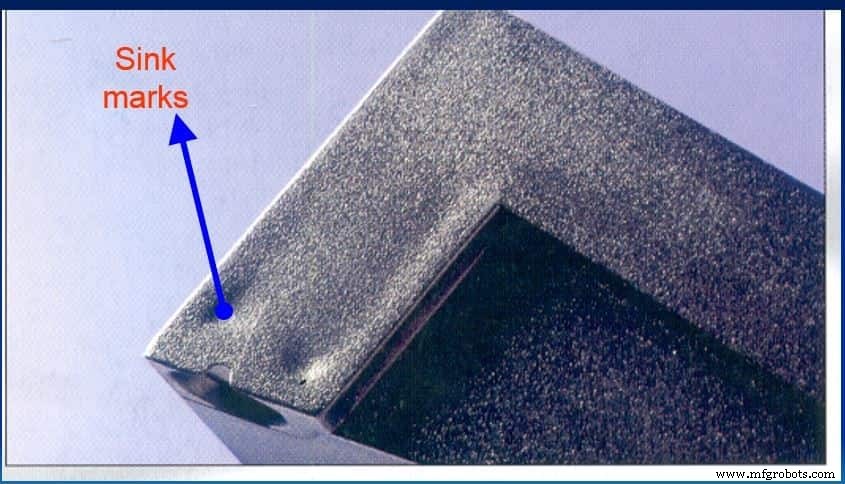
Ce sont des dépressions sur la surface de la pièce au niveau des zones à parois épaisses. Les retassures sont causées par une faible pression d'injection, une épaisseur de paroi inégale, une surchauffe partielle du moule et des temps de maintien de pression courts.
Vous pouvez assurer une épaisseur de paroi uniforme en optimisant les conceptions. De plus, vous pouvez prévenir les retassures en améliorant la performance d'évent de la cavité et en augmentant la pression d'injection. L'augmentation du temps de maintien de pression est aussi une méthode efficace.
Conseils pour éviter les défauts de fonderie sous pression
Les défauts surviennent pour diverses raisons. Un bon guide de conception de moulage sera efficace. Toutefois, les conseils « premiers principes » suivants vous aideront à les éviter :
Un système d'évaluation efficace
Un système d'évaluation efficace vous indiquera si vous réduisez les défauts ou si la situation empire. Il vous aidera à savoir si des corrections sont nécessaires. C'est important car vous voulez traiter le défaut avant qu'il n'atteigne un niveau critique.
La porosité gazeuse, les retraits et les inclusions sont des défauts majeurs nécessitant un jugement pour en connaître la gravité. Puisque vous ne pouvez pas améliorer ce que vous ne mesurez pas, vous avez besoin d'un système d'évaluation efficace pour éviter ces défauts.
Bonne épaisseur de paroi
L'épaisseur de paroi joue un grand rôle dans les défauts, différentes parois produisant des résultats différents. Une paroi fine fera geler l'alliage, favorisant la déformation. L'épaisseur minimale pour le magnésium et l'aluminium est de 1,5 à 2,5 mm, et de 1,0 mm pour le zinc.
Bon temps de remplissage
Le temps de remplissage commence quand l'alliage atteint la porte pour la première fois et se termine quand la cavité est remplie. Voici un guide pour le temps de remplissage maximal pour la plupart des coulées :
| Alliage | Paroi fine <2mm | Paroi moyenne >2mm |
| Aluminium ~2kg | 0,09 s | 0,1 s |
| Zinc ~1,4kg | 0,03 s | 0,05 s |
| Magnésium ~1kg | 0,02 s | 0,03 s |
Vous pouvez prédire le bon temps de remplissage en utilisant le calcul PQ2. Ce calcul prédit les changements de vitesse à la porte et de temps de remplissage en modifiant l'un de ces éléments :
- Surface de la porte
- Taille du piston
- Pression hydraulique de la machine
- Réglage de la vitesse du piston
Bon modèle d'écoulement du métal
Le facteur clé dans la conception de la porte est l'écoulement du métal, fonction des normes de conception. Ces étapes simples vous aideront à utiliser le bon modèle d'écoulement :
- Utilisez le calcul PQ2 pour déterminer la taille de la porte et du piston, assurez-vous d'utiliser le bon temps de remplissage, la bonne vitesse à la porte et la bonne pression de cavité.
- Divisez ensuite la pièce en zones.
- Divisez les portes pour que chaque zone se remplisse en même temps.
- Faites écouler le métal à travers la pièce.
- Évitez le mélange des défauts de coulée.
Bonne température du moule
Il faut utiliser la bonne température pour éviter les défauts. Des températures basses refroidissent le métal liquide et peuvent affecter la surface en augmentant la partie solidifiée. Un pourcentage élevé de métal solide rend le flux rigide et empêche un bon mélange. Résultat : il peut y avoir du froid (cold-flow), entraînant des défauts.
Travailler avec RapidDirect pour éviter les défauts de fonderie sous pression
Comprendre les défauts de fonderie sous pression et leurs causes est vital pour garantir la qualité des pièces. Cependant, il y a beaucoup plus à savoir, il est donc préférable de s'associer à un expert. RapidDirect offre les meilleurs services de fonderie sous pression personnalisés avec des matériaux de premier ordre, des techniciens professionnels et des procédés de pointe.
Nous abordons votre projet dans le but d'assurer la meilleure qualité. Nos machinistes surveillent également le processus en continu. Ainsi, nous pouvons éliminer les processus inefficaces et n'utiliser que des techniques de haute qualité. Téléchargez votre fichier de conception aujourd'hui et obtenez un devis instantané.
FAQ
Comment réduire les défauts de coulée ?Vous pouvez éviter les défauts en utilisant un système d'évaluation efficace. L'utilisation de la bonne épaisseur de paroi, de la bonne température de moule et du bon modèle d'écoulement sont aussi des solutions efficaces.
À quoi sert la fonderie sous pression ?Le procédé est populaire pour fabriquer des composants dans l'industrie automobile. Les concepteurs et fabricants l'utilisent aussi pour produire de la quincaillerie décorative et d'autres petits composants.
Comment éliminer la porosité dans les pièces moulées ?Une bonne conception de moule aidera à éliminer la porosité gazeuse. Vous pouvez aussi éliminer ce défaut en ajoutant de l'azote à l'aluminium avant la coulée. Une longueur suffisante de la colonne d'alimentation et du canal d'alimentation assurera un écoulement stable de l'alliage pour évacuer les gaz facilement.
Technologie industrielle
- Maîtriser les 4 grands défis de la manufacture américaine : stratégies éprouvées pour la croissance
- 7 défis clés de la numérisation manufacturière – stratégies éprouvées pour les surmonter
- Surmonter les 7 défis majeurs de la livraison du dernier kilomètre : solutions éprouvées pour un shipping plus rapide et rentable
- Quatre types de cyberattaques — stratégies de prévention éprouvées
- 4 causes principales de défaillance d'appareillage et stratégies de prévention éprouvées
- Comprendre les Défauts de Fonderie : Types, Causes et Remèdes Prouvés
- Stratégies d'experts pour éliminer les défauts de non-mouillage dans la production de PCB
- Identifier les causes clés de panne machine et stratégies pour éviter les temps d'arrêt
- Éviter les pièges de la protection des machines : conseils de sécurité et stratégies de prévention