



Maîtriser les moules de fonderie sous pression : guide complet d'outillage
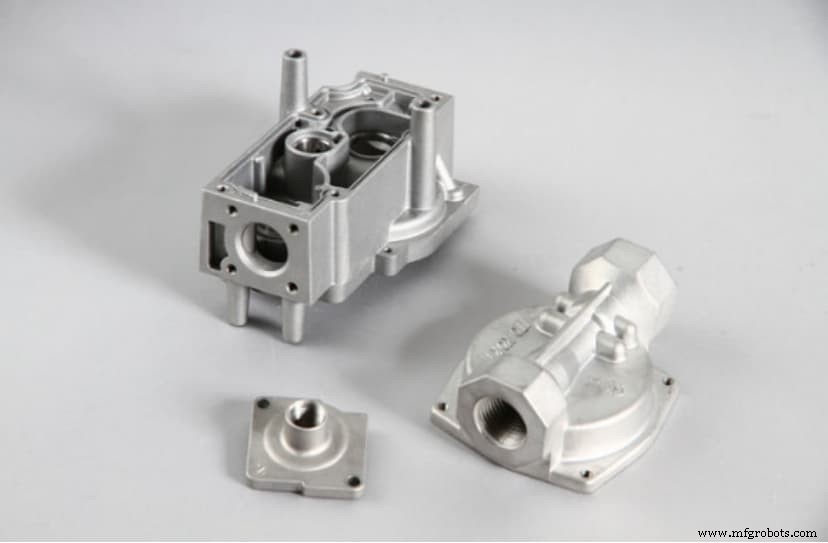
La fonderie sous pression est un procédé majeur pour de nombreuses applications industrielles. Un élément essentiel de ce procédé est le moule de fonderie sous pression. La forme et les caractéristiques du moule influencent directement les propriétés du produit final.
Il est donc nécessaire de comprendre la conception des moules de fonderie sous pression. Cela vous aidera à concevoir et choisir le bon moule pour vos projets. De plus, vous serez certain que le produit final répondra aux exigences de fabrication uniques.
Cet article vous donne une vue d'ensemble détaillée des différents types d'outillages de fonderie sous pression. Vous apprendrez également comment concevoir un moule et les facteurs à prendre en compte lors de la réalisation d'outillages de fonderie sous pression.
Pourquoi le moule est-il crucial pour la fonderie sous pression ?
La conception du moule de fonderie sous pression joue un rôle vital dans la forme de la pièce. De plus, elle affecte la qualité, l'uniformité et la configuration des composants issus du procédé de fonderie sous pression.
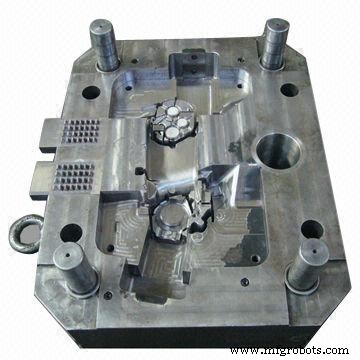
Des spécifications incorrectes peuvent entraîner la corrosion du matériau ou de l'outillage. En revanche, une conception de moule appropriée peut améliorer le temps de production et l'efficacité. En fin de compte, la qualité de la structure du moule déterminera si la production se déroulera sans accroc et si les pièces moulées seront de la meilleure qualité.
De plus, la conception de l'outillage de fonderie sous pression reflète essentiellement les différents facteurs qui peuvent survenir pendant la production. Vous devez donc analyser la structure d'une pièce moulée lors de la conception. Il est également essentiel de maîtriser les conditions de remplissage, d'implémenter les paramètres de procédé critiques et de prendre en compte les autres effets économiques. Cela garantira que les outillages de fonderie sous pression répondent aux exigences de production essentielles.
Composants du moule de fonderie sous pression
Comprendre le moule de fonderie sous pression commence par la connaissance de sa structure. Les composants essentiels comprennent :
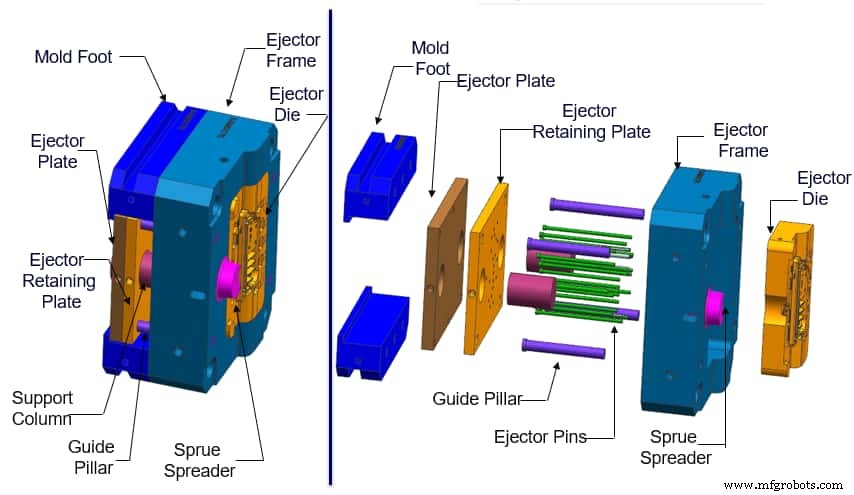
· Système de moulage
Il comprend la cavité, le noyau, les inserts, les coulisseaux et les goupilles d'insertion. La cavité de fonderie sous pression détermine la forme de la pièce lorsque le noyau mobile se referme.
· Système de base de moule
Les composants principaux du système de base du moule sont les plaques et les cadres en acier. Ce système assemble les différentes parties du moule et permet son installation sur la machine de fonderie sous pression.
· Système d'éjection
Ce système sert à éjecter les pièces du moule. Il comprend les pièces d'éjection, de retour et de guidage.
· Système d'alimentation (canaux)
Le système d'alimentation relie la pièce de fonderie sous pression à la chambre de pression. Il guide le métal en fusion dans la cavité selon une direction précise. Ce système influence directement la pression et la vitesse du métal en fusion. Ses composants sont : une canalisation d'alimentation, une entrée (sprue), une porte interne, etc.
· Système de débordement et d'évent
Ce canal évacue l'air de la chambre de pression. Les composants principaux sont les fentes de débordement et les fentes d'évent. Cependant, les fabricants installent des bouchons d'évent dans les cavités profondes pour améliorer les conditions d'évent.
· Autres
D'autres composants incluent les pièces de positionnement pour placer correctement les pièces dans le moule, ainsi que les goupilles et boulons pour le serrage.
Types de moules de fonderie sous pression
Il existe plusieurs types d'outillages de fonderie sous pression, aux fonctions différentes selon les besoins :
Moules de prototypage
Un investissement majeur en fonderie sous pression est un moule personnalisé complet. Un moule de prototypage permet de réaliser un certain nombre de coulées pour tester les différentes pièces. Les stratégies de prototypage sont la coulée par gravité, l'usinage à partir de blocs (hog outs) et les pièces imprimées en 3D. Cependant, elles impliquent des compromis sur les propriétés, les tolérances et la conception.
Un prototype de fonderie sous pression à haute pression sera votre meilleure option lorsque vous avez besoin du même alliage, des mêmes propriétés, du même procédé et de la même géométrie pour la production. Les moules de prototypage peuvent utiliser des aciers à outils pré-durcis, non revêtus et des composants standardisés. Ils peuvent ainsi être produits rapidement et à coût réduit.
Contrairement à d'autres techniques de production, ces moules utilisent également des techniques d'éjection ou de refroidissement moins efficaces. Notez donc que l'outillage ne durera pas longtemps et ne sera pas aussi efficace qu'un moule de production. Cependant, ce ne sera pas un problème si vous n'avez besoin que d'une petite quantité de pièces moulées.
Moules d'outillage rapide
L'outillage rapide désigne les inserts et moules produits par des méthodes aux délais plus courts que les méthodes conventionnelles. Contrairement à l'usinage brut et au traitement thermique, les méthodes d'outillage rapide sont le frittage laser sélectif, le dépôt direct de métal, le façonnage laser net, etc.
On s'attend donc à ce que la création de ces outillages de fonderie sous pression soit beaucoup plus rapide. Les fabricants peuvent utiliser ces moules soit comme moules de prototypage, soit comme moules de production. Le choix le plus viable dépendra des exigences de volume de production.
Moules de production
Ce sont les types de moules de fonderie sous pression les plus courants. Les moules de production sont indispensables lorsque toute la conception est finalisée et prête pour le lancement en produit réel.
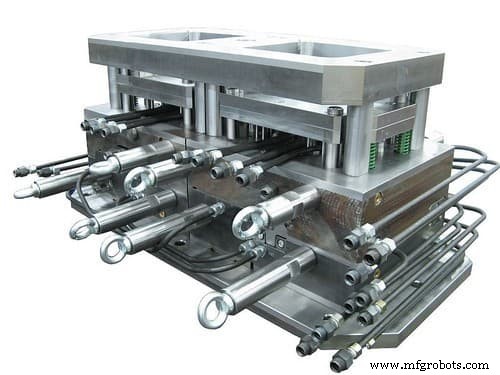
On peut avoir :
- Moules à cavité unique sans coulisseaux
- Moules à cavités multiples avec plusieurs options de coulisseaux
Le matériau de la cavité est un acier de haute qualité, souvent maintenu dans un bloc porteur. La conception des moules de production garantit qu'ils possèdent les dimensions critiques. Vous pouvez donc être sûr qu'ils permettent les spécifications d'usinage requises.
Moules unitaires (Unit Dies)
Le moule unitaire est un type spécial de moule de fonderie sous pression. Un porte-moule unitaire maintient les moules unitaires ou la cavité appartenant au client intacte dans la cavité. On peut avoir des porteurs unitaires simples ou doubles. Les tailles typiques des blocs de cavité que ces moules supportent sont 8x10, 10x12, 12x15 et 15x18 (toutes en pouces).
Les moules unitaires utilisent des pièces génériques pour des composants moins complexes à faible volume. Un moule personnalisé est plus efficace pour les pièces à volume élevé et géométrie complexe. Ces moules sont spécifiquement conçus pour une pièce, offrant un contrôle et une efficacité maximaux.
Moules de découpe (Trim Dies)
CMW utilise des moules de découpe pour la production de grande série et les moules de production. Le moule de découpe élimine les bavures, les canaux d'alimentation et les débordements de la pièce immédiatement après la coulée. Certains moules de découpe nécessitent des mouvements hydrauliques ou à came, tandis que d'autres requièrent des fonctions d'ouverture et de fermeture pour éliminer efficacement les bavures.
La géométrie de la pièce empêche parfois l'élimination totale des bavures avec un moule de découpe. Dans ce cas, les stratégies d'ébavurage manuel et les services de découpe personnalisés sont une option idéale.
Besoin de pièces au look moderne, avec une meilleure résistance et une durabilité accrue ? Choisissez le procédé de fonderie sous pression nécessitant un outillage pour produire vos pièces finales. Et la bonne nouvelle, c'est que les services de fonderie sous pression de RapidDirect vous offrent une solution clé en main.
Processus de conception de moule pour la fonderie sous pression
Cette section décrit le processus de conception d'un moule pour des projets de fonderie sous pression à haute pression. Le processus comprend cinq grandes catégories :
Phase préliminaire
Avant de concevoir le moule, il est important de vérifier la fabricabilité de la pièce avec la technologie de fonderie sous pression. Cette phase consiste à juger la praticabilité du produit d'un point de vue géométrique et dimensionnel.
Vue dimensionnelle : Il faut connaître les dimensions de la pièce et le nombre de cavités requis pour chaque coulée. Cela permet de déterminer la force d'ouverture et le volume de coulée. La connaissance de ces données facilitera grandement les études de faisabilité.
Vue géométrique : La géométrie des pièces inclut le tracé de la ligne de joint. La ligne de joint divise le moule de fonderie sous pression en deux, permettant une ouverture facile du moule et l'éjection de la pièce. De plus, la surface des pièces dépend de leur position par rapport aux lignes de joint. Par conséquent, les surfaces doivent être conçues dans le sens de l'ouverture du moule.
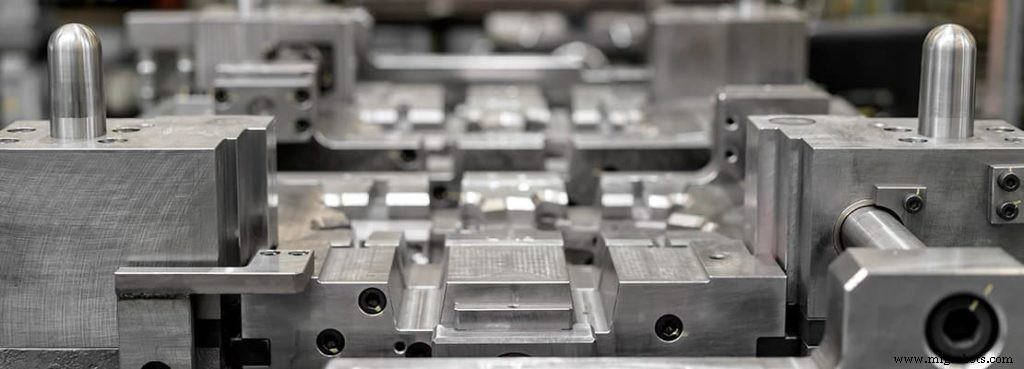
Les tolérances géométriques indiquées sur le modèle 2D peuvent être assez difficiles à produire en raison du retrait causé par le refroidissement du métal. Plus le nombre de cotes est élevé, plus il est difficile d'obtenir la même valeur sur la pièce moulée. Vous pouvez donc passer à la conception du moule de fonderie sous pression dès que vous confirmez la fabricabilité de la pièce.
Nombre de cavités
Pour déterminer le nombre de cavités, il faut tenir compte du nombre de pièces à produire, de l'orientation des cavités et du temps de cycle hypothétique. Ainsi, vous pourrez décider entre un moule multi-cavités ou mono-cavité.
En optant pour un moule multi-cavités, rappelez-vous qu'en plus de l'augmentation des phases d'éjection et de la complexité de remplissage, le processus de production peut être affecté par les dimensions de la cavité et la disposition du produit.
Surface de projection
La surface de projection est la surface obtenue par la projection des cavités sur le plan. Elle est perpendiculaire à la direction d'ouverture du moule. C'est un élément vital de la phase de conception. Elle relie la force d'ouverture due au métal en fusion aux parois du moule. Par conséquent, l'intensité de la force dépendra de la forme, de la dimension et de l'orientation. Une force forte provoquera un débordement de matière, entraînant la formation de bavures.
Vous devez donc estimer les forces produites par le métal en fusion pour prévenir ce défaut de coulée. La force est le produit de la pression spécifique de la machine, de la surface de projection et des facteurs de sécurité préétablis. Ce facteur offre une marge plus large pour contrer la pression maximale après le remplissage. Beaucoup l'appellent « coup de bélier ».
La machine transmet les forces dynamiques et statiques à la fin du processus. Il y a donc production d'un pic de pression que la force de fermeture de la machine doit absorber. Cette force de fermeture dépend de la dimension de la course et du modèle de presse.
Volume et forme du moule
Le volume et la forme du moule sont essentiels pour la conception. En plus du volume souhaité, considérez que les grandes pièces se rétracteront en raison d'un temps de refroidissement plus long, augmentant le taux de retrait. Il faut donc dimensionner les cavités du moule en conséquence.
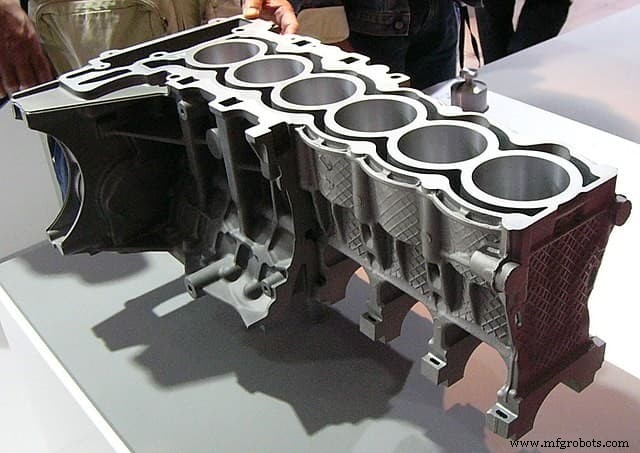
De plus, il est conseillé de prendre en compte différentes variables qui affectent la taille finale du moule. Les facteurs les plus importants sont :
Canaux d'injection : La taille des canaux d'injection varie selon le nombre de cavités et la position des portes et des pièces. La forme des canaux doit répondre à certaines exigences de dynamique des fluides. Par exemple, les fabricants réduisent la section pour qu'elle adhère correctement à la paroi du moule lors du déplacement dans la direction du métal en fusion. En raison du retrait, il y a un flux accéléré, et ils se détachent des parois. Une couche externe plus lisse empêchera la turbulence, les pièges à air et autres défauts.
Type de fermeture du moule : L'ouverture/fermeture simple est la plus basique. Elle convient aux produits aux formes simples et propres, facilement éjectables. Cependant, ce n'est pas la meilleure option pour les pièces à géométrie complexe. Les produits à géométrie complexe seraient difficiles à retirer, le fabricant doit donc augmenter la taille globale du moule.
Présence de débordements : Les débordements sont de petits puits conçus à des endroits stratégiques du moule de fonderie sous pression. Ils sont importants pour récupérer les premiers jets de métal car ils sont souvent plus froids que les suivants. Ainsi, vous évitez les joints de froid et autres défauts esthétiques similaires. De plus, les débordements servent de source de chaleur, augmentant la température du moule dans les zones critiques pour la coulée finale.
Simulation par modèles semi-empiriques
Une fois la phase de conception initiale terminée, l'étape suivante est la simulation du remplissage du moule à l'aide de modèles semi-empiriques. La simulation aide à calculer la modalité de remplissage du moule. De plus, cette modalité dépend de la fonction de la pièce coulée et du processus de remplissage. Pour les pièces à structure complexe, il est préférable d'induire la compacité et la résistance mécanique. Pour les pièces esthétiques, la finition de surface doit être impeccable.
Les caractéristiques peuvent être modifiées en variant le temps de remplissage. Plus le remplissage est rapide, plus la qualité de surface est élevée, tandis qu'un remplissage plus long conférera plus de résistance aux composants. Une fois l'analyse terminée, il est plus facile de détecter d'éventuels problèmes de coulée.
La conception de moule de fonderie sous pression en aluminium commence par l'analyse de la fabricabilité, puis le calcul des forces et la vérification des canaux d'injection. L'optimisation et la conception de ces canaux sont réalisées par simulation pour connaître le mode de remplissage et détecter tout problème. Après la réussite de cette étape, vous pouvez passer à la production du moule conçu.
Facteurs à considérer pour réaliser un outillage de fonderie sous pression parfait
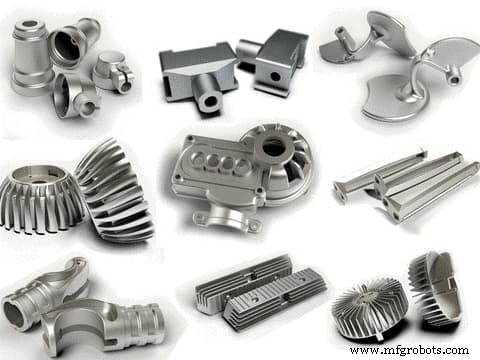
Avant de réaliser un outillage de fonderie sous pression, certains points doivent être surveillés pour guider la conception. Ils incluent :
Dépouille (Draft)
La dépouille est le degré d'inclinaison du noyau du moule. Une dépouille précise est nécessaire pour retirer la pièce du moule en toute sécurité. Cependant, la dépouille n'est pas constante, elle varie selon l'angle de la paroi. Ainsi, des caractéristiques comme le type d'alliage fondu utilisé, la profondeur du moule et sa forme peuvent affecter l'ensemble du processus.
Un autre facteur influençant les dépouilles est la géométrie du moule. Généralement, les trous non filetés nécessitent un filetage en raison du risque de retrait. De même, les parois internes nécessitent plus de dépouille que les parois externes car elles ont tendance à se rétracter davantage.
Congés (Fillets)
Un congé est une jonction concave qui permet d'adoucir une surface angulaire. Une surface courbe perturbe le processus de coulée, donc les plis ont des congés pour produire un bord affûté et limiter les erreurs de production. Bien qu'il y ait une exception pour les lignes de joint, vous pouvez ajouter des congés à n'importe quelle partie du moule.
Le congé augmentera la durée de vie de l'outillage. Pour permettre la continuité de la douceur, réalisez un congé à rayon constant. De plus, les outillages ayant un intérieur profond nécessiteront des congés plus grands.
Lignes de joint (Parting Lines)
Les lignes de joint, aussi appelées surfaces de joint, assemblent les différentes sections du moule. Si la ligne de joint est déformée à cause de la contrainte de travail ou mal positionnée, le matériau peut passer par l'espace entre les pièces du moule. Cela peut entraîner des joints excessifs et non uniformes.
Bossages (Bosses)
Les bossages sont des boutons moulés sous pression qui servent d'entretoises ou de points de fixation dans l'outillage. Les industries ajoutent généralement un trou à la structure interne du bossage pour garantir une épaisseur de paroi uniforme. Il est difficile de remplir les bossages avec du métal, c'est pourquoi le nervurage et les congés sont essentiels pour résoudre ce problème.
Nervures (Ribs)
Les nervures de fonderie sous pression améliorent la résistance du matériau pour un produit manquant de l'épaisseur de paroi souhaitée. Un placement sélectif des nervures améliore la capacité de remplissage et réduit le poids du produit. Cela diminue aussi l'occurrence d'épaisseurs non uniformes et de fissures de contrainte.
Trous et fenêtres
Avoir des trous et des fenêtres dans un moule de fonderie sous pression en aluminium permet de créer des dépouilles substantielles et facilite le retrait d'un moule terminé. Cependant, des caractéristiques comme les débordements transversaux, les alimentations croisées et les débordements sont nécessaires pour empêcher l'écoulement du métal et les coulées indésirables dans les trous. Les trous et fenêtres font partie des éléments essentiels de la géométrie de conception. Ils affectent l'écoulement du métal en fusion et jouent un rôle vital dans la qualité finale du produit.
Symboles
Les fabricants ajoutent toujours des logos de produit ou noms de marque dans la conception du moule en fonderie sous pression. Certaines pièces portent une date pour différencier un lot d'un autre. Bien que les symboles ne complexifient pas le processus de conception, ils peuvent augmenter le coût de production. Un logo en relief nécessitera un métal différent pour chaque pièce fabriquée, tandis qu'un symbole en creux nécessitera moins de métal.
Épaisseur de paroi
Les pièces de fonderie sous pression ont des parois minces sans règles strictes pour l'épaisseur maximale et minimale. Il est nécessaire de créer une épaisseur de paroi uniforme sur toute la pièce. L'uniformité assurera un écoulement fluide du métal lors du remplissage et réduira la distorsion due au refroidissement et au retrait. L'objectif principal est que le moule se remplisse avant la solidification pour éviter les fermetures à froid (cold shuts).
RapidDirect : Pour des pièces de fonderie sous pression parfaites
Comprendre la conception des moules de fonderie sous pression facilitera votre projet. Cela vous fera également gagner du temps et de l'argent. Cependant, vous avez besoin de services d'experts pour obtenir le bon outillage et les meilleurs résultats. RapidDirect offre les meilleurs services de fonderie sous pression de précision pour pièces métalliques personnalisées, avec des outillages de qualité, des experts et des processus simplifiés.
Nous proposons une large gamme de matériaux, de procédés de fabrication et d'options de finition de surface pour vos pièces de fonderie sous pression. Nos experts vous offrent des suggestions de fabrication pour vous assurer la solution la plus efficace. Après la commande de pièces de fonderie sous pression, les partenaires de fabrication RapidDirect produiront un outillage parfait pour réaliser les meilleures pièces moulées. Téléchargez votre fichier de conception aujourd'hui et obtenez un devis instantané.
FAQ
La fonderie sous pression utilise-t-elle un moule permanent ?Pour le moule permanent, le métal s'écoule directement dans la cavité depuis le réservoir. En fonderie sous pression, le métal en fusion est forcé dans la cavité sous haute pression.
Qu'est-ce que le moule en fonderie sous pression ?Le moule se compose de deux parties – l'éjecteur et la partie fixe. Il contient l'espace formant la dimension et le contour de la pièce. Le moule est aussi appelé matrice (die), et ils sont faits d'acier trempé pour répondre aux exigences de forme de la pièce de fonderie sous pression.
Comment les moules sont-ils fabriqués pour la fonderie sous pression ?La production des moules implique le passage d'un métal en fusion sous haute pression dans une matrice métallique. La création du moule se fait par sections pour permettre un retrait facile avant de les placer dans des machines de manière que l'une soit amovible et l'autre fixe. Le métal en fusion traverserait la cavité, puis se solidifierait.
Technologie industrielle
- Comprendre le moulage en moule non sacrificiel : types, avantages et applications
- Guide Expert du Soudage de la Fonte : Techniques Éprouvées pour des Joints Solides et Durables
- Coulée sous pression vs moulage par injection : choisir le bon procédé pour votre produit
- Maîtriser le contrôle de la température dans la coulée sous pression pour une qualité optimale
- Moulage sous Pression (Die Casting) Expliqué : Précision, Efficacité et Avantages de Production
- Guide ultime de la fonderie de précision : techniques et applications
- Fonte grise (CI) : Composition, couleur de fracture et prévention des fissures
- Comprendre les machines de moulage sous pression : fonctionnement et avantages
- Maîtriser le moulage sous pression : procédés, avantages et applications