



Coulée sous pression d'aluminium : fabrication de pièces de précision
Dernière mise à jour le 28 avril 2022
De nombreuses méthodes de coulée des métaux existent depuis des millénaires, certaines remontant à plus de 5000 ans. La coulée sous pression (die casting) est l'une des plus modernes et efficaces.
Ce procédé consiste à injecter du métal en fusion dans une cavité de moule où il se solidifie en prenant la forme du moule. Il offre une grande polyvalence pour la taille et la forme des pièces, y compris les formes complexes avec cavités internes ou sections creuses.
La coulée ne se limite pas aux métaux ; elle s'applique aussi au verre, à la céramique et au plastique. La plupart des pièces en coulée sous pression utilisent des métaux non ferreux : zinc, aluminium, cuivre, magnésium, plomb. Cet article détaille les spécificités et avantages de la coulée sous pression d'aluminium pour vous aider à choisir le meilleur matériau pour vos pièces.
L'aluminium est l'un des matériaux les plus utilisés, présent dans toutes les grandes industries : aéronautique, électronique, automobile. Découvrons comment fonctionne la coulée sous pression d'aluminium.
Qu'est-ce que la coulée sous pression d'aluminium ?
C'est une méthode pour créer des pièces en aluminium à la surface texturée ou lisse, avec une bonne finition et une grande stabilité dimensionnelle. L'aluminium est choisi pour :
- Sa légèreté et sa stabilité pour formes complexes et parois minces.
- Sa conductivité thermique et électrique élevée.
- Sa bonne résistance à la corrosion.
- Sa résistance mécanique maintenue à très haute température.
Parmi les deux types de machines (chambre chaude et chambre froide), l'aluminium est traité en chambre froide. Sa résistance à haute température impose une injection sous haute pression. Le métal est fondu dans un four séparé puis injecté dans le moule par un piston pressurisé.
Comment fonctionne la coulée sous pression d'aluminium ?
Comme tout procédé de coulée sous pression, il s'agit d'injecter de l'aluminium liquide dans un moule (matrices) et de le laisser se solidifier. Les matrices comportent au moins deux demi-parties pour permettre l'éjection. Leur forme détermine la complexité et les détails de la pièce.
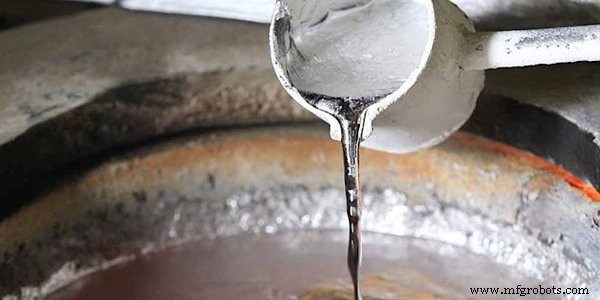
Le processus se décompose en 9 étapes :
- Les lingots d'alliage d'aluminium sont chauffés jusqu'à fusion.
- Les deux demi-matrices sont nettoyées, lubrifiées et serrées ensemble.
- Le moule est préparé avec deux matrices en acier usinées à la forme désirée, serrées par la presse.
- L'aluminium fondu est injecté dans la cavité à haute pression et se solidifie.
- Le transfert du métal en fusion dans la chambre d'injection dépend du type de machine (chambre chaude ou froide).
- Pour l'aluminium (point de fusion élevé), on utilise une machine à chambre froide : le métal est versé à la louche dans la chambre, non pompé hydrauliquement.
- La pièce chaude refroidit et se solidifie, prenant la forme de la matrice.
- Les demi-matrices s'ouvrent et la pièce est éjectée.
- Les excédents de matière (bavures, jets) sont éliminés par opérations secondaires (sciage, tronçonnage).
La coulée d'aluminium est l'un des procédés de coulée sous pression à haute pression les plus rapides et précis. La pièce obtenue est bien texturée, dure, résistante à la corrosion et nécessite peu de finition. Les matrices en acier sont réutilisables (contrairement aux moules en sable), ce qui en fait la méthode la plus rentable pour la production en grande série.
Alliages d'aluminium pour la coulée sous pression
Les alliages les plus courants sont A360, A380, A383 et A413. Chacun a ses avantages ; le choix dépend des exigences de conception. Voici un résumé de leurs propriétés :
| Propriété | A360 | A380 | A383 | A413 |
|---|---|---|---|---|
| Dureté | 75 | 80 | 75 | 80 |
| Allongement (% sur 2 pouces) | 2,5 | 3,5 | 3,5 | 2,5 |
| Résistance au cisaillement (ksi) | 28 | 28 | – | 25 |
| Limite d'élasticité (ksi) | 25 | 23 | 22 | 21 |
| Résistance à la traction (ksi) | 44 | 46 | 45 | 43 |
| Conductivité thermique | 65 | 56 | 56 | 70 |
| Conductivité électrique (% Cu) | 30 | 27 | 23 | 31 |
| Densité (lb/in³) | 0,095 | 0,099 | 0,099 | 0,096 |
La coulée d'aluminium nécessite-t-elle une post-finition ?
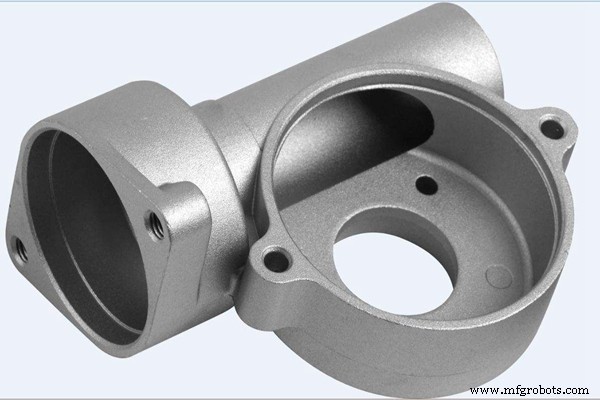
Une fois démoulée, la pièce nécessite souvent une finition pour améliorer l'esthétique et les propriétés fonctionnelles : brillance, résistance à la corrosion, à l'usure, protection environnementale.
Toutefois, l'aluminium coulé sous pression a déjà une excellente finition de surface pour un procédé de fonderie. Les imperfections mineures sont facilement corrigées par sablage. D'autres traitements comme le grenaillage ou le revêtement par poudre améliorent la résistance à l'usure et ajoutent une protection.
Avantages des pièces en aluminium coulé sous pression
C'est l'un des procédés de fonderie les plus prisés au monde, alternative économique aux autres méthodes. Ses atouts majeurs :
- Alliage léger permettant des pièces légères sans compromis sur la résistance.
- Polyvalence pour produire des pièces à parois minces, simples ou complexes, avec bonne précision.
- Finition de surface texturée ou lisse selon les besoins.
- Processus très rapide : production de dizaines de milliers de pièces en peu de temps et à moindre coût.
- Production de masse très rentable comparée aux autres méthodes de coulée.
- Pièces hautement résistantes à la corrosion, excellentes conductrices de chaleur et d'électricité.
Coulée sous pression d'aluminium vs Coulée en sable vs Coulée sous vide
Le choix dépend des caractéristiques de conception requises. Chaque méthode a ses avantages uniques.
Coulée sous pression d'aluminium
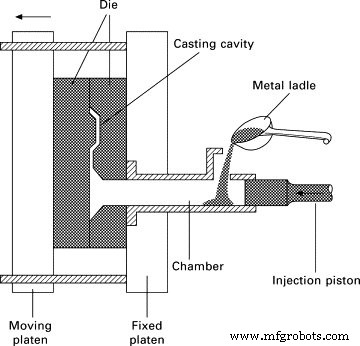
Injection à grande vitesse de l'aluminium dans la cavité sous haute pression. Procédé très efficace et rapide, idéal pour la grande série. Bonne finition de surface, peu de retouches. Légèreté de l'aluminium idéale pour parois minces sans perte de résistance. Point de fusion élevé impose machine à chambre froide. Risque de porosité par piégeage de gaz lors de l'injection haute pression.
Coulée en sable
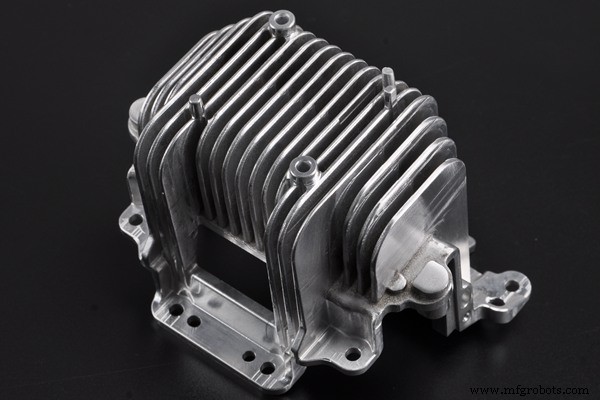
Métal en fusion versé dans des moules en sable sans pression. Méthode la plus ancienne et la plus économique pour pièces complexes (blocs moteurs, vilebrequins, culasses). Le moule en sable est détruit pour extraire la pièce : processus lent, inadapté à la grande série.
Coulée sous vide
Procédé avancé utilisant le vide pour aspirer le métal liquide dans le moule. Évite le piégeage d'air et élimine les gaz dissous cause de porosité. Permet de couler des sections minces avec belle finition, améliore les propriétés mécaniques et réduit l'usinage de finition. Mais la structure d'étanchéité du moule est complexe et le coût global élevé.
Conseils de conception pour pièces en aluminium coulé sous pression
Pour obtenir les meilleurs résultats, considérez ces facteurs clés :
Sélection du matériau
Différents alliages d'aluminium sont disponibles. Choisissez selon vos exigences : dureté, résistance, conductivité, point de fusion, fluidité, étanchéité à la pression. Une sélection rigoureuse est cruciale pour atteindre les caractéristiques visées.
Tolérance d'usinage
Pour garantir les propriétés et une densité uniforme, prévoyez une tolérance d'usinage adéquate (stock amovible sur la pièce finie). Trop faible : défauts de surface. Trop élevée : allonge les délais. Un équilibre est nécessaire.
Retrait lors de la conception
Tout matériau se rétracte à la solidification. Les zones épaisses se rétractent plus que les zones minces. Intégrez des sections plus fines dans le design pour éviter surfaces poreuses et irrégulières.
Épaisseur de paroi
Obtenir une épaisseur uniforme est délicat. Les parois minces sont prisées (moins de matière, pièce plus légère). Mais un léger déséquilibre d'uniformité peut affecter la résistance.
Résistance de la pièce
Les alliages d'aluminium ont des résistances variées. Sélectionnez l'alliage selon la résistance requise. La technique de coulée influence aussi la résistance : la coulée sous vide est excellente pour améliorer la résistance et minimiser la porosité superficielle.
Processus d'assemblage
Planifiez correctement l'assemblage pour éviter les défauts de conception. L'assemblage de designs simples diffère des complexes ; identifiez et planifiez le processus requis.
Apparence du design
Si l'esthétique compte, des finitions comme l'électrodéposition, le grenaillage ou le sablage améliorent l'aspect sans compromettre la durabilité ni les caractéristiques.
Conclusion
La coulée sous pression d'aluminium est une méthode très viable, rentable et précise pour la production en série de pièces complexes. Le choix du matériau et du procédé dépend des caractéristiques de conception souhaitées. Considérez tous les aspects et planifiez efficacement pour des résultats optimaux.
WayKen propose des services de coulée sous pression pour résoudre vos problèmes de pièces en aluminium. Pour vos projets de pièces métalliques (composants aluminium, etc.), contactez notre équipe expérimentée.
FAQ
1. L'aluminium est-il bon pour la coulée sous pression ?
Oui, l'aluminium a une conductivité électrique et thermique élevée, résiste à la corrosion. Sa faible densité et ses bonnes propriétés mécaniques et thermiques en font un excellent alliage pour la coulée sous pression.
2. Quelle est la résistance de l'aluminium coulé sous pression ?
Bien que moins résistant que l'acier coulé, l'aluminium coulé sous pression est très solide et durable comparé à la coulée en sable, au magnésium ou au zinc.
3. L'acier peut-il être coulé sous pression ?
Oui, mais c'est un métal ferreux contenant du fer, donc non résistant à la corrosion, et donc peu privilégié.
Technologie industrielle
- Projection plasma : comment le procédé protège les pièces de la corrosion
- Moulage par compression expliqué : processus, matériaux et avantages industriels
- Comment polir l'aluminium anodisé : Guide étape par étape
- Maîtriser le Brasage de l'Aluminium : Techniques et Astuces d'Expert
- Maîtriser le Brasage de l'Aluminium : Techniques Expertes et Guide Pratique
- Maîtriser la coulée d'aluminium en sable : techniques pour une finition de surface supérieure
- Moulage sous Pression (Die Casting) Expliqué : Précision, Efficacité et Avantages de Production
- Tolérances de précision pour le moulage d'aluminium dans l'aérospatiale : composants légers et résistants
- Guide complet de la fabrication de pièces par microfusion (cire perdue)