



Comprendre le gauchissement (warping) en impression 3D : causes, solutions et prévention
L'impression 3D est un procédé de fabrication additive précis, adapté aux produits aux designs complexes. Pourtant, de nombreux utilisateurs, surtout débutants, rencontrent divers défauts. L'un des plus courants est le gauchissement (warping) de l'impression 3D.
Le warping survient pour de multiples raisons, rendant l'impression 3D frustrante. Cet article discute le warping, ses causes, solutions possibles et prévention.
Concept du gauchissement en impression 3D
Le warping est la déformation d'une pièce par rapport à sa forme prévue.
Le comprendre nécessite de comprendre le processus d'impression 3D et sa relation avec le filament. L'impression 3D extrude du filament liquide d'une buse chauffée vers un plateau chauffé (généralement). Au contact du plateau, le liquide se solidifie.
Le filament conserve ses propriétés mécaniques pendant les changements de phase. Mais il subit dilatation et retrait (degré selon le filament). Les variations de température pendant dilatation/retrait créent une différence de dilatation. Si le filament extrudé refroidit brutalement pendant le retrait, cela peut tirer la couche précédente. Résultat : impressions 3D gauchies.
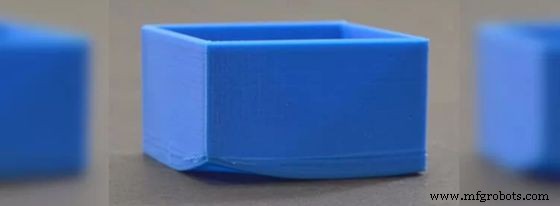
Le warping se manifeste ainsi :
- Principalement à la couche de base car elle subit une large gamme de températures dues aux couches successives.
- Autres couches peuvent gauchir par effet de tirage vers le haut des couches successives refroidissant sur couches froides.
- Une forte adhérence de la première couche au plateau peut aussi causer du warping.
D'autres manifestations existent, détaillées ci-dessous.
Causes du gauchissement en impression 3D
La cause majeure est la différence de température pendant l'extrusion. Mais d'autres causes existent. Voici les plus fréquentes :
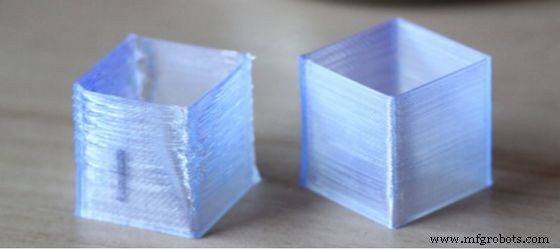
1. Différence de température
Pendant l'extrusion, le filament chauffé subit dilatation et retrait. Les différences de température prolongent ou réduisent la dilatation. Si le filament extrudé refroidit brutalement, cela mène au warping. Cause la plus courante : refroidissement inégal, mauvaise ventilation, vitesse ventilateur insuffisante, mauvais choix de filament.
2. Mauvaise adhérence au plateau
La première couche doit adhérer correctement. Sinon, les couches suivantes peuvent se rétracter et tirer la première vers le haut → warping. Causes :
- Nivellement plateau incorrect
- Mauvaise utilisation/absence d'adhésif
- Hauteur de buse incorrecte
- Extrusion insuffisante
- Plateau sale
3. Réglages de tranchage (slicing) incorrects
Le trancheur détermine le chemin d'impression calculé depuis l'orientation, le matériau, la résolution désirée. Des réglages incorrects mènent à erreurs dans la pièce : plaques de construction détachées et warping.
4. Impression trop rapide
L'impression trop rapide cause :
- Filament plastique se recourbe au lieu de s'aplatir.
- Refroidissement brutal de la couche. Couche plastique devenant cassante.
Comment corriger une impression 3D gauchie ?
Corriger une impression gauchie est quasi impossible, surtout pour produits exigeant haute précision, tolérance. Pour produits moins exigeants, seule solution : réchauffer la pièce avec un pistolet thermique et la remodeler.
La solution la plus envisagée est de réimprimer le modèle — mais seulement après avoir appliqué les conseils ci-dessous.
10 conseils pour éviter le gauchissement en impression 3D
Vu la difficulté de corriger le warping, il faut le prévenir avant impression. Cela réduit aussi les coûts de service d'impression 3D. Conseils à intégrer avant et pendant l'impression :
1. Niveler le plateau d'impression
Permet d'obtenir la distance parfaite buse-plateau. Buse trop proche = rayure plateau (pas de warping). Buse trop loin = refroidissement filament extrudé avant dépôt → adhérence réduite → warping. Nivellement par test papier ou test d'impression.
2. Chauffer plateau et buse à température plus élevée pour premières couches
Assure viscosité plus élevée du filament extrudé et meilleure adhérence au plateau. Pour la première couche, augmenter température d'impression d'environ 5 °C. Dépend du matériau.
3. Utiliser une enceinte chauffée
Maintient température stable, réduit degré de retrait, évite warping sur le reste de la pièce. Toutes les imprimantes n'en ont pas, mais on peut en fabriquer une (DIY).
4. Utiliser un radeau (raft) et une bordure (brim)
Additifs pour prévenir le warping. Radeau = couche supplémentaire fermement attachée à la fondation. Maintient la couche, améliore adhérence. Bordure = attachée au bord extérieur, même fonction d'amélioration adhérence.
5. Configurer les réglages de tranchage
Deux réglages utilisables :
- Augmenter hauteur de la première couche → surface de contact accrue → adhérence plateforme augmentée.
- Élargir largeur de ligne première couche → pression d'extrusion accrue → adhérence augmentée, recourbement réduit. Vérifier que cela n'affecte pas épaisseur paroi et autres paramètres.
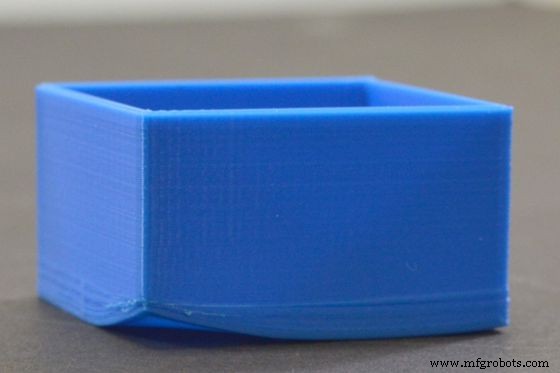
6. Réduire la densité de remplissage (infill) des modèles 3D
Densité de remplissage = quantité de filament à l'intérieur. L'augmenter → grand retrait au refroidissement → warping. La diminuer → taux de retrait réduit → warping diminué.
7. Réduire la vitesse d'impression
Prévient warping en réduisant le recourbement (curling). Refroidissement plus facile, adhérence correcte, réduction contrainte interne.
8. Éteindre le ventilateur de refroidissement pour les premières couches
Les ventilateurs accélèrent le refroidissement. S'ils sont trop forts, ils refroidissent brutalement le filament pendant le retrait → tirage matière. Aussi : adhérence incorrecte premières couches → warping. Recommandé : éteindre ventilateur, garder première couche chaude.
9. Nettoyer le plateau d'impression
Poussière et saleté réduisent l'adhérence du filament au plateau → warping.
10. Utiliser des adhésifs
Colles, ruban bleu, ou tout produit adhésif pour améliorer l'adhérence filament-plateau. Vérifier compatibilité adhésif/filament/plateau.
Différences entre warping ABS et PLA
Le warping dépend des propriétés du filament. Différence entre ABS et PLA :
PLA : Thermoplastique plus résistant, rigide, point de fusion bas. Mais point de fusion bas et sensible au warping. Après solidification, devient cassant → adhérence couches/plateau réduite.
ABS : Plus faible, léger, moins rigide que PLA. Nécessite plus d'effort d'impression : résistant chaleur, sensible warping. Pour ABS : plateau et buse chauffés ~40-50 °C plus chauds.
Différence principale : L'ABS a plus tendance au warping que le PLA. Si température plateau trop basse ou buse trop haute, le PLA a tendance à se recourber mais warping globalement plus minimal que l'ABS.
Autres défauts courants en impression 3D
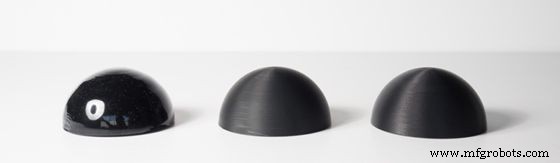
1. Ghosting (fantôme)
Petites lignes répétées sur surface. Cause : vibrations quand l'extrudeur change direction. Solution : réduire vitesse, vérifier composants mécaniques.
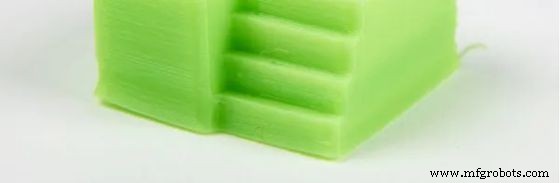
2. Pied d'éléphant (Elephant Foot)
Expansion des premières couches dans le plan horizontal. Cause : buse trop proche plateau ou température plateau trop haute. Solution : diminuer température plateau.
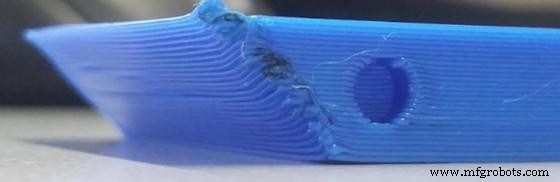
3. Surchauffe / Recourbement (Curling)
Filament chauffé et extrudé à température très élevée → moins de temps pour refroidir → s'effondre/s'affaisse. Solution : baisser température, augmenter vitesse ventilateur.
4. Filaments (Stringing)
Plastique goutte d'une section et colle à une autre lors du déplacement de la buse. Cause : réglages imprécis. Prévention : réduire température, augmenter vitesse de rétraction.
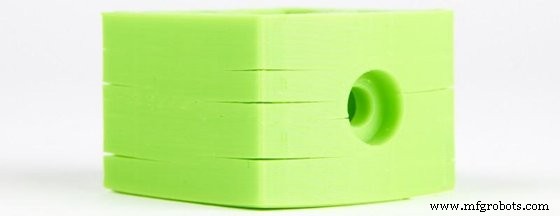
5. Fissuration (Cracking)
Couches mal jointes. Cause : mauvaise adhérence inter-couches ou retrait thermique. Prévention : augmenter température, réduire vitesse ventilateur, assurer refroidissement correct.
Conclusion
Le warping en impression 3D est fréquent. Cause majeure : différence de température → variation refroidissement. Vu sa fréquence, la prévention est nécessaire. Cet article couvre warping, causes, solutions, prévention.
Besoin d'impressions 3D de haute qualité ? WayKen offre services d'impression 3D et d'usinage CNC à bas coût, haute qualité. Entreprise certifiée ISO = normes qualité élevées. Équipe d'experts expérimentés et créatifs avec équipements avancés pour le meilleur service. Contactez-nous pour vos besoins en impression 3D. Vous ne serez pas déçu !
FAQ
Le filament peut-il causer du warping ?
Oui, mauvais filament → warping. Ex. PLA et ABS courants. ABS plus sensible warping par ses propriétés. Comprendre votre filament pour meilleurs résultats.
À quelle température le PLA se déforme-t-il ?
Changements dimensionnels dès ~70 °C. À température plus haute (~170 °C), objet s'effondre complètement (fond).
Un filament humide peut-il causer du warping ?
Oui, filament humide → cassant pendant impression → adhérence plateau réduite. Aussi : bulles qui ruinent la qualité.
impression en 3D
- Corrosion de l'acier : causes, risques et stratégies de prévention éprouvées
- Évaluer le risque IT : stratégies, frameworks et meilleures pratiques pour la protection business
- Implémentation de l'Authentification Multi-Facteurs : Pourquoi C'est Essentiel pour la Sécurité Moderne
- Comprendre la porosité en soudage : causes, détection et techniques de prévention
- Identifier les causes clés de panne machine et stratégies pour éviter les temps d'arrêt
- Maîtriser les audits de vide : pourquoi ils comptent et comment les réaliser
- Automatisation industrielle : la clé des entreprises prêtes pour l'avenir
- Éviter les pièges de la protection des machines : conseils de sécurité et stratégies de prévention
- Protocoles d'inspection des grues : calendrier, importance et meilleures pratiques