



Prévenir le warping en impression 3D : Solutions et stratégies de prévention éprouvées
Si vous avez utilisé une imprimante 3D, vous avez très probablement connu le warping (déformation/gondolage).
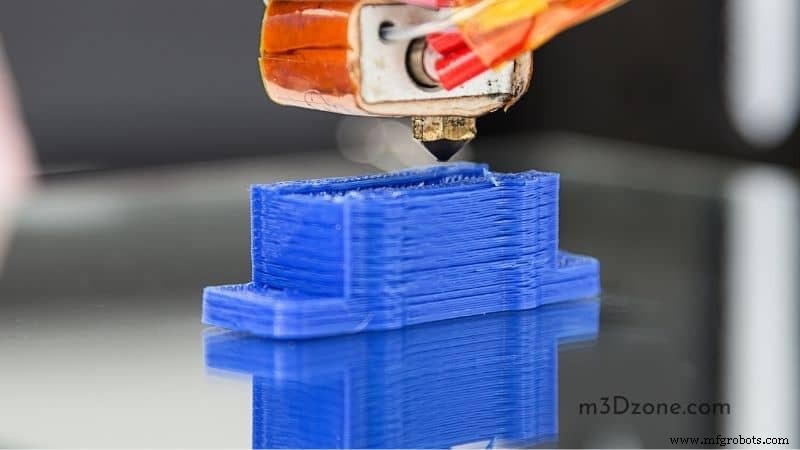
Le warping est l'un des problèmes les plus courants en impression 3D et est très frustrant. Heureusement, certaines mesures aident à le corriger et l'éviter, menant à des modèles plus réussis.
Les impressions ratées sont inévitables, mais en maîtrisant les bons réglages pour votre imprimante, vous pouvez éliminer le warping par diverses techniques.
Les réglages dépendent entièrement du matériau utilisé comme filament et de son état.
Savoir jongler avec les réglages, en considérant tous les facteurs menant au warping, mènera indubitablement à des résultats impressionnants et corrigera le warping.
Qu'est-ce que le warping en impression 3D ?
Le warping est une légère altération par rapport au design original après impression. Dans certains cas, c'est extrême : l'impression entière est rendue inutile et détruite. Pour de meilleurs résultats, vérifiez les impressions.
Comme le warping est détecté après l'impression, beaucoup de matériau peut être perdu, augmentant les coûts de production.
Il n'y a pas de retour en arrière après warping ; le rejet est la seule option. Dans ce guide, nous parlons des causes de distorsion et des façons de l'éviter.
Pourquoi le warping se produit-il ?
Les matériaux utilisés en production 3D sont des thermoplastiques : ils changent de propriétés à des plages de températures spécifiques.
Le processus implique de chauffer les filaments au-delà de leur point de fusion, où ils deviennent liquides et peuvent être fixés sur le plateau.
Pendant le chauffage, les thermoplastiques se dilatent, puis en refroidissant, ils se rétractent pour former un solide.
Si cela se produit quand les couches inférieures sont encore chaudes et les supérieures froides, l'impression perd son adhérence au plateau et se recourbe vers le haut : c'est le warping.
Désolant, le recourbement peut apparaître même en finissant ce qui aurait été une excellente impression. Si seulement les températures de toute l'image 3D pouvaient être maintenues dans une plage précise, le warping serait évité. Mais c'est quasi impossible.
Au lieu de cela, essayez de maintenir la température la plus constante possible dans une plage spécifique. Cela assure que le modèle colle au plateau pendant toute la production.
Remettre l'impression décollée du plateau via la température de transition vitreuse
Généralement, les impressions déformées ne peuvent pas être réparées, le modèle entier est détruit. Alternative : si le modèle est léger et pas trop épais, il y a un moyen de le remodeler.
Cela peut se faire en chauffant modérément l'impression presque à sa température de transition vitreuse, assez pour la ramollir suffisamment pour la remodeler.
Il faut improviser un plateau avec une grande surface métallique, idéalement une poêle à frire, assez grande pour maintenir l'impression comme sur le plateau.
Un sèche-cheveux normal suffit pour chauffer. Mettez-le à fond et déplacez-le pour chauffer uniformément.
Après chauffage, remodeler l'impression à la forme et courbure désirées. Avant refroidissement, maintenez-la en place pour éviter nouvelles déformations.
Répétez jusqu'à ce que l'impression prenne la forme voulue. Le sèche-cheveux est pratique car remettre l'impression sur le plateau ou chauffer la poêle ne chaufferait que le bas. Cela signifierait chauffer toute l'impression à nouveau pour résultats.
Façons de prévenir le warping
a) Utiliser un plateau chauffant
Avant les plateaux chauffants, rares, les impressions 3D refroidissaient vite même avant la fin de production. Du coup, warping et curling étaient quasi systématiques. Aujourd'hui, la plupart des machines en sont équipées.
L'une des méthodes les plus recommandées pour éviter le warping est d'utiliser un plateau chauffant. Celui-ci maintient le matériau à une température juste en dessous de sa solidification. Cela assure que votre impression 3D reste plate et collée au plateau.
Avec un refroidissement plus lent, les risques de warping par contraintes de contraction sont réduits.
Mais assurez-vous que la température est la bonne selon le matériau. Les propriétés diffèrent selon matériaux et filaments, bien que tous soient des matériaux haute température.
Les plateaux chauffants ne garantissent pas à 100 % l'absence de warping ; combinez avec d'autres méthodes pour réduire les chances.
Notez aussi que les éléments chauffants ne couvrent pas tout le plateau : les bords peuvent ne pas assez chauffer et warper. Les grosses impressions warpent plus que les petites.
b) Utilisation d'adhésifs sur la première couche
L'adhérence entre la couche de fond de votre impression et le plateau joue un rôle dans la prévention du warping. Cela s'obtient généralement en enduisant le plateau d'un adhésif ou substance collante avant l'impression.
Avant d'utiliser l'adhésif, faites un test d'impression d'une petite pièce pour vérifier son efficacité. Avec l'impression collée au plateau, le retrait peut l'endommager.
Pour que l'adhésif fonctionne bien, assurez-vous que le plateau est lisse et propre. Traces d'huile et graisse affaibliront les forces d'adhérence.
L'adhésif doit être appliqué sur la plaque de verre. Les méthodes d'adhérence diffèrent selon les matériaux, d'où la nécessité de comprendre le matériau utilisé.
Beaucoup de produits aident votre impression à coller à la base. En voici quelques-uns, à tester ou combiner pour résultats efficaces :
1) 3DLac
3DLac est un spray à formulation chimique spécifique pour l'impression 3D pour solidifier les pièces. Application simple : vaporisez sur la base d'impression avant le processus.
Pas besoin d'inonder le plateau ; vaporiser à distance d'une main assure une distribution efficace. Alternative : laque Nelly, même fabricant.
Seule différence : concentration améliorée dans 3DLac, sans l'odeur des laques Nelly.
2) Wolfbite
Wolfbite est un produit chimique commercial pour l'adhérence et la prise de vos pièces d'impression 3D. Variante sur son site officiel ; testez votre produit et matériau préférés.
3) Feuilles PEI
Les feuilles (voir sur Amazon) sont déjà laminées et faciles à placer sur le plateau. Disponibles en diverses tailles et marques ; facile de trouver celle qui marchera pour vous et la bonne taille pour votre imprimante. Même les épaisses se découpent facilement.
Certaines sont autocollantes, installation facile sur le plateau. Contrairement aux rubans, les bulles ne sont pas un problème car elles collent avec presque tous les matériaux.
4) Ruban Kapton
Le ruban Kapton est couramment utilisé en soudure et électronique car il supporte des températures extrêmes.
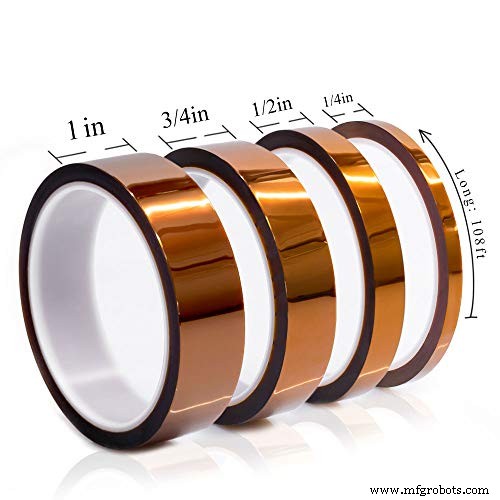
Utilisable en impression 3D pour donner la liaison adhésive nécessaire. Le ruban Kapton peut se combiner avec sprays 3DLac pour booster l'adhérence.
Fonctionne aussi sur impressions à large largeur et s'applique facilement sur la surface d'impression.
Cependant, des résidus peuvent rester après production, mais l'alcool s'en occupe efficacement.
5) Ruban de masquage (Masking tape)
Nous avons tous utilisé du ruban de masquage (voir sur Amazon) pour réparations rapides, maison ou bureau. Relativement pas cher vs Kapton, offre bonne adhérence.
6) Colle en bâton (Glue stick)
La colle en bâton (voir sur Amazon) est une alternative favorite, certaines entreprises l'incluent avec leurs produits. Application : mettre de la colle sur le plateau, c'est tout.
Alternative : dilution à l'eau acceptable, pinceau pour étaler uniformément. Nettoyage du verre plus facile car infime fraction de colle utilisée.
7) Solution ABS
Quelques petits morceaux d'ABS dilués dans l'acétone dans un récipient forment une solution ABS (jus ABS). L'acétone dissout totalement l'ABS en pâte.
Au pinceau, (voir sur Amazon) appliquez le jus ABS sur le plateau. Pour autres matériaux, cherchez les produits chimiques appropriés et l'application sur la surface d'impression.
c) Réguler la température pendant la production
La surveillance des températures sur la machine et la température ambiante est essentielle contre le warping. Cela s'obtient par :
Ajuster le refroidissement : prudence ici car les filaments doivent refroidir pour laisser le plastique fondu se solidifier pour un bridging précis.
Les ventilateurs de refroidissement peuvent être éteints ou réduits juste pour les premières couches pour égaliser les températures.
Utiliser une chambre d'impression fermée : travailler avec une imprimante fermée maintient un processus constant. Vous pouvez aussi construire votre enceinte si l'imprimante n'en a pas.
d) Choisir les bons réglages pour les premières couches
Les calibrages sont essentiels pour prévenir le warping. Une bonne distance entre buse et plateau est importante dans les premières couches, ce qui affecte tout le modèle.
Le plateau doit être aussi près que possible de la buse pour empêcher le matériau de refroidir et perdre sa capacité à coller. Toutes les couches suivantes doivent observer cette règle pour s'adhérer entre elles.
Le warping est moins fréquent sur petites impressions vs grandes où il est évident. Pour grandes impressions, utilisez filament à faible retrait, de préférence à base de PLA.
Le modèle peut être ajusté avec matériaux ABS (voir sur Amazon) en affinant les parois, réduisant le remplissage (infill). Moins d'infill = moins de risque de warping après refroidissement.
e) Surveiller les coordonnées Z
Les premières couches sur le plateau sont clés pour un modèle réussi. Imprimer la première couche parfaite s'obtient en vérifiant correctement la coordination de sortie de l'axe Z avant l'impression.
Si l'axe Z démarre plus haut, le matériau devra parcourir plus de distance avant de contacter le plateau. Il refroidit plus et n'adhérera pas bien au verre.
Avec l'ajustement Z, la buse ne doit pas venir trop près du modèle, causant d'autres complications.
Si votre impression a une petite surface d'impression, l'adhérence sera difficile ; brims et rafts peuvent être ajoutés pour plus d'adhérence.
Pour le bon ajustement des coordonnées, les capteurs de niveau aideront. Vous pouvez corriger manuellement, mais les capteurs apportent l'aide supplémentaire nécessaire.
Certaines imprimantes ont déjà des capteurs d'auto-ajustement ; vous pouvez en acheter un et l'installer pour une bonne première couche.
Conclusion
Faire des modèles d'impression de haute qualité n'est pas juste acheter l'imprimante, la remplir de filament et imprimer. Pendant le processus, vous serez frustré car beaucoup de choses peuvent mal tourner.
Parfaire l'impression demande une compréhension approfondie de la réaction de votre filament aux changements de température et aux différences de température entre filaments.
Les compétences sont faciles à apprendre mais techniques à maîtriser car cela demande des efforts.
Résoudre les problèmes pendant l'impression demande de jouer et expérimenter avec les réglages de l'imprimante.
Le warping est un des problèmes courants en impression 3D. Avec filaments PLA, c'est rare mais possible.
Si vous observez les étapes et mesures ci-dessus, vous produirez des impressions parfaites du socle aux couches. Réduire la vitesse de la couche initiale aide aussi énormément à limiter le warping.
impression en 3D
- 4 façons dont l'impression 3D accélère les opérations de maintenance, réparation et révision (MRO)
- Maîtriser les E/S et l'importation de modules en Python : Guide pratique
- Pourquoi Chaque Entreprise Devrait Investir dans des Machines Imprimer-Appliquer : 5 Avantages Clés
- Comment les codeurs laser protègent les marques : 3 stratégies anti-contrefaçon clés
- 8 stratégies éprouvées pour éliminer les temps d'arrêt et réduire les coûts
- 6 tactiques éprouvées pour affûter l'efficacité des programmes CNC
- 5 technologies de pointe pour détecter et arrêter la cavitation des pompes
- Comment l'IA et l'IoT transforment la fabrication : 3 stratégies éprouvées
- 7 stratégies éprouvées pour éliminer les accidents d'engins lourds sur les chantiers de construction