



Éliminer le stringing en impression 3D : 5 stratégies éprouvées pour des modèles propres et de haute qualité
Les professionnels et amateurs d'impression 3D conviennent que le stringing (filaments) est un problème courant auquel ils font face dans le cours ordinaire de leur travail. Alors, qu'est-ce que le stringing en impression 3D ?
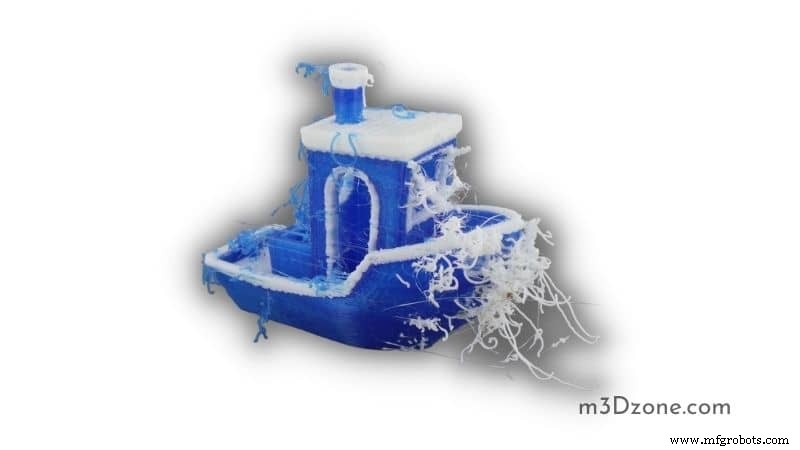
Le stringing se produit lorsque des filaments fuient par la buse de votre imprimante 3D à des endroits où ils ne devraient pas.
Cela rend le modèle 3D désordonné car de petits morceaux de filaments vaporeux et poilus occupent les espaces d'impression. Plus significativement, le stringing impacte négativement la qualité finale de l'impression.
Les modèles avec des espaces d'impression significatifs ont tendance à subir plus de stringing que d'autres. Heureusement, corriger le stringing est facile car plusieurs paramètres d'impression peuvent aider les imprimantes à gérer ce problème.
Le réglage de rétraction (retraction) en impression 3D arrive en tête de liste car il permet à la buse de l'extrudeur de l'imprimante 3D de tirer un filament en arrière lorsqu'il finit d'imprimer une section ; arrêtant ainsi le suintement de filament qui cause le stringing.
Aussi, les réglages de rétraction aident la tête d'impression à repousser le filament dans la buse lorsqu'il est temps de recommencer l'impression.
Pourquoi le stringing en impression 3D se produit-il ?
Le stringing ou suintement de plastique est une occurrence fréquente dans le processus d'impression 3D. Aussi, vous pouvez rapidement remarquer le suintement car il laisse derrière de fines cordes similaires à des toiles d'araignée ou des brins de cheveux.
Le stringing ou suintement se produit pour quelques raisons. La raison la plus typique pour laquelle le stringing se produit en impression 3D est le filament qui suinte hors de la tête d'impression pendant qu'elle se déplace.
Alors que la tête d'impression se déplace sur le volume de construction, de minuscules bits de filaments suintent, causant un stringing excessif. Ces filaments de plastique fondu se solidifient éventuellement, collant aux pièces imprimées.
Ordre, le stringing ne devrait pas se produire. Cependant, cela peut également se produire en fonction du type de filament que vous utilisez. De même, les matériaux de filament plastique hygroscopiques comme le TPU et le Nylon ont tendance à avoir des problèmes de stringing s'ils ne sont pas bien stockés.
Une autre raison pour laquelle le suintement se produit est l'utilisation de filaments qui nécessitent une température élevée pour fondre pendant l'impression 3D. Vous devrez peut-être modifier les paramètres de processus dans le but d'atteindre le bon réglage de température. Cela aidera votre cause à arrêter le stringing excessif.
Que fait le stringing aux modèles d'impression 3D ?
Le stringing, le suintement ou le goutte-à-goutte se produit lorsque du matériau excédentaire et indésirable reste sur le modèle d'impression 3D après la fin de l'impression. Toujours, il tire son nom de « stringing » car le matériau indésirable restant sur l'impression ressemble à des fils.
Significativement, les matériaux supplémentaires restent coincés sur les bords et les côtés du modèle fini – cela fait que l'objet fini a l'air désordonné. Aussi, la chose manque les dimensions exactes qu'elle devrait avoir, perdant sa qualité envisagée dans le processus.
Certains utilisateurs d'imprimantes 3D préfèrent enlever les brins de plastique avec un stringing modéré des modèles 3D finis. Cependant, ils trouvent difficile d'enlever les brins de plastique en utilisant des méthodes de post-traitement ordinaires.
Notamment, les utilisateurs d'imprimantes 3D ont tendance à laisser derrière des marques inutiles qui nuisent à la qualité de surface. En toute équité, ces efforts n'en valent pas la peine car, à la fin, ils ont tendance à jeter le modèle et à le réimprimer en utilisant des paramètres mis à jour ou modifiés.
Quelles sont les causes du stringing en impression 3D ?
Chaleur excessive
Si vous chauffez un matériau polymère, il fond. Le plastique fondu est déposé couche par couche pour construire l'objet d'impression 3D. Si l'imprimante engage une température d'impression élevée, elle produit trop de chaleur qui cause le stringing.
Alors que la température de l'extrudeur augmente, la buse de l'imprimante peut fuir des bits de matériau plastique qui causent le stringing.
Vitesse de l'imprimante 3D
La vitesse d'impression à laquelle une imprimante 3D fonctionne détermine si elle peut causer du suintement. De plus, si l'imprimante se déplace extrêmement vite, elle cause des trous et du suintement le long du chemin.
En tant que tel, la plupart des imprimantes 3D ont une vitesse ajustable pour aider à éviter le stringing en impression 3D.
Comment corriger le stringing / suintement ?
Le stringing ou le suintement affecte la qualité d'impression. Par conséquent, il sera utile si vous trouvez des moyens de le combattre. La chaleur excessive dans le moteur de l'extrudeur cause une température d'impression élevée qui entraîne le stringing.
Aussi, une vitesse d'imprimante 3D élevée reste l'une des causes les plus typiques du stringing. Si vous êtes un passionné d'impression 3D à la recherche de solutions à ce phénomène facilement perceptible, vous devez aborder ces causes.
Distance de rétraction
La distance de rétraction reste le réglage de rétraction le plus critique. Elle détermine le volume de plastique qui est tiré dans la buse de l'imprimante.
Plus de plastique est rétracté, plus cela réduit la possibilité de suintement de la buse.
La plupart des extrudeurs à entraînement direct standard nécessitent une distance de rétraction de 0,5 mm à 2,0 mm. Par conséquent, si vous rencontrez du suintement avec vos impressions, essayez d'augmenter votre distance de rétraction de 1,0 mm et testez les impressions.
Vérifiez si le test entraîne une performance accrue sans suintement.
Vitesse de rétraction
Un autre réglage de rétraction significatif est la vitesse de rétraction. Toujours, la vitesse de rétraction détermine à quelle vitesse le filament se rétracte de la buse de l'imprimante 3D.
Comment la vitesse de rétraction affecte-t-elle le suintement ?
Si vous rétractez trop lentement, le plastique suinte trop lentement et peut facilement fuir avant que l'extrudeur ne se déplace vers sa prochaine destination.
Au contraire, si vous rétractez trop vite, le filament peut se séparer du plastique fondu à l'intérieur de la buse.
Plus significativement, un point optimal se trouve dans la plage entre 1200-1600 mm/min (20-100 mm/s).
Température de buse extrêmement élevée
Au moment où vous avez correctement réglé vos paramètres de rétraction et découvrez que vous rencontrez encore du stringing, vérifiez vos fils métalliques pour vous assurer qu'ils fonctionnent de manière optimale et n'affectent pas négativement les réglages de température.
Si le réglage de température est trop élevé, le plastique à l'intérieur de la buse sera moins visqueux et fuira facilement hors de la buse.
En revanche, si la température est trop basse, le plastique restera solide et aura beaucoup de difficultés à s'extruder hors de la buse.
Donc, si la température de l'extrudeur est trop élevée, diminuez-la de 5 à 10 degrés Celsius. Cela aura un impact significatif sur votre qualité d'impression.
Longs déplacements sur des espaces ouverts
Le mouvement de l'extrudeur entre deux emplacements différents s'accompagne de la probabilité de suintement en impression 3D.
Pendant le long déplacement de l'extrudeur, ce plastique commence à suinter hors de la buse. Par conséquent, plus la longueur de la direction est longue, plus le suintement est important.
Plus important encore, un logiciel qui ajuste automatiquement le chemin de déplacement de la buse de l'imprimante, le raccourcissant, se trouve maintenant sur le marché. Le logiciel aide à éliminer le problème de suintement.
Vitesse de mouvement de l'imprimante
Vous pouvez réduire le stringing en augmentant la vitesse de mouvement de la buse de la tête de votre imprimante. De plus, la quantité de temps que l'extrudeur parcourt entre deux emplacements détermine le nombre de fils.
Vous pouvez toujours régler la vitesse de mouvement de votre imprimante pour réduire le stringing alors qu'elle voyage entre deux emplacements.
Séchage du matériau de filament
Sécurisez toujours votre filament plastique 3D pour le protéger de l'absorption d'humidité de l'environnement.
L'humidité du filament a tendance à s'évaporer à l'intérieur de la buse de l'imprimante et à pousser le plastique hors de l'ouverture de la buse, par conséquent, l'évaporation de l'humidité à l'intérieur de la buse entraîne du stringing avec des produits finaux mal imprimés.
Le PLA est-il plus sensible au stringing que les autres filaments ?
Différents matériaux ont des plages de température d'impression 3D différentes. Par exemple, le PLA a une plage de température d'impression plus basse de 185 à 205 degrés Celsius.
D'autre part, le PETG a une plage de température d'impression plus élevée de 220 à 245 degrés Celsius.
La température d'impression plus élevée du PETG et des autres matériaux réduit la résistance du fluide à l'écoulement liquide ou la viscosité. Cela rend ces autres matériaux plus enclins au stringing que le filament PLA.
Moyens faciles de prévenir le stringing en impression 3D
1. Imprimez à la bonne température
Si vous voulez réduire le stringing, imprimez à la bonne température. De même, réduisez votre réglage de température pour assurer un suintement minimal dans vos impressions 3D.
2. Augmentez les réglages de rétraction
Le mécanisme de rétraction fonctionne comme un rapport de rappel. Si vous activez le réglage de rétraction, il tirera en arrière les plastiques semi-solides qui poussent le liquide à s'extruder de la buse.
La rétraction soulage la pression des filaments fondus. Ainsi, elle empêche le plastique de goutter hors de la buse lorsqu'il est en mouvement.
3. Ajustez la vitesse d'impression
Ajuster votre vitesse d'impression aide à arrêter le suintement en impression 3D. Significativement, le filament prendra plus de temps à fondre et à devenir prêt à s'extruder car il ne tourne qu'un peu.
4. Protégez votre filament de l'humidité
Les filaments d'impression 3D absorbent l'humidité de l'environnement. Cette humidité se transforme en bulles lorsqu'elle s'évapore sous l'effet de la chaleur. Toujours, les bulles qui éclatent causent le suintement.
Par conséquent, vous devez stocker et sécuriser votre filament plastique loin de l'humidité. C'est parce que laisser votre filament à l'air libre pendant de longues périodes le fait absorber de l'eau.
5. Nettoyez la buse de votre imprimante
Les buses d'imprimante 3D accumulent souvent des particules de plastique pendant l'impression. Si elles sont laissées longtemps sans nettoyage, le plastique se coince à l'intérieur de la buse.
C'est une occurrence courante avec les filaments plastiques à haute température, tels que le PETG. Donc, vous pouvez envisager de passer à des filaments à température plus basse comme l'ABS et le PLA.
Nettoyer fréquemment votre buse d'imprimante pour éviter le colmatage vous aidera à prévenir le stringing.
Conclusion
Le stringing en impression 3D reste un défi fréquent qui doit être abordé si vous voulez améliorer votre qualité d'impression.
Le stringing rend l'impression 3D désordonnée et laide car du matériau plastique indésirable se dépose sur les bords et la surface de l'objet.
L'objet perd ses dimensions originales et impacte négativement la qualité. Heureusement, il existe de nombreuses mesures que vous pouvez prendre pour lutter contre le stringing, notamment les réglages de rétraction, l'ajustement de la bonne vitesse, le nettoyage de la buse de l'extrudeur et la prévention de l'humidité du filament.
impression en 3D
- 8 stratégies éprouvées pour protéger les fabricants des cyberattaques
- Comment les codeurs laser protègent les marques : 3 stratégies anti-contrefaçon clés
- 8 stratégies éprouvées pour éliminer les temps d'arrêt et réduire les coûts
- Otto DIY+ : Robot Arduino Bluetooth – Kit d'assemblage 3D-print facile
- 6 tactiques éprouvées pour affûter l'efficacité des programmes CNC
- Prévention des pannes de courant : 5 stratégies essentielles pour protéger votre entreprise
- Prévenir les dommages au turbocompresseur : Solutions simples pour les arrêts à chaud
- Six Moyens Prouvés d'Éliminer la Frustration de l'Analyse de Défaillance par Corrosion
- 7 stratégies éprouvées pour éliminer les accidents d'engins lourds sur les chantiers de construction