



Éliminer le blobbing (gouttes) en PETG : Guide expert d'impression 3D
Professionnels et amateurs d'impression 3D attendent avec impatience d'imprimer d'excellents objets conçus dans le logiciel.
Cependant, le processus d'impression 3D est complexe. Obtenir des résultats de haute classe dépend de la bonne maîtrise de toutes les parties du processus.
Significativement, pièces d'imprimante, logiciel et fichiers doivent tous bien fonctionner ; sinon, tout échec de l'un de ces composants résulte en basse qualité.
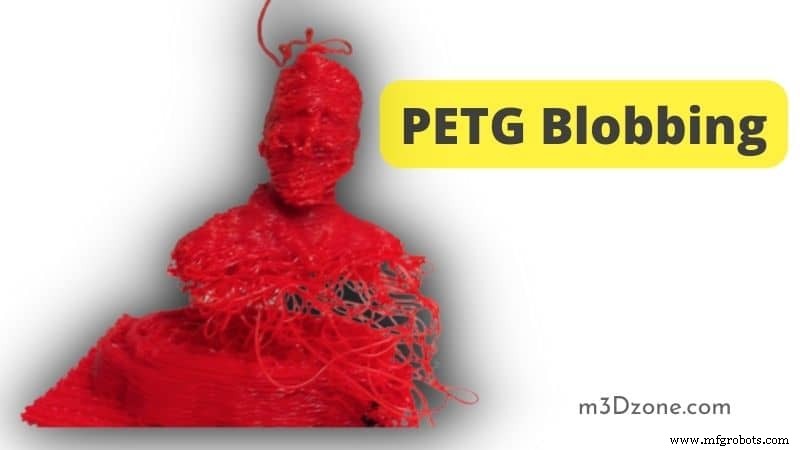
Une manifestation de mauvaise qualité : l'apparition de blobs (gouttes) et de stringing (ficelage) sur les objets imprimés.
Cela arrive quand une couche finit sur le plateau, mais le filament est encore sous pression dans la tête d'impression. Résultat : une explosion de sur-extrusion au début ou dans une couche.
Il faut prévenir blobs et stringing pour assurer une excellente finition de surface. Cet article, bien documenté, sert de guide pour éviter les blobs PETG en impression 3D.
Causes principales du blobbing PETG
PETG = abréviation de Polyéthylène Téréphtalate. Le « G » supplémentaire = glycol. Le glycol = propriété moléculaire donnant au PETG une surface brillante, aspect verre.
Les blobs sont un problème courant avec les filaments PETG. Mais les blobs surviennent quand vos réglages et valeurs de configuration sont incorrects.
Problèmes courants causant blobs et stringing en PETG :
Température d'impression excessive
Le PETG s'imprime à température de plateau chauffant de 220–265 °C. Certaines têtes chauffantes avec tubes PTFE sont courantes sur imprimantes PETG.
Si vous imprimez au-dessus des exigences matérielles stipulées, vous aurez des blobs.
Vitesses d'impression alternées
La vitesse de la buse affecte les extrudeurs à entraînement direct. Si votre vitesse alterne constamment, les couches sur le plateau finiront avant que la tête n'extrude le filament suivant → stringing.
Sur-extrusion (Over Extrusion)
Cause commune des blobs. Quand le plastique fondu s'extrude sur la première couche, il cause du stringing ultérieur. Le débit rapide n'autorise pas les couches à prendre leur forme → blobs.
Chemin d'extrusion incorrect (Improper Extruder Pathing)
La buse suit un chemin spécifique pour imprimer. Elle extrude le filament fondu suivant ce chemin prédéfini selon les réglages.
Les blobs apparaissent quand la buse s'écarte du chemin à cause de mauvais réglages ou dysfonctionnement mécanique.
Comment arrêter le blobbing PETG ?
Certaines causes principales des blobs PETG :
- Arrêts de buse illimités
- Contre-pression (backpressure)
- Humidité
- Buse sale
Pour arrêter les blobs de filament PETG, vous devez :
Ajuster la température d'impression
Naturellement, le PETG fondu s'écoule librement de la buse. L'excès de température aggrave en causant suintement (oozing) sévère et blobs sur la surface.
Beaucoup de PETG ont des températures d'impression plafonnées à 230–250 °C. Rappelez-vous : l'impression 3D à haute température améliore la résistance à la traction.
Mais c'est la source primaire d'augmentation du stringing.
Adhérence des couches (Layer Adhesion)
Une bonne adhérence des couches sur le plateau stabilise la première couche au même endroit.
Cela permet aussi à la buse d'extruder efficacement suivant son chemin prédéfini car l'adhérence initiale maintient les couches au même endroit.
Nettoyez la buse de l'imprimante
Vérifiez et nettoyez régulièrement votre buse. Le PETG fondu et chaud est assez collant, les particules de saleté peuvent le faire sortir de la buse inopinément.
Chaque fois que du PETG fondu sort de la buse avant l'extrusion, il cause stringing et blobs. Nettoyez avec un chiffon en coton propre ou une brosse. Faites-le prudemment pour ne pas endommager la buse.
Réglez correctement la rétraction (Retraction Settings)
La capacité de l'imprimante à rétracter le filament vers la buse est vitale car elle empêche le PETG de s'écouler. Mais soyez très prudent en ajustant la rétraction.
De plus, différents extrudeurs ont des réglages de rétraction différents : vérifiez les réglages appropriés avant tout ajustement.
Comment prévenir blobs et stringing PETG
L'extrusion de filament aux mauvais endroits cause des blobs sur la surface. Cela dépend de si l'extrudeur bouge ou non. La sur-extrusion reste la cause la plus significative de la plupart des stringing et blobs PETG.
Pour prévenir blobs et stringing, travaillez sur ces réglages :
- Vitesse de rétraction de l'imprimante 3D
- Distance de rétraction de la buse
- Température de la buse
- Vitesse d'impression 3D
- Configuration de la vitesse de déplacement (travel speed)
Moyens efficaces d'éliminer le blobbing PETG
Stringing et blobs causent une apparence finale disgracieuse. Pour éliminer le problème :
Utilisez des filaments secs
Le filament PETG a tendance à absorber l'eau, et l'humidité ne convient pas à l'impression 3D. Séchez toujours votre PETG avant impression. Filaments humides → suintement et stringing → impressions finales de mauvaise qualité.
De plus, filament humide = bruits de craquement pendant l'impression et faible adhérence inter-couches.
Calibrez le débit d'alimentation (Feed Rate)
Imaginez imprimer deux objets séparés proches sur le plateau. Vous devez calibrer le débit d'alimentation de l'extrudeur car il doit s'arrêter d'extruder pendant le déplacement entre les deux objets.
Si les réglages de débit sont mauvais, un débit excessif causera du stringing car l'extrudeur extrudera même dans l'espace entre les objets.
Utilisez un filament de bonne qualité
Les filaments peuvent différer en diamètre. C'est une qualité qui change significativement votre débit. Utilisez un filament de haute qualité pour éviter les blobs.
Une augmentation brutale du débit est une cause vitale de blobs et stringing ; seul un filament de qualité évite ce problème.
Le PETG a-t-il besoin de plus de rétraction ?
Le filament PETG n'a pas besoin d'une vitesse de rétraction élevée. Il prospère en faible vitesse de rétraction.
Donc, si vous réglez votre rétraction PETG et qu'à cette valeur elle cause encore des blobs, continuez à la réduire et le stringing s'arrêtera.
Conclusion
Le rêve de tout utilisateur d'imprimante 3D : créer une impression haute qualité à l'apparence très plaisante. Rêve réalisable que beaucoup d'amateurs atteignent.
Mais le processus fait face à de nombreux défis : pièces mécaniques, logiciel, fichiers et filaments doivent tous fonctionner efficacement.
Sinon, défis comme blobs et stringing PETG surviennent par dysfonctionnement d'extrudeur ou mauvais réglages.
Cet article vous guide habilement sur la prévention des blobs et stringing PETG pour une meilleure qualité d'impression.
impression en 3D
- L'impression 3D silicone expliquée : guide débutant pour une production de pointe
- L'impression 3D par jet de liant (Binder Jetting) : fonctionnement, avantages et meilleures pratiques
- Jet de matière (Material Jetting) : Le guide ultime pour la précision, la couleur et l'innovation
- Maîtriser l'impression 3D TPU : Votre guide complet pour des pièces flexibles et durables
- Choisir entre impression 3D interne et externalisée : Guide pratique
- Guide définitif de l'impression 3D : des bases aux techniques avancées
- Équilibrer vitesse et qualité en impression 3D : Réglages optimaux expliqués
- Guide expert pour choisir les matériaux d'impression 3D pour SLS, MJF, FDM, SLA et DLS™
- Impression 3D Polyjet : technologie photopolymère avancée, haute vitesse, pour la précision industrielle