



Maîtriser l'impression 3D : améliorer la qualité grâce aux techniques de recuit simples
Quiconque a déjà imprimé un objet en 3D sait qu'il peut y avoir de mauvaises surprises une fois l'impression terminée.
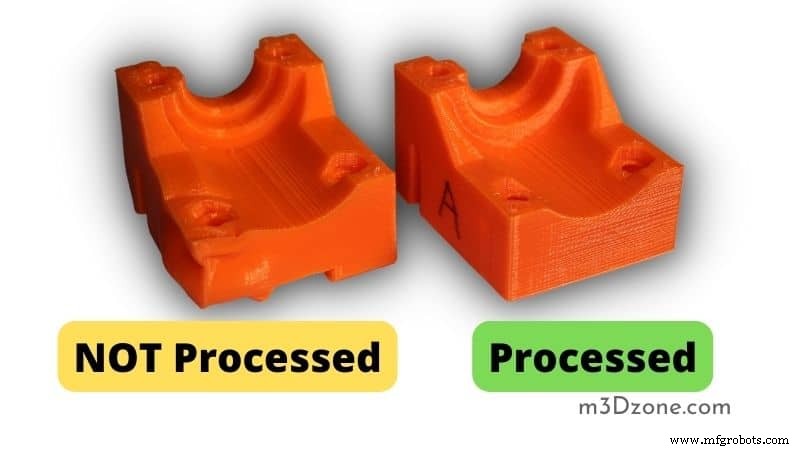
Le gauchissement (warping), le délaminage et d'autres défauts peuvent ruiner ce qui aurait dû être une belle impression.
Mais saviez-vous que le recuit de vos impressions peut aider à éviter ces problèmes et à produire de meilleures pièces ?
L'impression 3D est une technologie fantastique qui a conquis le monde. Cependant, comme toute technologie, elle a ses particularités.
Le recuit des impressions 3D
L'un des problèmes les plus courants en impression 3D est que les pièces ne sont pas aussi solides qu'on le souhaiterait. Cela est souvent dû à un apport de chaleur insuffisant lors de l'impression, ce qui fait refroidir le plastique trop rapidement.
Si vous cherchez à améliorer vos objets imprimés, vous devriez les recuire ! Le recuit de vos impressions 3D peut être un excellent moyen d'améliorer leur qualité et leur durabilité.
Qu'est-ce que le recuit en impression 3D ?
Le recuit est un traitement thermique utilisé pour modifier les propriétés physiques et mécaniques des matériaux à des températures spécifiques. Son but est de réduire les contraintes internes, d'améliorer la ductilité et la ténacité.
Bien que couramment utilisé dans la métallurgie, le principe s'applique aussi aux polymères thermoplastiques utilisés en impression 3D. Le processus consiste à chauffer la pièce à une température précise (souvent proche de la température de transition vitreuse), à la maintenir à cette température pendant un certain temps, puis à la laisser refroidir lentement.
Points clés à connaître sur le processus de recuit
Température de fléchissement sous charge (Heat Deflection Temperature)
Le recuit ne doit être effectué que sur des matériaux capables de supporter des températures plus élevées. Le matériau doit être chauffé au-dessus de sa température de recristallisation ou de fléchissement sous charge, mais en dessous de son point de fusion.
Température de fusion
Il est crucial de contrôler précisément la température et la durée du recuit pour obtenir les résultats souhaités. Le refroidissement doit être lent jusqu'à la température ambiante. On peut utiliser un four à gaz ou électrique.
Dans un four à gaz, la chaleur est appliquée indirectement en chauffant les parois du four. Dans un four électrique, la pièce est chauffée directement.
Comment fonctionne le recuit du PLA ?
Le recuit de l'acide polylactique (PLA) consiste à chauffer le filament à une température spécifique et à la maintenir pendant une durée déterminée pour modifier les structures cristallines internes du matériau.
Vient ensuite un refroidissement contrôlé, généralement à l'air libre ou dans l'eau, parfois avec des équipements externes comme des plateaux chauffants.
Le processus peut être répété plusieurs fois et améliore continuellement les propriétés du matériau. Le PLA est un plastique amorphe, ce qui signifie qu'il n'a pas de structure atomique régulièrement répétitive comme les métaux ou les matériaux cristallins.
Il se compose de zones amorphes irrégulières entrecoupées de cristallites. Lorsque ces longues chaînes moléculaires chauffent, elles deviennent plus mobiles et peuvent glisser les unes par rapport aux autres plus facilement.
Pourquoi le PLA a-t-il besoin d'être recuit ?
Le PLA est un thermoplastique fabriqué à partir d'amidon de maïs et de sucre. Il a un point de fusion plus bas que d'autres thermoplastiques comme l'ABS (acrylonitrile butadiène styrène) ou le PETG (polyéthylène téréphtalate glycol). Il peut être fondu rapidement par la chaleur de la buse d'extrusion.
Ce point de fusion bas rend le PLA sensible au gauchissement et au retrait lorsqu'il est imprimé à des températures élevées.
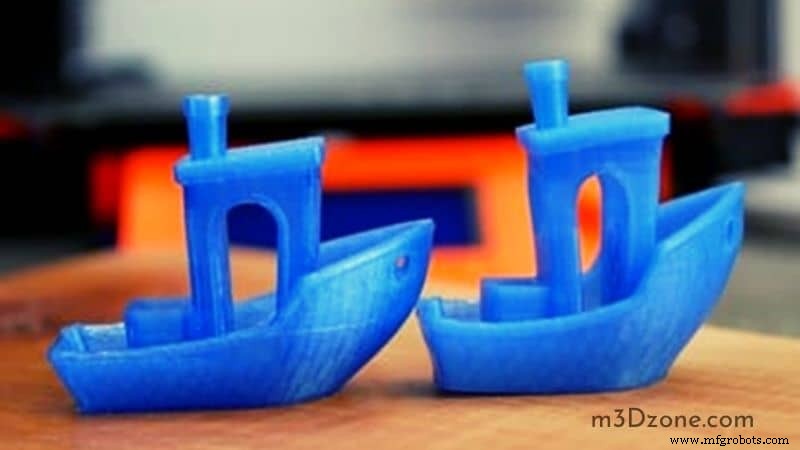
Le recuit du PLA élimine les contraintes causées par le processus d'impression 3D à haute température et améliore sa ductilité et sa ténacité. Les pièces recuites sont ainsi moins susceptibles de se déformer ou de se rétracter et sont plus résistantes à la rupture.
Le PLA a aussi besoin de recuit car il est fabriqué à partir de matériau biodégradable. Le processus de recuit donne une résistance et une durabilité supplémentaires au filament, le rendant plus adapté à l'utilisation dans les imprimantes FDM.
Comment recuire des impressions en PLA
Le processus de recuit peut être effectué à l'aide d'un four à gaz ou électrique. Lors du recuit du filament PLA, il est essentiel d'utiliser une température inférieure au point de fusion du filament.
La température recommandée pour le recuit du filament PLA est de 175 °C. Le filament doit être chauffé à cette température et maintenu pendant 30 à 60 minutes. Après le temps requis, le filament doit être refroidi lentement à la température ambiante.
La température et le temps de recuit doivent être soigneusement contrôlés pour obtenir les résultats souhaités. La pièce doit être refroidie lentement à température ambiante après le recuit.
Comment recuire du PLA sans gauchissement ?
L'une des principales raisons pour lesquelles on recuit le PLA est d'éviter le gauchissement, mais comment faire sans four ?
Bien que moins efficaces qu'un four, quelques méthodes permettent de chauffer suffisamment la pièce pour provoquer la recristallisation :
- Plaque chauffante électrique : Placez votre impression sur une plaque chauffante électrique réglée autour de 100 °C. Assurez-vous que la plaque est de niveau pour que la pièce ne se déforme pas pendant le chauffage !
- Sèche-cheveux : Dirigez le flux d'air sur la pièce pendant environ 15 à 20 secondes, puis éteignez l'appareil et laissez la pièce refroidir lentement.
- Pistolet thermique : Maintenez le pistolet à une distance d'environ 15 à 20 cm de l'impression et déplacez-le lentement d'avant en arrière. Notez qu'aucune de ces méthodes n'est aussi efficace qu'un four, mais elles aideront à minimiser le gauchissement.
Température de transition vitreuse : à quelle température recuire le PLA ?
La température recommandée pour le recuit du filament PLA est de 175 °C pour une durée maximale de 60 minutes. Notez toutefois que le temps de recuit optimal varie selon les matériaux.
Après le temps requis, le filament doit être refroidi lentement à température ambiante. Certains matériaux peuvent également être recuits à une température de transition vitreuse comprise entre 140 et 370 °C.
Comment le recuit améliore vos impressions 3D
Le processus donne des pièces plus résistantes avec une structure de grain plus uniforme. Lorsque vous recuisez vos impressions PLA, elles seront moins susceptibles de se déformer ou de changer de forme en raison des variations de température au fil du temps.
Cela facilitera également le ponçage de vos impressions par la suite (si vous le souhaitez) car les couches s'aligneront proprement les unes contre les autres.
Le recuit de l'ABS est particulièrement avantageux lors du collage de pièces en ABS plutôt que d'utiliser la méthode traditionnelle de collage assistée par solvant.
Une fois votre impression 3D traitée thermiquement, toutes ses surfaces et couches devraient avoir des structures cristallines similaires et donc être plus susceptibles de mieux coller avec des adhésifs ou des époxydes – surtout s'ils proviennent de la même bobine !
Votre pièce sera probablement aussi un peu plus brillante et colorée après le recuit, car le processus a tendance à éliminer tout vernis brillant de PLA qui pourrait encore être sur votre impression.
Les impressions 3D traitées thermiquement avant d'être collées n'ont pas besoin d'autant de serrage que les pièces non traitées car il y a une plus grande surface de contact pour les couches de liaison.
Dans le cas de pièces métalliques, vous n'aurez pas besoin d'autant de boulons ou de rivets pour les maintenir ensemble – du moins sous certaines conditions ! Le recuit du filament ABS le rend plus fluide pendant l'extrusion, ce qui est bon si vous avez l'intention d'imprimer avec de l'ABS de toute façon.
Cela facilite la liaison des filaments ABS avec les couches inférieures, réduisant le risque de gauchissement.
Recuit des matériaux transparents
Il existe de nombreux types de matériaux transparents, notamment le verre recuit, la silice fondue et le saphir. Ces matériaux ont un haut degré d'homogénéité optique, ce qui les rend incroyablement bien adaptés aux applications telles que la fibre optique et les lasers.
Vous ne devez jamais oublier de recuire les matériaux transparents tels que les verres à la température de transition vitreuse. De nombreux autres matériaux transparents existent mais ne sont peut-être pas aussi cristallins que les trois mentionnés ci-dessus.
Par exemple, le verre de fenêtre est fabriqué à partir de sable fondu qui a été refroidi pour former un solide avec seulement des irrégularités de surface microscopiques de l'ordre de 600 nanomètres ou moins. En comparaison, la plupart des saphirs ont des caractéristiques de surface de plusieurs micromètres !
Lors du recuit de tout matériau, l'essentiel est de le porter au-dessus de sa température de recristallisation (T). Il doit être maintenu à cette température assez longtemps pour qu'un nombre adéquat de microcristaux se développent. Une courbe de croissance caractéristique dépendante du temps.
À mesure que le nombre de noyaux augmente exponentiellement, il arrive un point où plus d'énergie est consacrée à la croissance des cristaux qu'à la formation de nouveaux cristaux. Ce stade de croissance est appelé recristallisation statique car il n'y a pas de changement net dans la taille du cristal.
À ce stade, T devient égal à la température de recuit, ce qui signifie que toute augmentation supplémentaire de la température n'entraînera aucun changement ni dans la taille ni dans la densité des cristaux !
Le taux de refroidissement dicte la vitesse à laquelle la nucléation peut se produire et donc la forme que prendront les cristaux formés. Des taux de refroidissement plus lents produisent des grains étroits, tandis que des taux plus rapides produisent des grains plus gros.
Pour obtenir les meilleurs résultats possibles, surtout lors du recuit de matériaux très purs comme la silice fondue (dioxyde de silicium), le contrôle à la fois de T et du taux de refroidissement est essentiel.
La température doit être maintenue à 0,1 °C près si les temps de recuit sont de plusieurs heures ; cependant, pour des temps courts (quelques minutes), cette tolérance peut descendre à des centièmes de degré Celsius.
Quant aux taux de refroidissement, la différence entre 50 mm/min et 150 mm/min peut être profonde. Les matériaux moins purs sont généralement plus tolérants à un contrôle imprécis de T et du taux de refroidissement.
Notez que les matériaux transparents sont sensibles aux fissures pendant le recuit. Même les tentatives pour éviter d'introduire des contraintes sur le matériau par un refroidissement contrôlé dans des bains d'eau peuvent être risquées !
Recuit du PETG. Le PETG peut-il être recuit ?
L'une des questions les plus fréquentes sur le recuit est de savoir si le PETG peut être recuit. La réponse est un peu complexe. Le PETG a une température de recristallisation beaucoup plus basse que le PLA et l'ABS, ce qui rend le recuit difficile.
Cependant, si vous pouvez élever la température au-dessus de la température de recristallisation et la maintenir assez longtemps, le PETG se recuira comme n'importe quel autre matériau. Le principal défi est d'atteindre les températures requises sans endommager l'objet imprimé.
Puisque le PETG a une température de recristallisation plus basse que le PLA ou l'ABS, il est plus susceptible d'être endommagé si la température est trop élevée. Cela signifie que la température de recuit doit être plus basse et le temps à température plus long pour obtenir des résultats concluants.
De combien mon PLA va-t-il rétrécir après le recuit ?
Votre PLA va beaucoup rétrécir. Il n'est pas rare qu'il rétrécisse jusqu'à 10 % dans toutes les dimensions ! Vous devriez réfléchir à deux fois avant d'imprimer des pièces avec des parois très fines ou des porte-à-faux, surtout s'ils sont longs et non supportés, car votre pièce se déformera et changera de forme de manière notable après le recuit.
Cela inclut les chanfreins saillants sur le côté de votre impression. Si vous voulez que les bords s'alignent bien les uns avec les autres après le recuit, assurez-vous que leur couche inférieure n'a pas de coins vifs ou de coupes autour, car ceux-ci peuvent être facilement sollicités par le traitement thermique.
En moyenne, vos impressions ABS pourraient rétrécir d'environ 2 à 3 % dans toutes les dimensions avant de commencer à se déformer significativement à cause du recuit. La forme de votre pièce pourrait aussi changer un peu, surtout si vous avez des parois très fines ou des porte-à-faux.
Si les parois sont trop fines pour rester droites sans se courber vers l'intérieur de votre impression après le recuit, elles se briseront très probablement lorsque vous essaierez de la retirer du plateau d'impression.
Comment nettoyer mes impressions après le recuit ?
Les abrasifs ou solvants élimineront les résidus de lit froid pour que la pièce puisse être collée en place. Cependant, vous devez faire attention à ne pas trop bouger pendant le ponçage/grattage de votre impression car cela pourrait la faire gauchir ou fissurer.
S'il y a des pièces particulièrement fines sur votre modèle – comme des filets ou de minuscules brins de plastique – elles pourraient devenir encore plus légères après le traitement et se casser entièrement par la suite. Nettoyez tous les bouts libres en les grattant avec une lame de rasoir ou une lime !
En résumé
Le recuit est le meilleur moyen de faire en sorte que les impressions en PLA et PBS se déforment moins lorsqu'elles sont manipulées, car il redresse les couches internes du filament tout en laissant l'extérieur inchangé.
Rendez vos impressions 3D plus propres et plus brillantes en les recuisant avant de les utiliser ! C'est le meilleur traitement que vous puissiez donner à vos impressions ABS car il redresse les couches internes pour qu'elles ne se déforment pas quand vous les manipulez !
impression en 3D
- Comment Améliorer la Qualité et la Constance de la Peinture Industrielle
- Maximiser le potentiel des fichiers STL pour une impression 3D sans faille
- Comment obtenir des couleurs vives et durables en impression 3D SLS
- Surveillance de température professionnelle sur Raspberry Pi avec DS18B20
- Brochage rotatif : perçage rapide et précis de trous carrés
- Naviguer les plus grands défis pour réussir l'Industrie 4.0
- Améliorer l'usinabilité de l'aluminium : astuces pour coupes nettes et pièces robustes
- Améliorer la Précision et la Performance de Votre Machine Waterjet
- Étapes éprouvées pour construire un prototype IoT robuste