



Optimisation de l'anodisation des plastiques : Méthodes avancées pour finition et performance supérieures
Actuellement, l'industrie de l'anodisation des plastiques a atteint un développement à grande échelle dans l'industrie de la finition de surface, et la technologie d'anodisation des produits plastiques s'améliore continuellement. Vu le développement récent, le procédé d'anodisation des plastiques améliore non seulement l'effet décoratif, mais exploite aussi mieux les caractéristiques du plastique lui-même. Par conséquent, les produits plastiques anodisés sont de plus en plus populaires et unanimement accueillis.

Deux principaux types de méthodes d'anodisation
Généralement, la technologie de traitement courante se divise en deux types : l'anodisation aqueuse et le placage ionique sous vide.
- Anodisation aqueuse
La première, l'anodisation aqueuse, convient généralement aux matériaux ABS et ABS+PC. Son processus principal : plonger les pièces à anodiser dans la solution de placage chimique pour l'anodisation. Puis on réalise différentes couleurs selon les besoins du client.
- Placage ionique sous vide (Anodisation sous vide)
L'autre est le procédé de placage ionique sous vide, à large champ d'application et processus complexe. La différence : l'anodisation aqueuse est relativement simple, les exigences d'équipement et d'environnement moins sévères que le placage ionique sous vide, ce qui la rend largement utilisée. La température de l'anodisation sous vide peut atteindre 200 °C. Pour certains matériaux PC utilisés dans les bouches d'aération et bagues, ces pièces doivent résister à 130 °C. Ainsi, la surface du produit fini est brillante, résistante à haute température, tout en assurant l'adhérence.

Facteurs pouvant affecter l'anodisation
De nombreux facteurs influencent la qualité de l'anodisation en production réelle. Par exemple : mauvais choix des pièces plastiques, conception de moule irrationnelle, mauvais choix du procédé de moulage. En même temps, il faut préciser qu'il existe de nombreux types de plastiques, mais tous ne peuvent être anodisés. Actuellement, le plus utilisé est l'ABS, suivi du PP. Il existe aussi des méthodes réussies pour PSF et PTFE, mais elles sont difficiles et requièrent attention.
Tous les produits ne peuvent être anodisés ; cela nécessite un prétraitement de surface : éliminer huiles et impuretés pour la nettoyer, puis déposer un film métallique conducteur comme cathode.
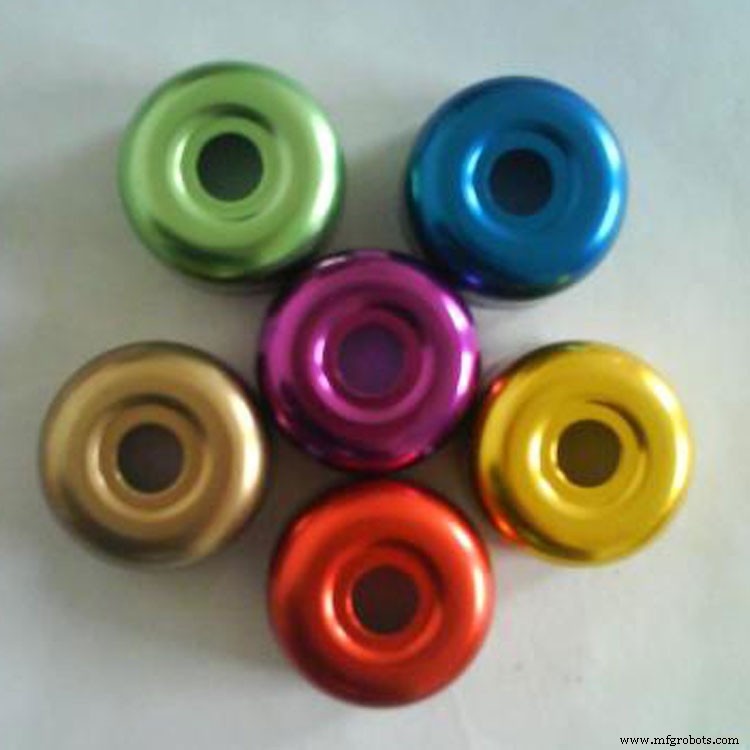
Points à surveiller :
- Premièrement, éviter absolument les trous borgnes. Ils causent une contamination au processus suivant, affectant la qualité.
- Deuxièmement, minimiser les rainures et saillies sur les pièces plastiques. Les parties creuses profondes s'exposent facilement pendant l'anodisation, les saillies brûlent facilement. La profondeur de la rainure ne doit pas dépasser 1/3 de sa largeur, fond arrondi. Pour les grilles, largeur du trou = largeur de la poutre < 1/2 de l'épaisseur.
- Troisièmement, si le produit nécessite un moletage, la direction du moletage doit correspondre à la direction de démoulage et être en ligne droite. La distance entre les stries doit être la plus grande possible. Point crucial.
- Quatrièmement, pour la conception du point d'injection, le choisir à la partie la plus épaisse. Le point doit être le plus grand possible, idéalement avec une section circulaire, et la longueur du canal courte.
Quelles sont les étapes de l'anodisation ?
- Appliquer un revêtement polymère contenant un catalyseur pour le placage chimique sur la surface du plastique à anodiser, puis sécher pour former le revêtement polymère catalyseur. Méthodes : pulvérisation, brossage, trempage.
- Traitement d'activation du polymère sur la surface plastique : utiliser un revêtement polymère contenant PDSO4 et autres sels métalliques, puis traitement de réduction avec solution NAH2PO2 après séchage, pour obtenir l'effet catalytique du placage chimique.
- Pulvérisation de revêtement sur le produit. Ions métalliques adaptés au pulvérisation : Cu2+, Ag+, etc. Ils s'attachent à la surface du film polymère en état mixte et sont pulvérisés sur la surface polymère revêtue. Après pulvérisation de la solution de sel métallique et de l'agent réducteur sur le film polymère contenant le catalyseur non-conducteur, la réaction de placage chimique de réduction du sel métallique se produit immédiatement, formant la base de la couche métallique conductrice pour l'anodisation.
- Effectuer l'anodisation sur la couche métallique conductrice formée par placage chimique pour former une couche d'anodisation répondant aux exigences pratiques.
Comment l'anodisation change notre futur ?
Les fournitures d'anodisation pour produits plastiques sont de haute qualité, bas prix, très populaires. À l'avenir, on pourra développer directement des plastiques catalysant le placage chimique, économisant le prétraitement de métallisation, ce qui a déjà réussi. De plus, des particules conductrices dispersées dans du polypropylène permettent un placage direct au nickel à faible tension et faible courant, obtenant un revêtement continu.
Technologie industrielle
- Accélérer la Production : Comment le Prototypage Améliore Votre Processus de Fabrication
- Comprendre la fabrication et les coûts des moules d'injection plastique
- Maîtriser la disponibilité machine : calcul et stratégies d'amélioration
- Lancez la transformation numérique de votre entreprise : guide pratique
- Booster la maintenance préventive : stratégies éprouvées pour une fiabilité accrue et moins d'arrêts
- Améliorer la performance des salariés : stratégies éprouvées pour optimiser la formation des opérateurs
- Booster la performance des travailleurs avec outils digitaux et stratégies intelligentes
- Maîtriser l'atténuation des interférences PCB : guide professionnel pour assurer la conformité CEM
- Comment Fonctionne l'Usinage du Plastique : Guide Complet