



Surface de dépouille vs surface de flank : comprendre les différences des surfaces d'outil de coupe pour un usinage optimal
L'usinage ou découpe de métal est un procédé de fabrication soustractif utilisé pour retirer progressivement l'excès de matière d'un brut préformé afin d'atteindre une haute précision dimensionnelle et une tolérance serrée. Il existe divers types d'opérations d'usinage pour accomplir efficacement et productivement la tâche d'enlèvement de matière sur divers matériaux à différents niveaux de précision. Ces procédés se classent globalement en : usinage conventionnel (tournage, dressage, fraisage, perçage, alésage, brochage, etc.), découpe abrasive (rectification, rodage, lapping, etc.), usinage non traditionnel (AJM, USM, EDM, LBM, EBM, etc.) et usinage de précision et micro-usinage (micro-fraisage, micro-perçage, tournage diamant, etc.). Toutes ces opérations ont des capacités différentes en termes de MRR, finition de surface, matériaux faisables, temps d'usinage, coût, etc.
Les procédés d'usinage conventionnel utilisent obligatoirement un outil de coupe en coin (aussi appelé coupeur) pour retirer la matière sous forme de copeaux par cisaillement. La géométrie, l'orientation et le matériau sont trois facteurs importants de tout coupeur qui influencent directement la performance globale d'usinage. Pour un enlèvement de matière ininterrompu, le matériau du coupeur doit être suffisamment plus dur que celui de la pièce. La géométrie du coupeur, autre facteur crucial, englobe diverses caractéristiques : surfaces de pointe et leurs inclinaisons, emplacement des arêtes de coupe, netteté de l'arête et du nez, etc. Tout coupeur comporte au moins deux surfaces de pointe : la surface de dépouille et la surface de flank.
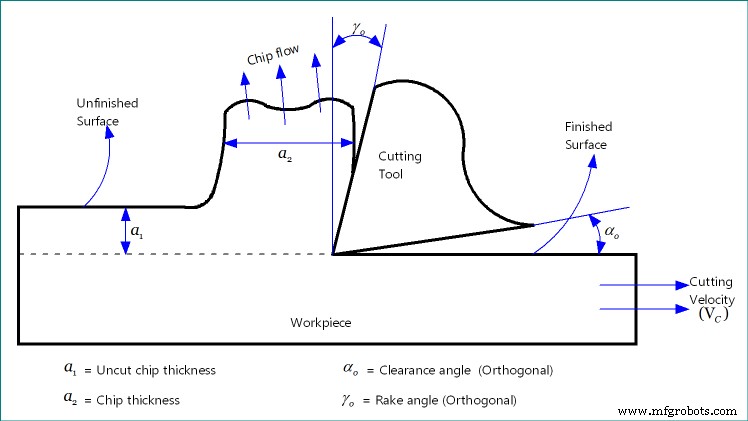
La surface de dépouille est la surface d'écoulement des copeaux. Les copeaux produits pendant l'usinage s'écoulent continuellement sur la surface de dépouille avant de quitter la zone de coupe. Un frottement intense se produit entre la face du copeau et la face de dépouille, générant une chaleur intense dans cette zone (appelée zone de déformation secondaire). Son inclinaison par rapport au plan de référence, mesurée par l'angle de dépouille, influence de nombreux paramètres pertinents : déformation de cisaillement, épaisseur du copeau, force de coupe, consommation de puissance, etc. Outre la surface de dépouille, tout outil de coupe doit avoir au moins une surface de flank. L'intersection de la surface de dépouille et de la surface de flank produit l'arête de coupe. Contrairement à la surface de dépouille, qui reste en contact intime avec les copeaux en écoulement, la surface de flank reste ouverte adjacent à la surface finie. Toutefois, du fait du rayon de nez et du rayon d'arête, un minuscule contact entre la surface usinée et la surface de flank peut se produire.
Tableau comparatif : surface de dépouille vs surface de flank
| Surface de dépouille | Surface de flank |
|---|---|
| Pendant l'usinage, les copeaux s'écoulent sur la surface de dépouille. | La surface de flank n'est pas associée aux copeaux. Elle touche la surface usinée sur une infime portion. |
| L'inclinaison de la face de dépouille est mesurée par l'angle de dépouille. | L'inclinaison de la face de flank est mesurée par l'angle de dépouille (clearance angle). |
| La majeure partie de la surface de dépouille reste en contact étroit avec le copeau pendant l'usinage. | La surface de flank reste continuellement libre pendant l'opération. |
| La surface de dépouille n'a pas de rôle direct dans l'amélioration de la finition de surface. | Un minuscule contact au bout de la surface de flank aide directement à améliorer la finition en comprimant les marques de scallop. |
| Génération intense de chaleur autour de la surface de dépouille due au frottement avec les copeaux en écoulement. | Quantité insignifiante de chaleur générée du fait du minuscule contact au bout. |
| Du fait du frottement excessif, la surface de dépouille s'use rapidement (usure en cratère) ; une faible usure n'affecte pas la précision d'usinage. | Bien que la surface de flank s'use lentement, elle influence directement la précision dimensionnelle de la pièce usinée. |
Analyse détaillée des différences
Contact avec le copeau ou la surface finie
La surface de dépouille reste en contact physique avec les copeaux en écoulement pendant l'usinage ; elle ne touche pas la surface finie ou usinée. À l'inverse, le copeau ne touche pas la surface de flank, mais la surface finie touche la surface de flank sur une infime portion du fait du rayon de nez et du rayon d'arête. Ce contact aide à lisser les marques de scallop ou d'avance ; cependant, un contact prolongé entre la surface usinée et la surface de flank peut dégrader la qualité de finition. Un espace suffisant (fourni par l'angle de dépouille) doit donc être maintenu obligatoirement entre elles pour éviter le frottement.
Angle de dépouille et angle de dépouille (clearance angle)
Ces angles indiquent l'inclinaison des surfaces de pointe par rapport à un plan ou direction standard. Par définition, l'angle de dépouille est l'angle d'inclinaison de la surface de dépouille du coupeur par rapport au plan de référence, mesuré sur un autre plan. Le plan de référence est un plan perpendiculaire au vecteur de vitesse de coupe. Selon l'orientation de la surface de dépouille par rapport au plan de référence, l'angle de dépouille peut être positif, négatif ou nul. De même, l'angle de dépouille (clearance angle) est la mesure de l'inclinaison de la surface de flank du coupeur par rapport au vecteur de vitesse de coupe, mesurée sur un autre plan. Cependant, l'angle de dépouille ne peut être nul ou négatif ; il doit avoir une valeur positive. Dans les deux cas, la valeur de l'angle peut varier selon le plan sur lequel il est mesuré.
Face de flank exposée
Comme mentionné, les copeaux s'écoulent sur la surface de dépouille qui reste donc en contact étroit avec eux. La surface de flank, elle, reste toujours découverte car elle ne touche ni le copeau ni la surface finie (sauf une infime portion au bout). Cependant, la surface de flank peut toucher la surface usinée si l'outil s'est usé (usure de flank), et dans ce cas la qualité de la surface usinée se dégrade fortement à cause du frottement.
Aplanissement des marques d'avance
Les marques de scallop, qui se développent sur la surface finie du fait de la vitesse d'avance, augmentent la rugosité et réduisent la qualité de finition. Une avance plus élevée donne une surface plus rugueuse ; toutefois, l'avance ne peut être nulle car c'est l'un des deux mouvements formateurs (l'autre étant la vitesse de coupe) indispensables à toute opération d'usinage. Un minuscule contact entre la surface de flank et la surface finie au bout de l'outil, du fait du rayon de nez et du rayon d'arête, aide intrinsèquement à lisser la surface en comprimant les marques de scallop. Plus le rayon de nez est grand, meilleure sera la finition (hauteur des marques de scallop plus faible) ; toutefois, cela peut affecter défavorablement d'autres paramètres. La surface de dépouille n'a pas de rôle direct dans l'amélioration de la finition de surface.
Génération de chaleur
Comme les copeaux s'écoulent sur la surface de dépouille, une génération intense de chaleur se produit par frottement. Environ 60–70 % de la chaleur totale de coupe provient de ce frottement en zone de déformation secondaire. Cependant, la majorité de la chaleur générée est évacuée de la zone de coupe par le copeau en mouvement. Cela protège l'outil et la pièce de la surchauffe et d'autres dommages thermiques. À l'inverse, seule une fraction (moins de 5 %) de la chaleur totale de coupe provient du minuscule contact au bout. Cette chaleur se répartit partiellement dans la pièce via la surface finie et le reste dans l'outil. Ainsi, la chaleur générée en zone de frottement tertiaire peut entraîner des dommages thermiques si elle dépasse une certaine limite.
Usure et son impact
Le frottement continu accélère le taux d'usure abrasive de la surface de dépouille, provoquant rapidement une usure en cratère. Bien qu'elle modifie la direction d'écoulement du copeau et influence la force de coupe et d'autres paramètres, une faible usure en cratère est tolérable. En revanche, l'usure de flank influence directement la précision de la pièce usinée ; une infime usure peut aussi mener à un usinage imprécis. C'est pourquoi la durée de vie de l'outil est conventionnellement déterminée par la limite admissible d'usure de flank (généralement limitée à 0,3 mm selon la formule de durée de vie de Taylor).
Cette comparaison scientifique entre surface de dépouille et surface de flank vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Machining and Machine Tools par A. B. Chattopadhyay (1re édition, Wiley).
- What is Clearance Angle in Cutting Tool? Its Derivative, Value and Function par minaprem.com.
- Source de l'image : minaprem.com.
Technologie industrielle
- Transmission par chaîne vs par engrenages : comparaison complète
- Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
- Outils à pointe unique vs outils multipoints : différences clés expliquées
- Angles de dépouille et de dépouille (clearance) : comment ils façonnent la performance de l'outil de coupe
- Angles de dépouille positifs vs négatifs : comment la géométrie affecte l'efficacité de coupe
- Tournage vs fraisage : différences clés expliquées
- Outils de coupe vs meules : comprendre leurs différences clés
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Contreplaqué tendre vs dur : différences clés expliquées