



Angles de dépouille et de dépouille (clearance) : comment ils façonnent la performance de l'outil de coupe
L'opération d'usinage conventionnel ou de découpe de métal vise à retirer progressivement l'excès de matière de la pièce pour lui conférer la forme, la dimension et la finition souhaitées. L'enlèvement de matière est réalisé à l'aide d'un petit dispositif appelé coupeur ou outil de coupe. Pendant l'usinage, le coupeur et la pièce sont solidement montés sur la machine-outil grâce à divers dispositifs. La vitesse relative entre le coupeur et la pièce est également nécessaire pour cisaillement continu de la matière, impartie par la vitesse de coupe, l'avance et la profondeur de passe. Le coupeur comprime une fine couche de matériau et l'enlève progressivement sous forme de copeaux. Une géométrie appropriée, incluant des arêtes de coupe tranchantes et un matériau compatible, est aussi indispensable pour un enlèvement de matière ininterrompu et efficace.
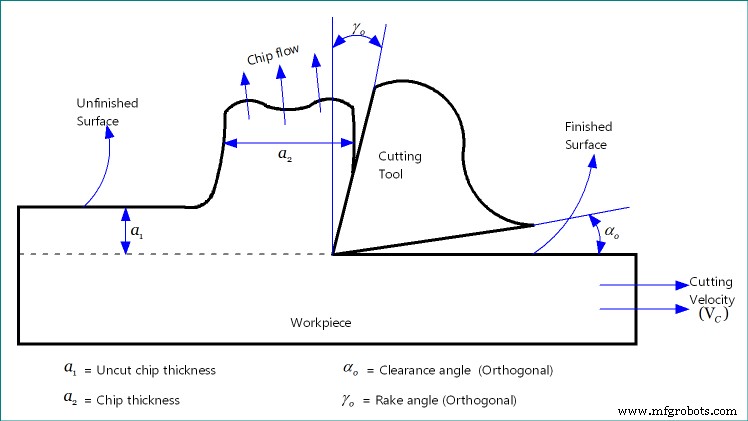
La géométrie d'un coupeur indique l'inclinaison ou l'orientation de diverses surfaces de pointe. L'outil de coupe se compose de trois surfaces de pointe : surface de dépouille, surface de flank principale et surface de flank auxiliaire. Divers angles indiquent l'inclinaison de ces surfaces dans différentes directions. Il existe aussi plusieurs normes nationales et internationales définissant clairement les caractéristiques d'un coupeur, y compris les divers angles. Ces informations sont rassemblées de manière particulière pour être présentées sous forme de signature d'outil. Plusieurs plans assistent aussi la mesure non ambiguë de ces angles. En général, l'inclinaison de la surface de dépouille est indiquée par l'angle de dépouille ; l'inclinaison de la surface de flank est indiquée par l'angle de dépouille (clearance angle).
Par définition, l'angle de dépouille est l'angle d'orientation de la surface de dépouille du coupeur par rapport au plan de référence, mesuré sur un autre plan. Il peut être positif, négatif ou même nul ; généralement, il varie entre +15° et –15°. C'est un angle crucial qui détermine la résistance de la pointe de l'outil, la force de coupe, la consommation de puissance, la déformation de cisaillement et l'usinabilité. D'autre part, l'angle de dépouille (clearance angle) est l'angle d'inclinaison de la surface de flank du coupeur par rapport au vecteur de vitesse, mesuré sur un autre plan. Il doit avoir une valeur positive et varie généralement entre +3° et +15°.
Tableau comparatif : angle de dépouille vs angle de dépouille (clearance)
| Angle de dépouille | Angle de dépouille (clearance) |
|---|---|
| Indique l'inclinaison de la surface de dépouille du coupeur. | Indique l'inclinaison de la surface de flank du coupeur. |
| Peut être négatif, nul ou positif. | Doit avoir une valeur positive. Ne peut être négatif ou nul. |
| Influence l'écoulement du copeau et la déformation de cisaillement, mais influence insignifiante sur la qualité et la précision de surface. | Influence directement la qualité et la précision de surface ; ne joue aucun rôle dans l'écoulement du copeau et la déformation de cisaillement. |
| Le built-up edge (BUE) peut défavorablement modifier l'angle de dépouille. | Le BUE ne peut pas modifier l'angle de dépouille (clearance). |
Analyse détaillée des différences
But fondamental
L'angle de dépouille indique l'inclinaison de la surface de dépouille de l'outil de coupe par rapport au plan de référence. Comme la surface de dépouille est la surface d'écoulement des copeaux, l'angle de dépouille indique aussi la direction d'écoulement du copeau (en coupe orthogonale). L'angle de dépouille (clearance) indique l'inclinaison de la surface de flank de l'outil par rapport au vecteur de vitesse de coupe. Cet angle n'a pas d'influence directe sur l'écoulement du copeau. Cependant, les deux angles peuvent être mesurés sur différents plans (directions) pour avoir une idée claire de l'inclinaison des surfaces correspondantes.
Valeur de ces angles
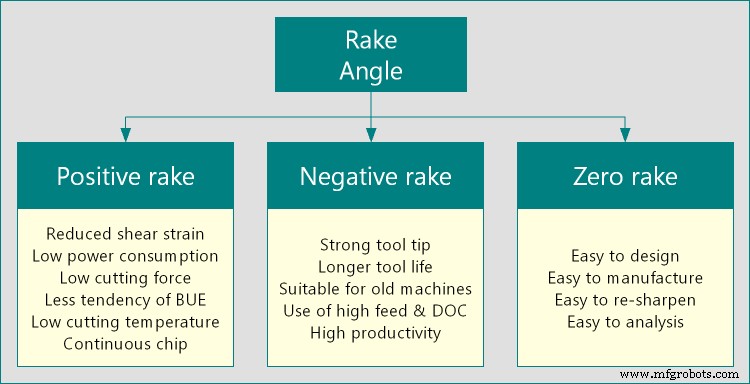
Un coupeur peut avoir un angle de dépouille positif, négatif ou nul, chacun ayant une signification et des avantages particuliers sur la performance d'usinage. Par exemple, un angle de dépouille positif offre une arête tranchante et le cisaillement se fait aisément avec un effort minimal. Un angle de dépouille négatif offre une pointe d'outil plus robuste, résistant à des forces de coupe plus élevées. Cependant, l'angle de dépouille (clearance) ne peut être négatif ni nul, car dans ces cas la surface de flank frotterait avec la surface finie du produit. Typiquement, l'angle de dépouille varie entre +15° et –15° et l'angle de dépouille (clearance) entre +3° et +15°.
Rôle sur la déviation du copeau, la qualité et la précision du produit
L'angle de dépouille influence directement la direction d'écoulement du copeau et la déformation de cisaillement. Un angle de dépouille négatif augmente la déformation de cisaillement et donc l'épaisseur du copeau. Le coefficient de réduction de copeau (CRC) sera aussi plus élevé avec un angle de dépouille négatif. Cependant, il a un rôle insignifiant sur la qualité et la précision dimensionnelle de la pièce usinée. L'angle de dépouille (clearance) joue un rôle crucial sur ces facteurs. Un angle de dépouille (clearance) trop faible peut sévèrement dégrader la qualité de surface à cause du frottement extrême entre la surface finie de la pièce et la surface de flank de l'outil.
Mécanique de l'usinage et rôle de l'angle de dépouille
L'angle de dépouille influence directement ou indirectement un grand nombre de facteurs : déformation de cisaillement, force de coupe, couple ou poussée d'usinage, consommation de puissance, type et couleur des copeaux, etc. C'est un paramètre important de toute la mécanique de l'usinage. L'angle de dépouille (clearance) joue un rôle insignifiant dans ces analyses.
Built-up edge (BUE) et son effet
Lors de l'usinage de matériaux ductiles avec un long contact copeau-outil, un embryon de matériau de pièce ou de copeau peut adhérer au bout de l'outil à l'endroit le plus favorable et croître jusqu'à devenir plus grand et être entraîné par les copeaux en écoulement. Cette présence indésirable de matériau sur la pointe modifie l'angle de dépouille vers une valeur fortement négative. En conséquence, la déformation de cisaillement et la force de coupe peuvent augmenter, ce qui est généralement indésirable. Cependant, l'angle de dépouille (clearance) reste inchangé par le BUE.
Cette comparaison scientifique entre angle de dépouille et angle de dépouille (clearance) vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Machining and Machine Tools par A. B. Chattopadhyay (1re édition, Wiley).
- What is Rake Angle in Cutting Tool? Names, Effects, Functions & Values par minaprem.com.
- Source de l'image : www.minaprem.com.
Technologie industrielle
- Transmission par chaîne vs par engrenages : comparaison complète
- Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
- Outils à pointe unique vs outils multipoints : différences clés expliquées
- Surface de dépouille vs surface de flank : comprendre les différences des surfaces d'outil de coupe pour un usinage optimal
- Angles de dépouille positifs vs négatifs : comment la géométrie affecte l'efficacité de coupe
- Tournage vs fraisage : différences clés expliquées
- Outils de coupe vs meules : comprendre leurs différences clés
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Contreplaqué tendre vs dur : différences clés expliquées