



Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
Un moteur premier génère de l'énergie mécanique en la convertissant depuis une autre forme d'énergie. Par exemple, un moteur électrique convertit l'énergie électrique en énergie mécanique et la délivre sous forme de rotation d'arbre. De même, une turbine hydraulique, une turbine à vapeur, une éolienne, etc., peuvent agir comme moteurs premiers. Les entraînements mécaniques transmettent le mouvement, le couple et la puissance de ces moteurs premiers (arbre moteur) vers les organes de machine (arbre mené). Outre la transmission, ils peuvent inverser le sens de rotation et modifier la vitesse selon les besoins. Il existe quatre entraînements mécaniques : par engrenages, par courroie, par chaîne et par corde. Ces entraînements s'appuient également sur d'autres éléments de transmission (arbre, clé, accouplement, frein, embrayage, poulie, pignon, etc.) pour une transmission de puissance efficace et ininterrompue.
Chacun des quatre entraînements présente des avantages et limites respectifs, les rendant adaptés à des usages spécifiques. Ils peuvent être classés de plusieurs façons selon divers critères. Un critère est le mode de transmission de puissance. Les entraînements où la puissance est transmise par force de frottement entre deux pièces en contact sont appelés entraînements par frottement (ex: entraînement par courroie). Lorsque la transmission s'effectue par engrenage, on parle d'entraînement par engrenage (ex: entraînement par engrenages et par chaîne). Un autre critère de classification est la présence d'éléments flexibles. Les entraînements avec un élément flexible intermédiaire entre l'arbre moteur et l'arbre mené sont dits entraînements flexibles ; ceux sans tel élément sont des entraînements rigides. L'entraînement par courroie et par chaîne sont des entraînements flexibles ; l'entraînement par engrenages est un entraînement rigide.
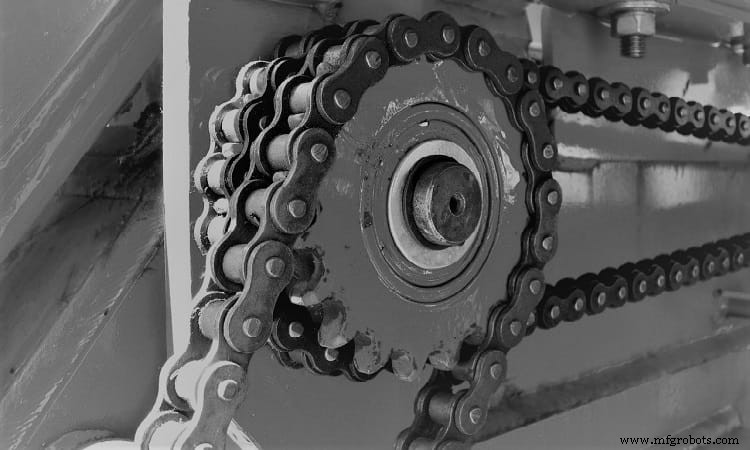
L'entraînement par courroie est un entraînement flexible par frottement, transmettant puissance et mouvement de l'arbre moteur à l'arbre mené par la force de frottement entre poulie et courroie. Il convient pour la transmission de puissance sur distance moyenne à longue. Cependant, sa capacité est limitée par la force de frottement entre courroie et poulie, le rendant inadapté aux besoins de transmission de puissance lourde. L'entraînement par chaîne est un entraînement flexible par engrenage où la puissance est transmise par engrenage et désengagement successif de la chaîne avec le pignon. Alors que l'entraînement par courroie est sujet au glissement, l'entraînement par chaîne en est exempt ; toutefois, il ne fournit pas nécessairement un rapport de vitesse constant.
Tableau comparatif : entraînement par courroie vs entraînement par chaîne
| Entraînement par courroie | Entraînement par chaîne |
|---|---|
| Est un entraînement par frottement. | Est un entraînement par engrenage. |
| Entraînement non positif en raison du glissement et du fluage fréquents. | Tend à offrir un entraînement positif car exempt de glissement. |
| Préféré pour les distances moyennes à grandes entre axes. | Préféré pour les distances petites à moyennes entre axes. |
| Une seule face de la courroie peut être utilisée pour transmettre le mouvement et la puissance. | Les deux faces de la chaîne peuvent être utilisées simultanément. |
| Rendement comparativement faible (92–96 %) en raison des pertes par frottement. | Rendement plus élevé (95–98 %) grâce aux pertes par frottement négligeables. |
| La température de l'atelier influence les performances. | Généralement non affecté par la température de l'atelier. |
| Utilisé couramment pour arbres parallèles ; une courroie à quart de tour peut servir pour arbres perpendiculaires. | Ne peut transmettre la puissance qu'entre arbres parallèles. |
| Un léger désalignement angulaire ou positionnel ne pose pas de problème. | La chaîne tend à quitter le pignon si l'alignement n'est pas parfait. |
| Une tension initiale est nécessaire pour tendre la courroie sur les poulies, augmentant la charge sur les arbres. | Charge additionnelle sur l'arbre éliminée car aucun serrage initial n'est requis. |
| Nécessite une lubrification minimale. | Nécessite une lubrification appropriée et régulière pour une longue durée de vie. |
Analyse détaillée des différences
Entraînement par frottement et par engrenage
Dans les entraînements par frottement, la transmission de puissance et de mouvement s'effectue par frottement entre deux pièces. L'entraînement par courroie en est un exemple, la force de frottement entre poulie et courroie assurant la transmission. L'entraînement par corde est également un entraînement par frottement. Dans les entraînements par engrenage, la transmission s'effectue par engrenage et désengagement successif de pièces dentées ; la force de frottement n'y joue aucun rôle direct. Par exemple, dans l'entraînement par chaîne, la puissance est transmise par l'engrenage du pignon denté avec la chaîne correspondante. L'entraînement par engrenages en est un autre exemple.
Glissement et entraînement positif
Un entraînement positif offre un rapport de vitesse constant pendant le fonctionnement. Divers phénomènes (glissement, fluage, effet polygonal) tendent à modifier la vitesse de rotation et donc le rapport de vitesse. Un rapport de vitesse constant est hautement souhaitable dans diverses opérations (ex: filetage sur tour). L'entraînement par engrenages est le seul entraînement mécanique offrant un véritable entraînement positif. L'entraînement par courroie est sujet au glissement et ne peut pas fournir un rapport de vitesse constant. Bien que les courroies trapézoïdales et rainurées tendent à minimiser le taux de glissement, le fluage peut aussi affecter le rapport de vitesse. L'entraînement par chaîne est exempt de glissement ; cependant, l'effet polygonal peut modifier le rapport de vitesse de manière indésirable.

Distance d'axe préférée
Le but fondamental des entraînements mécaniques est de transmettre le mouvement et la puissance de l'arbre moteur (ex: moteur premier) à l'arbre mené (ex: machine). La distance entre les arbres peut varier selon de nombreux facteurs, dont l'agencement au sol. L'entraînement par engrenages est préféré pour les courtes distances. L'entraînement par courroie plate convient pour les distances moyennes à grandes (3–15 m) ; la courroie trapézoïdale peut servir pour de courtes distances (généralement jusqu'à 1 m). Si la distance est trop grande, la courroie aura tendance à fouetter (vibrer entre les deux poulies) ; le brin mou peut aussi fléchir vers le bas, nécessitant des supports supplémentaires. L'entraînement par chaîne est préféré pour les distances petites à moyennes. La chaîne étant généralement plus lourde que la courroie, elle augmenterait substantiellement le poids du système si utilisée sur de longues distances. Des pignons de support sont également souhaitables lorsque la chaîne est longue.
Faces utilisables
Pour la courroie plate, seule la face interne entre en contact avec la poulie. Même en disposition croisée, la courroie est pliée dans deux plans différents pour que seule la face interne contacte la poulie. Pour la courroie trapézoïdale, seules les deux faces inclinées contactent la poulie correspondante. Ces faces de contact ne peuvent être modifiées ; par exemple, la face externe de la courroie plate ne peut pas être utilisée pour la transmission. En revanche, l'entraînement par chaîne permet d'utiliser les deux faces (intérieure et extérieure) sans problème. Les deux faces peuvent même être utilisées simultanément lorsqu'il faut entraîner plusieurs arbres (au moins 3) par un seul arbre moteur.
Rendement
Étant un entraînement par frottement, des pertes de puissance surviennent dans l'entraînement par courroie dues au frottement, ce qui réduit son rendement. En un seul étage, il offre un rendement de 92 à 96 %, selon les caractéristiques de frottement des surfaces en contact, la tension initiale, le type de courroie, l'angle d'enroulement, le glissement et le fluage. L'entraînement par chaîne offre un meilleur rendement car les pertes par frottement sont négligeables. Une chaîne neuve correctement lubrifiée offre généralement 95 à 98 % de rendement.
Température de l'atelier
La plupart des matériaux d'ingénierie subissent des variations dimensionnelles avec la température ; l'ampleur dépend du coefficient de dilatation thermique. La courroie est généralement en caoutchouc, caoutchouc tissu, cuir plié ou matériaux synthétiques. Étant non métallique, elle subit des variations dimensionnelles significatives même pour de faibles variations de température atmosphérique. L'humidité peut aussi affecter les performances. Quand la température augmente, la courroie s'allonge, augmentant le glissement, la perte de puissance, l'instabilité de vitesse et la dégradation du rendement. Quand la température diminue, la courroie se raccourcit, augmentant la charge sur les roulements (qui supportent les arbres). De faibles variations de température ne posent pas de problème détectable pour l'entraînement par chaîne. Comme la chaîne est correctement lubrifiée, l'impact de l'humidité est également négligeable.
Orientation des arbres et désalignement
Un entraînement mécanique approprié doit être choisi selon l'orientation des arbres moteur et mené. Les entraînements par courroie et par chaîne transmettent la puissance entre arbres parallèles uniquement. Bien qu'une courroie à quart de tour puisse servir pour des arbres perpendiculaires non sécants, elle n'est pas populaire en raison de nombreuses restrictions et de performances médiocres comparées aux engrenages coniques ou à vis sans fin. Un léger désalignement angulaire ou positionnel dans le montage des poulies ne pose pas de problème pour la transmission. En revanche, l'entraînement par chaîne ne peut pas être utilisé pour des arbres non parallèles. Il exige toujours un alignement parfait des pignons, sinon les maillons de la chaîne ne correspondront pas aux dents du pignon et la chaîne tendra à sauter hors du pignon.
Tension initiale
L'entraînement par courroie nécessite une tension initiale basée sur la charge à transmettre et la vitesse de fonctionnement. Un réajustement fréquent de la tension est aussi souhaité pour compenser l'allongement progressif de la courroie. Cette tension initiale augmente la charge sur les roulements. L'entraînement par chaîne, en revanche, ne nécessite pas de telle tension maintenue dans la chaîne pour la transmission de puissance.
Lubrification
L'entraînement par courroie nécessite une lubrification occasionnelle seulement. Une lubrification excessive est néfaste car elle augmente indésirablement le glissement. L'entraînement par chaîne nécessite une lubrification fréquente ; toutefois, pas une lubrification complète comme pour les engrenages. Le coût de l'huile de lubrification est un autre facteur à considérer pour l'entraînement par chaîne comparé à l'entraînement par courroie.
Cette comparaison scientifique entre entraînement par courroie et entraînement par chaîne vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Design of Machine Elements par V. B. Bhandari (4e édition, McGraw Hill Education).
- Machine Design par R. L. Norton (5e édition, Pearson Education).
- A Textbook of Machine Design par R. S. Khurmi et J. K. Gupta (S. Chand, 2014).
Technologie industrielle
- Structures vs Unions en C : Guide pratique
- C vs C++ : Différences clés et quand choisir chacun
- C vs Java : Comparatif complet des fonctionnalités, de l'histoire et des applications
- Python vs JavaScript : Différences Clés, Fonctionnalités et Quand Choisir Chaque Langage
- Python vs Ruby : Comparatif Complet des Fonctionnalités, Avantages et Cas d'Usage
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Comprendre les Moteurs DC vs AC : Différences Clés et Guide d'Achat
- Contreplaqué tendre vs dur : différences clés expliquées
- Courroie d'accessoires vs courroie de distribution : différences clés expliquées