



Outils à pointe unique vs outils multipoints : différences clés expliquées
L'usinage ou découpe de métal est un procédé de fabrication secondaire où l'excès de matériau est progressivement retiré de la pièce pour lui conférer la finition, la dimension et la tolérance souhaitées. Pour répondre au besoin d'usiner efficacement et économiquement une grande variété de matériaux de diverses manières, plusieurs procédés pertinents ont émergé au fil des ans. Ils se classent globalement en : usinage conventionnel (macro et micro), finition abrasive et usinage non traditionnel (UNT). Les procédés d'usinage conventionnel sont bien établis et comprennent de nombreuses opérations pour générer divers éléments : tournage, fraisage, filetage, moletage, dressage, perçage, alésage, alésoir, etc. Toutes ces opérations sont réalisées à l'aide d'un outil de coupe qui retire effectivement le matériau de la pièce sous forme de copeaux.
L'outil de coupe, aussi appelé coupeur, est un dispositif en forme de coin à arête tranchante qui comprime une fine couche de matériau de la pièce pour la cisaillement sous forme de copeaux pendant l'usinage. Pendant l'usinage, la machine-outil maintient le coupeur et la pièce, et leur imprime simultanément les mouvements relatifs souhaités (vitesse, avance, profondeur de passe). L'outil de coupe est donc partie intégrante de toute opération d'usinage conventionnel ; sa forme et sa taille varient selon l'élément à produire et l'opération employée. Quelle que soit sa géométrie, il doit comporter une arête de coupe tranchante pour retirer le matériau aisément avec un effort minimal. Une arête de coupe est un bord droit ou courbe produit par l'intersection de deux surfaces de pointe d'outil (surface de dépouille, surface de flank principale et surface de flank auxiliaire). Selon le nombre d'arêtes de coupe présentes, les coupeurs se classent en coupeurs à pointe unique et coupeurs multipoints.
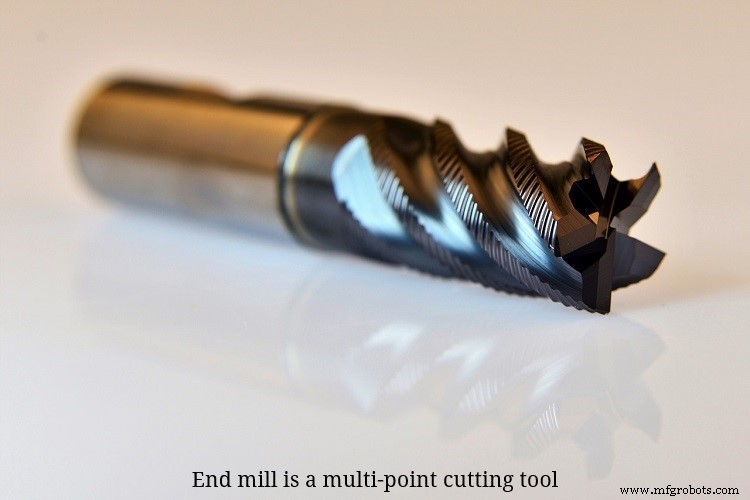
Un coupeur à pointe unique ne contient qu'une seule arête de coupe principale qui participe activement à l'action d'enlèvement de matière pendant l'usinage. Ainsi, une seule arête retire tout le volume de matière en un seul passage. À l'inverse, un coupeur multipoint comporte au moins deux arêtes de coupe, toutes participant également à l'enlèvement de matière en un seul passage. La charge de copeau par arête se réduit ainsi significativement. Le tournage, dressage, plane, alésage, surfaçage, etc. utilisent des coupeurs à pointe unique ; le fraisage, perçage, moletage, alésoir, etc. utilisent des coupeurs multipoints. Un coupeur multipoint peut comporter de deux (foret, fraise en bout) à des centaines d'arêtes (abrasifs de meule).
Tableau comparatif : outils à pointe unique vs outils multipoints
| Outil à pointe unique | Outil multipoint |
|---|---|
| Ne contient qu'une seule arête de coupe principale participant activement au cisaillement en un seul passage. | Peut contenir plus d'une arête (de deux à des centaines) participant au cisaillement en un seul passage. |
| Une seule arête reste en contact continu avec la pièce. | Toutes les arêtes peuvent ou non rester en contact continu avec la pièce. |
| Du fait du contact continu, l'élévation de température de l'outil est rapide ; précautions nécessaires pour éviter les dommages thermiques. | Les arêtes s'engagent et se désengagent simultanément, protégeant intrinsèquement l'outil de la surchauffe. |
| Toute la charge de copeau en un passage est supportée par une seule arête. | La charge de copeau totale en un passage est répartie entre toutes les arêtes. |
| Vitesse, avance et profondeur de passe plus faibles pour protéger l'outil. Donc taux d'enlèvement (MRR) et productivité faibles. | Vitesse, avance et profondeur de passe plus élevées possibles. Donc MRR et productivité plus élevés. |
| La rupture imprévue d'une arête impose l'arrêt immédiat du processus et le remplacement de l'outil. | La rupture d'une arête ne pose pas de problème majeur ; l'opération peut continuer, au moins pour ce passage. |
| Faciles à concevoir et fabriquer. | Comparativement plus difficiles à concevoir et fabriquer. |
Opérations utilisant un outil à pointe unique :
|
Opérations utilisant un outil multipoint :
|
Analyse détaillée des différences
Nombre d'arêtes de coupe
Comme leur nom l'indique, les outils à pointe unique ne comportent qu'une seule arête de coupe principale. Cette arête participe à l'action d'enlèvement de matière tout au long du passage. Au passage suivant, soit la même arête est réutilisée, soit elle est remplacée par une plus neuve et plus tranchante. Notons que ces outils peuvent comporter plus d'une arête à la fois sur l'outil ; cependant, une seule participera à l'usinage (ex: outil à plaquettes pour tournage qui comporte généralement 3 ou 4 arêtes sur le corps mais une seule participe à la coupe). À l'inverse, les outils multipoints comportent plus d'une arête et toutes (ou la plupart) participent activement à l'action de cisaillement en un seul passage.
Contact entre outil et pièce et ses conséquences
Lors de l'usinage avec un outil à pointe unique, une seule arête reste en contact continu avec la pièce. Cela provoque une forte élévation de la température de l'outil, entraînant des dommages thermiques : usure accélérée, déformation plastique, durée de vie dégradée. Des précautions (vitesse, avance, profondeur de passe réduites, lubrifiant, revêtement isolant) sont nécessaires. Avec un outil multipoint, soit toutes les arêtes (ex: perçage, alésoir) soit seulement quelques-unes (ex: broyage, taraudage) s'engagent sur la pièce. Habituellement, les outils à nombreuses arêtes enlèvent la matière par engagement et désengagement simultané des arêtes. Cela protège l'outil de la surchauffe en laissant le temps de dissiper la chaleur pendant le désengagement. Toutefois, la coupe intermittente peut augmenter les vibrations et les forces déséquilibrées.
Charge de copeau
Pendant l'usinage, l'outil comprime une fine couche de matériau et la cisaille progressivement. À chaque instant, le mouvement de l'outil est limité par une zone de matériau devant être enlevée. Cette zone de matériau de pièce juste devant l'outil à un instant donné est appelée charge de copeau. Mathématiquement, elle s'exprime par le produit de l'avance et de la profondeur de passe (s×t), en unité de temps ou par tour. Avec un outil à pointe unique, toute la charge de copeau est supportée par une seule arête ; avec un outil multipoint, elle est répartie entre toutes les arêtes, chacune subissant une charge significativement plus faible.
Possibilité de vitesses, avances et profondeurs de passe plus élevées
Avec un outil à pointe unique, des paramètres plus élevés soumettraient l'arête à une charge de copeau plus forte, risquant une rupture catastrophique prématurée. Avec un outil multipoint, des paramètres plus élevés peuvent être utilisés sans problème apparent. Comme le taux d'enlèvement de matière (MRR) est proportionnel à la vitesse de coupe, l'avance et la profondeur de passe (MRR = 1000·V·s·t), ces outils offrent un MRR plus élevé, améliorant la productivité.
Rupture d'arête de coupe
En usinage avec outil à pointe unique, une rupture imprévue de l'arête (hétérogénéité du matériau, vibrations, bourrage de copeau, dysfonctionnement machine) impose l'arrêt obligatoire du processus pour remplacer l'outil. Avec un outil multipoint, la rupture d'une arête ne pose pas de problème majeur et l'opération peut se poursuivre grâce aux autres arêtes intactes. Cela peut ne pas être possible dans tous les scénarios, surtout quand l'outil comporte peu d'arêtes.
Conception et fabrication
De par leur géométrie simple, les outils à pointe unique sont faciles à concevoir et à fabriquer comparés aux outils multipoints.
Cette comparaison scientifique entre outils à pointe unique et outils multipoints vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Machining and Machine Tools par A. B. Chattopadhyay (1re édition, Wiley).
- Manufacturing Engineering and Technology: SI Edition par S. Kalpakjian et S. R. Schmid (7e édition, Pearson Ed Asia).
Technologie industrielle
- Transmission par chaîne vs par engrenages : comparaison complète
- Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
- Outils à pointe unique vs outils multipoints : différences clés expliquées
- Surface de dépouille vs surface de flank : comprendre les différences des surfaces d'outil de coupe pour un usinage optimal
- Angles de dépouille et de dépouille (clearance) : comment ils façonnent la performance de l'outil de coupe
- Tournage vs fraisage : différences clés expliquées
- Outils de coupe vs meules : comprendre leurs différences clés
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Contreplaqué tendre vs dur : différences clés expliquées