



Tournage vs fraisage : différences clés expliquées
L'usinage ou découpe de métal est un procédé de fabrication soustractif principalement utilisé pour retirer le matériau indésirable de la pièce afin d'améliorer la précision dimensionnelle et la tolérance. Au fil du temps, de multiples procédés d'usinage ont évolué pour traiter efficacement une plus grande variété de matériaux de multiples façons. Ils se classent globalement en : procédés d'usinage conventionnel, procédés de finition abrasive et procédés d'usinage non traditionnel (UNT). Par définition, l'usinage conventionnel est un procédé où l'excès de matière est cisaillement d'un brut préformé sous forme de copeaux à l'aide d'un outil de coupe en coin pour obtenir la forme, la taille et la finition voulues. Tournage, filetage, dressage, centrage, perçage, alésage, alésoir, taraudage, plane, rainurage, planage, fraisage, brochage, brochage, etc. en sont des exemples.
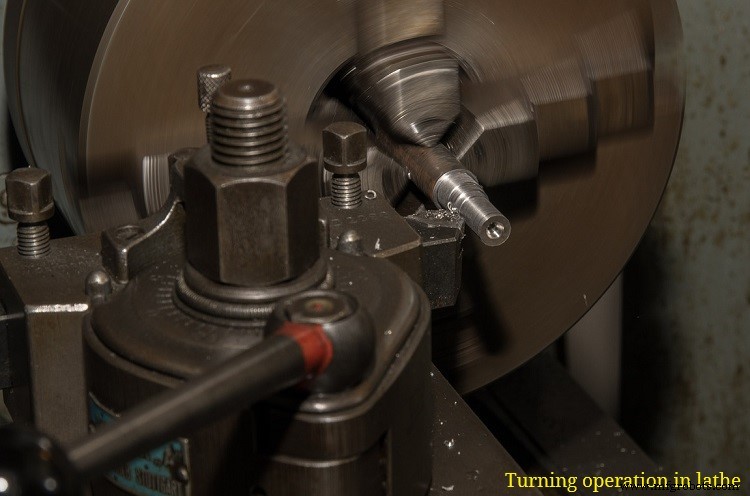
Le tournage et le fraisage sont tous deux des opérations d'usinage conventionnel ; cependant, chacun a des capacités différentes et convient à la fabrication de caractéristiques différentes par enlèvement de matière. Le tournage est largement utilisé pour générer des surfaces cylindriques ou coniques. Le brut initial (matière première pré-usinée) peut être de toute forme (selon le dispositif de serrage et la capacité de la machine). Il utilise un outil de tournage à pointe unique pour cisaillement une fine couche de matière sous forme de copeaux continus ou discontinus. Cette opération se fait sur une machine-outil bien connue et polyvalente : le tour. Selon les caractéristiques usinées, le tournage se subdivise en tournage droit, conique, intérieur, à étages, etc. Dans tous les cas, la surface générée est cylindrique ou conique.
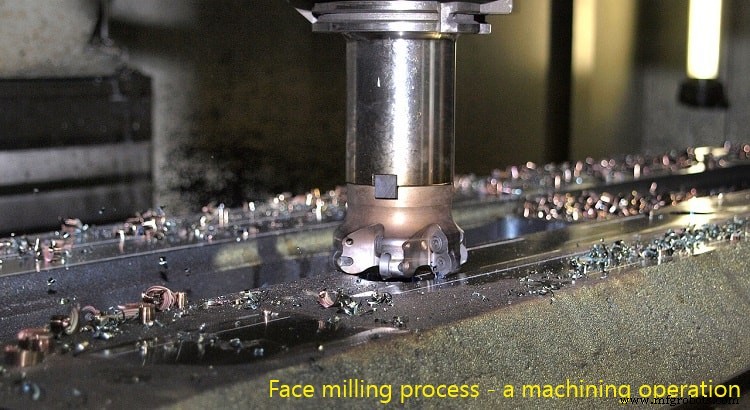
Bien que le fraisage soit aussi une opération d'usinage comme le tournage, sa technique, sa capacité et la forme de l'élément généré diffèrent. Alors que le tournage produit des surfaces cylindriques ou coniques, le fraisage sert à générer des surfaces planes ou sculptées. Il utilise un outil de coupe multipoint pouvant comporter 2 à 150 arêtes de coupe. Le fraisage est donc un procédé plus rapide offrant une productivité plus élevée. L'opération se fait sur une fraiseuse à broche horizontale ou verticale. Selon les caractéristiques et la technique, le fraisage se subdivise en fraisage de face, de côté, de bout, etc.
Tableau comparatif : tournage vs fraisage
| Tournage | Fraisage |
|---|---|
| Produit des surfaces cylindriques ou coniques. | Produit des surfaces planes ou sculptées. |
| Réalisé sur tour. | Réalisé sur fraiseuse. |
| Utilise un outil à pointe unique (une seule arête principale). | Utilise un outil multipoint (plusieurs arêtes). |
| Mouvement de coupe par rotation de la pièce. | Mouvement de coupe par rotation de l'outil. |
| Mouvement d'avance par déplacement de l'outil vers la pièce. | Mouvement d'avance par déplacement de la pièce vers l'outil. |
| Généralement opération de coupe continue. | Généralement opération de coupe intermittente. |
| Produit des copeaux continus sauf conditions défavorables. | Produit intrinsèquement des copeaux discontinus. |
| Taux d'enlèvement (MRR) faible du fait de l'outil à pointe unique. | MRR élevé, productivité accrue. |
Analyse détaillée des différences
Surface et caractéristique générées
Le tournage génère principalement des surfaces cylindriques ou coniques, quelle que soit la forme de la matière première. Tout élément produit par ce procédé doit être symétrique par rotation. Il s'emploie typiquement pour fabriquer des pièces axisymétriques : arbres cylindriques ou coniques, arbres à étages, objets coniques, alésage (ne peut pas créer un trou), rainures cylindriques, etc. Le fraisage, lui, génère des surfaces planes de toute orientation et des surfaces de contour. Rainures, canaux, clavettes, poches, parois, ailettes, âmes, etc. sont des caractéristiques courantes du fraisage.
Machines-outils employées
En usinage, la machine-outil est une catégorie spécifique qui imprime tous les mouvements nécessaires à la pièce et/ou à l'outil et offre les dispositifs de montage. Différentes opérations se font sur différentes machines ; certaines machines peuvent effectuer plusieurs opérations similaires. Le tournage se fait sur un tour, machine polyvalente principalement à axe horizontal (broche horizontale) ; les tours à axe vertical existent aussi, surtout de table. Le fraisage se fait sur fraiseuse, à axe vertical ou horizontal (les deux sont courants).
Outil à pointe unique et outil multipoint
Un outil de coupe peut comporter une ou plusieurs arêtes actives participant à l'enlèvement de matière. Selon le nombre d'arêtes, on classe les outils en pointe unique ou multipoints. Le tournage utilise un outil à pointe unique (SPTT - Single Point Turning Tool), avec une seule arête principale active. Le fraisage utilise un outil multipoint pouvant comporter 2 à 150 arêtes, parfois plus. Plusieurs arêtes participent simultanément au cisaillement.
Mouvements de coupe et d'avance
Deux mouvements relatifs entre pièce et outil causent simultanément le cisaillement d'une couche. Ce sont les mouvements primaires absorbant la majeure partie de la puissance ; d'autres mouvements secondaires peuvent exister selon l'élément à produire. La machine-outil doit imprimer ces mouvements dans la direction voulue à un taux prédéterminé. Au tournage, la rotation de la pièce à vitesse fixe fournit le mouvement de coupe, tandis que le déplacement du chariot (portant l'outil) fournit l'avance. Au fraisage, c'est l'inverse : la rotation de l'outil à régime fixe fournit la coupe, le déplacement de la table (portant la pièce) fournit l'avance.
Coupe continue/discontinue et copeaux correspondants
Au tournage, l'outil reste en contact continu avec la pièce, produisant des copeaux continus. Bien que le type de copeau dépende de nombreux facteurs, le tournage peut produire des copeaux continus sous conditions favorables. Le fraisage produit intrinsèquement des copeaux discontinus car aucune arête ne reste en contact permanent ; les arêtes s'engagent et se désengagent répétitivement.
Charge de copeau et productivité
La zone de matériau devant l'outil à un instant donné est la charge de copeau, proportionnelle au MRR. Au fraisage, grâce à la participation de plusieurs arêtes par tour, une charge de copeau plus élevée peut être utilisée car elle se répartit équitablement entre toutes les arêtes. Ainsi, des paramètres de coupe plus élevés, surtout avance et profondeur de passe, peuvent être employés en un seul passage, enlevant un volume plus grand en un temps donné. Au tournage, les paramètres ne peuvent être augmentés au-delà d'un certain niveau sous peine de rupture d'outil. Le fraisage est donc bien plus productif que le tournage quand l'enlèvement de volume important est la préoccupation principale.
Cette comparaison scientifique entre tournage et fraisage vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Machining and Machine Tools par A. B. Chattopadhyay (1re édition, Wiley).
- Manufacturing Engineering and Technology: SI Edition par S. Kalpakjian et S. R. Schmid (7e édition, Pearson Ed Asia).
Technologie industrielle
- Automatisation des processus robotiques vs automatisation des tests : Différences clés et impact business
- Transmission par chaîne vs par engrenages : comparaison complète
- Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
- Usinage vs rectification : différences clés expliquées
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Fraisage CNC vs Tournage CNC : différences clés et implications pour la conception
- Tournage CNC vs Fraisage CNC : différences clés expliquées
- Usinage Conventionnel vs Non-Conventionnel : Différences Clés Expliquées
- Usinage traditionnel vs non-traditionnel : principales différences expliquées