



Angles de dépouille positifs vs négatifs : comment la géométrie affecte l'efficacité de coupe
L'usinage est un procédé de fabrication soustractif par lequel l'excès de matière est retiré d'un brut préformé sous forme de copeaux pour améliorer la précision dimensionnelle et la tolérance. Un outil de coupe en coin (ou coupeur) est employé pour le cisaillement progressif couche par couche. La géométrie, l'orientation et le matériau sont trois facteurs primordiaux influençant la capacité d'usinage et la qualité du produit. La géométrie de l'outil embrasse les caractéristiques cruciales des arêtes de coupe et surfaces pertinentes : angles de dépouille dans différentes directions, angles de dépouille (clearance), rayon d'arête, orientation des arêtes, rayon de nez, etc. Différents systèmes de désignation d'outils affichent ces caractéristiques de manière standardisée.
L'angle de dépouille d'un coupeur indique l'inclinaison de la surface de dépouille. Comme celle-ci est la surface d'écoulement des copeaux, l'angle de dépouille indique aussi la direction d'écoulement (en coupe orthogonale). C'est un paramètre crucial influençant directement ou indirectement la déformation de cisaillement, la direction d'écoulement du copeau, la force de coupe, la consommation de puissance, l'usinabilité, etc. Par définition, l'angle de dépouille est l'angle entre la surface de dépouille du coupeur et le plan de référence, mesuré sur un autre plan. Selon le plan de mesure, il peut porter différents noms : angle de dépouille orthogonal (plan orthogonal), angle de dépouille latéral (plan longitudinal machine), angle de dépouille arrière (plan transversal machine), angle de dépouille maximal (plan perpendiculaire à la ligne maîtresse pour la dépouille), etc.
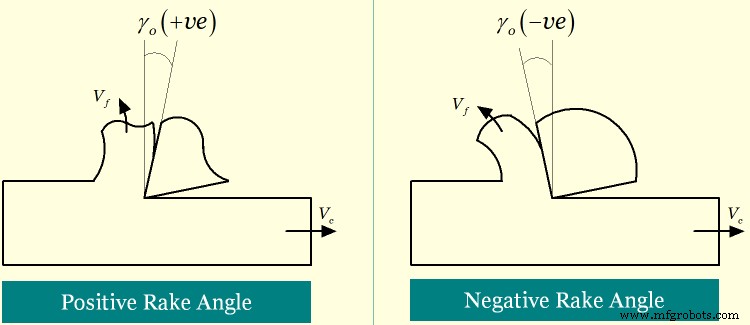
Quel que soit le plan ou la direction de mesure, l'angle de dépouille peut être positif, négatif ou même nul. Ce concept découle de l'orientation relative de la surface de dépouille par rapport au plan de référence fixe : dans un sens c'est positif, dans l'autre négatif, et quand elles se confondent c'est nul. Un angle de dépouille positif se produit quand la somme de l'angle de coin et de l'angle de flank est inférieure à 90° sur un plan donné. Il offre une arête de coupe tranchante et cisaille efficacement la matière avec moins de force. Si la somme devient égale à 90°, l'angle de dépouille devient nul. Si la somme dépasse 90°, l'angle de dépouille devient négatif. L'angle de dépouille négatif offre une pointe d'outil plus robuste et une durée de vie accrue.
Tableau comparatif : angle de dépouille positif vs négatif
| Angle de dépouille positif | Angle de dépouille négatif |
|---|---|
| Positif quand la somme de l'angle de coin et de l'angle de flank est < 90°. | Négatif quand la somme de l'angle de coin et de l'angle de flank est > 90°. |
| Offre un coin mince. | Rend le coin plus épais. |
| Déformation de cisaillement du copeau moindre grâce au coin mince. | Coin plus épais résultant en forte déformation de cisaillement. |
| Tend à réduire l'épaisseur du copeau ; CRC reste bas. | Tend à augmenter l'épaisseur du copeau ; CRC devient élevé. |
| Force de coupe et consommation de puissance comparativement moindres. | Nécessite force de coupe et puissance plus élevées dans mêmes conditions. |
| Faible CRC, force et puissance faibles indiquent bonne usinabilité. | Usinabilité médiocre avec angle de dépouille négatif. |
| Pointe d'outil moins robuste, sujette à rupture catastrophique. | Pointe d'outil plus robuste, moins de risque de rupture soudaine. |
| Charge de copeau élevée inapplicable car l'outil ne la supporte pas. | Charge de copeau élevée applicable en toute sécurité. |
| Adapté aux matériaux tendres et ductiles (cuivre, aluminium). | Bon pour matériaux durs et fragiles (titane, acier inoxydable). |
Analyse détaillée des différences
Concepts d'angle de flank, angle de coin et angle de dépouille
La vue en section du coin d'un outil de coupe montre ces trois angles ; aucun n'a de valeur fixe. Différents outils peuvent avoir différentes valeurs, jouant un rôle clé sur la performance. Le plan de référence est supposé perpendiculaire au vecteur de vitesse de coupe. L'angle entre le vecteur de vitesse et la surface de flank est l'angle de flank ou angle de dépouille (clearance). Le coin est produit par l'intersection de la surface de dépouille et de la surface de flank le long de l'arête de coupe ; l'angle correspondant est l'angle de coin. L'angle entre la surface de dépouille et le plan de référence est l'angle de dépouille. Par rapport au plan de référence, quand la surface de dépouille est orientée vers le vecteur de vitesse, l'angle est positif ; orientée en sens inverse, il est négatif ; quand elle fusionne avec le plan de référence, il est nul.
Épaisseur du coin et angle de dépouille
Puisque la somme algébrique de l'angle de dépouille, de l'angle de flank et de l'angle de coin doit être nulle, pour un angle de flank constant, l'angle de coin sera plus petit avec un angle de dépouille positif qu'avec un négatif. Ainsi, l'angle de dépouille négatif offre un coin plus épais, capable de supporter des forces de coupe plus élevées.
Déformation de cisaillement et épaisseur du copeau
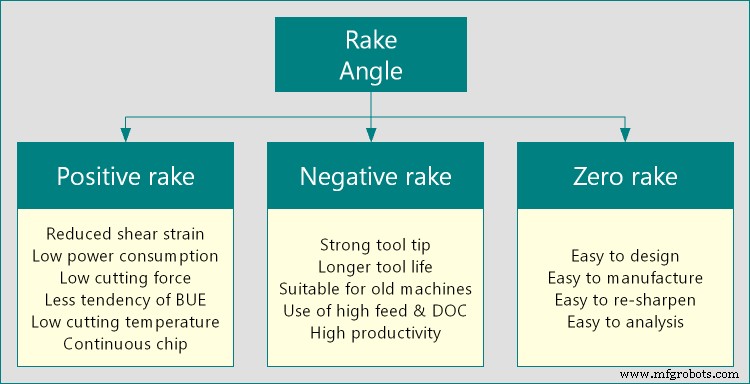
Pendant l'usinage, le coupeur comprime une fine couche de matériau et la cisaille progressivement. Le copeau non coupé se déforme plastiquement pour produire le copeau qui s'écoule sur la surface de dépouille avant de quitter la zone d'usinage. La déformation de cisaillement augmente l'épaisseur du copeau par rapport à sa valeur non coupée. Cet accroissement est mesuré par le coefficient de réduction de copeau (CRC), défini comme le rapport entre l'épaisseur du copeau et l'épaisseur du copeau non coupé. Le CRC est toujours supérieur à 1 ; une valeur plus faible est toujours souhaitable. Un outil à angle de dépouille négatif déforme le copeau fortement, résultant en une épaisseur et un CRC plus élevés. Un outil à angle de dépouille positif permet un écoulement fluide du copeau, résultant en une déformation et un CRC comparativement plus faibles. Toutefois, le CRC ne peut jamais être inférieur à 1, sauf en micro ou nano-usinage.
Force de coupe et consommation de puissance
Moins la puissance de coupe consommée pour usiner un matériau donné est faible, meilleure est la performance. Bien que force et puissance dépendent de nombreux facteurs, l'angle de dépouille a une influence notable. Du fait de la déformation de cisaillement et du CRC plus faibles avec un angle de dépouille positif, la force requise pour enlever une surface donnée est bien moindre qu'avec un outil à angle de dépouille négatif, toutes conditions égales par ailleurs.
Aspect usinabilité
L'usinabilité indique la facilité avec laquelle un matériau peut être usiné avec un outil donné sous conditions spécifiées. Elle ne se mesure pas quantitativement de façon fiable ; on la juge qualitativement selon d'autres paramètres : déformation de cisaillement, CRC, force et puissance de coupe, température de coupe, forme et couleur des copeaux, tendance à la formation de BUE, état de surface usinée, etc. Globalement, un angle de dépouille positif tend à offrir une meilleure usinabilité.
Robustesse de l'arête de coupe et charge de copeau
L'angle de dépouille négatif l'emporte ici avec son coin plus épais. L'épaisseur accrue améliore la robustesse de l'arête, lui permettant de supporter des charges plus élevées sans rupture. Le coin plus mince associé à l'angle de dépouille positif peut se rompre si la charge de copeau dépasse une certaine limite ; conséquence : volume de matière enlevé par passage plus faible (MRR et productivité moindres). Risque aussi de rupture catastrophique sous vibrations ou chocs, fréquents lors de l'usinage de pièces non symétriques en rotation ou de matériaux hétérogènes.
Matériaux de pièce adaptés
Comme l'angle de dépouille négatif supporte des forces de coupe et chocs plus élevés, il s'applique avantageusement aux matériaux durs et fragiles : acier à outils, acier inoxydable, titane, etc. Quand la composition est non homogène ou risque de chocs, l'angle négatif est préférable. L'angle positif convient bien aux matériaux tendres et ductiles : cuivre, aluminium, etc.
Cette comparaison scientifique entre angle de dépouille positif et négatif vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Machining and Machine Tools par A. B. Chattopadhyay (1re édition, Wiley).
- Difference Between Positive Rake and Negative Rake par difference.minaprem.com.
- Source de l'image : minaprem.com.
Technologie industrielle
- Structures vs Unions en C : Guide pratique
- C vs C++ : Différences clés et quand choisir chacun
- C vs Java : Comparatif complet des fonctionnalités, de l'histoire et des applications
- Python vs JavaScript : Différences Clés, Fonctionnalités et Quand Choisir Chaque Langage
- Python vs Ruby : Comparatif Complet des Fonctionnalités, Avantages et Cas d'Usage
- Transmission par chaîne vs par engrenages : comparaison complète
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Pompes Dynamiques vs Pompes à Déplacement Positif : Différences Clés Expliquées
- Contreplaqué tendre vs dur : différences clés expliquées