



Usinage vs rectification : différences clés expliquées
Fabriquer des produits de forme complexe avec une bonne finition par fonderie n'est pas toujours faisable et économique. Diverses opérations secondaires peuvent être effectuées sur les pièces moulées pour produire l'objet final : assemblage (soudage), enlèvement de matière ou usinage, traitement thermique, coloration et revêtement, etc. Les procédés d'enlèvement de matière retirent la matière de la surface de la pièce pour obtenir la dimension et la tolérance voulues. De nombreux tels procédés existent pour traiter une variété de matériaux de diverses façons et finir leurs surfaces à différents niveaux. Parmi eux, les procédés d'usinage conventionnel sont anciens et fiables ; toutefois, les procédés de découpe abrasive et d'usinage non traditionnel (UNT) offrent aussi des possibilités similaires.
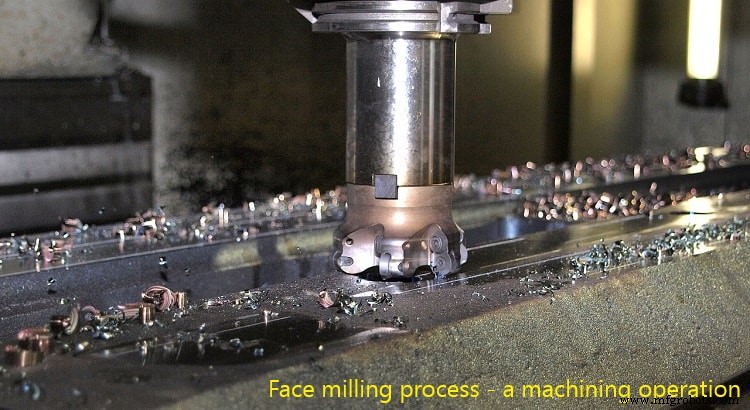
Par définition, l'usinage ou découpe de métal est un procédé de fabrication secondaire où la matière est retirée couche par couche sous forme de copeaux d'un brut préformé pour obtenir la forme, la taille et la finition voulues. Pour cela, divers procédés existent : tournage, filetage, conicité, chanfreinage,estampage, taraudage, décolletage, filletage, dressage, rainurage, tronçonnage, moletage, perçage, fraisage, plane, planage, rainurage, alésage, brochage, taraudage, etc. Ces procédés offrent un taux d'enlèvement (MRR) élevé et sont adaptés, productifs et économiques pour l'enlèvement en volume. Un outil de coupe dur et tranchant est obligatoirement employé pour l'enlèvement par cisaillement. Cet outil doit avoir une spécification définie et un matériau compatible pour un usinage ininterrompu et efficace. La plupart usinent une grande variété de matériaux ; certains matériaux n'offrent pas d'usinabilité acceptable, d'autres procédés (abrasif, UNT) sont alors recommandés.
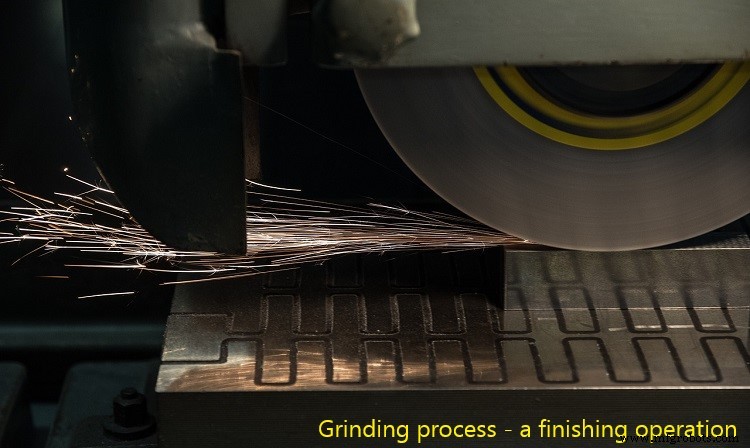
La rectification, type de découpe abrasive, comble diverses limites de l'usinage conventionnel. On utilise une meule au lieu d'un outil de coupe. La meule est faite de petites particules abrasives plus dures (alumine, silice, diamant, etc.) liées dans un liant approprié. Ces abrasifs ont une forme arbitraire et n'ont pas de géométrie définie ; bien que la meule ait une configuration spécifique. La matière est enlevée sous forme de copeaux, mais ceux-ci sont de taille microscopique. Ce procédé ne convient pas à l'enlèvement en volume ; il est préféré pour la finition de surface au niveau micron (0,5–2,0 µm). Il rectifie aussi efficacement les matériaux durs et tenaces.
Tableau comparatif : usinage vs rectification
| Usinage | Rectification |
|---|---|
| Procédé principalement d'enlèvement en volume (MRR élevé). Peut aussi semi-finir les surfaces. | Procédé principalement de finition de surface. MRR faible. |
| Précision dimensionnelle et tolérance pas très bonnes. Tolérance < 2 µm très difficile. | Meilleure précision et tolérance serrée. Tolérance 0,5 µm facilement réalisable. |
| Utilise un outil de coupe (coupeur) généralement métallique ; céramique, diamant, cBN aussi disponibles. | Utilise une meule faite de minuscules abrasifs tranchants (alumine, silice, etc.) liés dans un liant (résine, métal, etc.). |
| Chaque coupeur a une géométrie spécifique : angles, orientations, rayons de nez et d'arêtes bien définis. | La meule a des spécifications, mais les particules abrasives ont des caractéristiques aléatoires. Angles, orientations, rayons non définis. |
| Angle de dépouille du coupeur peut être négatif ou positif. Généralement +15° à –15°. | Les abrasifs ont des angles de dépouille abrupts variant de +60° à –60°, voire au-delà. |
| Angle de dépouille (clearance) ne peut être nul ou négatif. Généralement +3° à +15°. | Angles de dépouille (clearance) abrupts aussi. Peuvent être nuls ou négatifs. |
| Chaque arête participe équitablement à l'action de coupe. | Seuls quelques abrasifs (moins de 1 %) en périphérie participent à la coupe. |
| Principalement cisaillement pendant le procédé. | Frottement, rayure, labourage et aussi cisaillement. |
| Consommation d'énergie spécifique (puissance par MRR) comparativement faible. | Énergie spécifique très élevée du fait des pertes par frottement, labourage, rayure. |
| Parmi la chaleur générée, infime partie va dans la pièce (70–80 % évacuée par copeaux). | Quantité substantielle de chaleur va dans la pièce, causant dommages thermiques sévères. |
| Matériaux trempés, intrinsèquement fragiles et tenaces ne s'usinent pas aisément. | Dureté, ductilité et ténacité ne posent généralement pas de problème en rectification. |
Analyse détaillée des différences
Enlèvement en volume vs finition
Le taux d'enlèvement (MRR) est le taux de volume de matière retiré pendant un procédé de coupe. La plupart des procédés d'usinage conventionnel (sauf moletage) servent à enlever de grandes quantités pour donner forme et taille de base. MRR élevé, donc plus productif. Peut aussi semi-finir à 1–50 µm selon l'opération et les paramètres. La rectification, elle, sert principalement à finir la surface à un bien meilleur niveau. Rugosité de 0,5–2 µm facilement réalisable. Elle offre haute précision et tolérance serrée.
Outil de coupe – matériau et géométrie
Tout procédé d'usinage conventionnel utilise obligatoirement un outil de coupe (coupeur) à géométrie et matériau spécifiques. Il comporte une ou plusieurs arêtes tranchantes pour cisaillement efficace. Le matériau est crucial pour la performance. La dureté du coupeur doit être significativement supérieure à celle de la pièce. De l'acier rapide (HSS), carbure, céramique, aux nitrures de bore cubique (cBN) et diamant. La rectification utilise la meule ; les abrasifs enlèvent la matière. Contrairement au coupeur, les abrasifs n'ont pas de géométrie définie (angles, rayons d'arête, de nez, longueur d'arête varient arbitrairement) ; le matériau abrasif peut être fixe (alumine, silice, diamant).
Angles de dépouille et de dépouille (clearance)
L'angle de dépouille indique l'inclinaison de la surface de dépouille par rapport au plan de référence. Il influence la déformation de cisaillement, la direction d'écoulement, l'épaisseur du copeau, la force de coupe, la déformation de cisaillement, la consommation de puissance. Les coupeurs d'usinage conventionnel peuvent avoir un angle positif, négatif ou nul, généralement +15° à –15°. Les abrasifs de la meule ont des angles de dépouille abrupts variant de +60° à –60°, parfois au-delà. Un tel angle élevé est généralement indésirable car il déséquilibre la coupe et augmente soit la consommation de puissance (très positif) soit la rupture d'outil (très négatif). Contrairement à l'angle de dépouille, l'angle de dépouille (clearance) ne peut être négatif ou nul — il doit être positif. La qualité et la tolérance de la surface finie en dépendent. Pour les coupeurs, il est généralement +3° à +15° ; pour les abrasifs, il est arbitraire (peut être nul ou jusqu'à +90°).
Cisaillement et participation des arêtes
Un coupeur peut comporter une ou plusieurs arêtes : outil à pointe unique ou multipoint. Quel que soit le nombre, chaque arête participe équitablement à l'enlèvement. En usinage, la matière est enlevée par cisaillement d'une fine couche sous force compressive de l'outil. En rectification, seuls quelques abrasifs exposés (parfois moins de 1 %) participent à l'enlèvement. Les autres ne touchent pas la surface (avance très faible, même < 10 µm) ou causent rayure, labourage, frottement au lieu de cisaillement. Seule le cisaillement enlève la matière ; les autres augmentent indésirablement la force normale.
Consommation d'énergie spécifique
L'énergie de coupe pour enlever un volume unitaire est l'énergie spécifique (J/mm³). Mathématiquement, puissance divisée par MRR. L'usinage conventionnel offre un MRR élevé, donc énergie spécifique faible. En rectification, MRR faible et la plupart de l'énergie est gaspillée par rayure, labourage, frottement au lieu de cisaillement. L'énergie spécifique augmente fortement ; elle peut être 5 à 20 fois plus élevée.
Dommages de surface par génération de chaleur
En usinage conventionnel, la majorité de la chaleur est générée en zone de déformation secondaire où le frottement intense entre copeau et surface de dépouille a lieu. La zone de cisaillement primaire contribue aussi. Cependant, 70–80 % de la chaleur est évacuée par les copeaux en mouvement continu ; seule une infime partie va dans l'outil ou la pièce. Les dommages thermiques sont généralement insignifiants, surtout avec fluide de coupe approprié. En rectification, la chaleur provient du frottement, rayure, labourage. Elle s'accumule dans la pièce car les abrasifs sont isolants thermiques et le volume de micro-copeau est très petit. L'accumulation extrême peut causer divers dommages thermiques : brûlure de surface, modification des propriétés mécaniques, inexactitude dimensionnelle par dilatation thermique, etc.
Usinage de matériaux durs et tenaces
Ces matériaux posent de gros défis en usinage conventionnel : usure d'outil élevée, copeaux fragmentés, usinabilité médiocre. La rectification s'applique avantageusement indépendamment de la ténacité et dureté du matériau.
Cette comparaison scientifique entre usinage conventionnel et rectification vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Machining and Machine Tools par A. B. Chattopadhyay (1re édition, Wiley).
- Manufacturing Engineering and Technology: SI Edition par S. Kalpakjian et S. R. Schmid (7e édition, Pearson Ed Asia).
- Difference Between Machining and Grinding par difference.minaprem.com.
Technologie industrielle
- Structures vs Unions en C : Guide pratique
- C vs C++ : Différences clés et quand choisir chacun
- C vs Java : Comparatif complet des fonctionnalités, de l'histoire et des applications
- Python vs JavaScript : Différences Clés, Fonctionnalités et Quand Choisir Chaque Langage
- Transmission par chaîne vs par engrenages : comparaison complète
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Usinage Conventionnel vs Non-Conventionnel : Différences Clés Expliquées
- Usinage traditionnel vs non-traditionnel : principales différences expliquées
- Contreplaqué tendre vs dur : différences clés expliquées