



Maîtriser la surveillance d'usure des chaînes : construire un programme fiable pour chaînes industrielles
La surveillance de l'usure des chaînes fait partie des programmes de fiabilité des équipements depuis le premier maillon forgé. Elle est si intégrée au programme de fiabilité d'une organisation qu'elle est devenue un adage industriel : « Une chaîne n'est aussi solide que son maillon le plus faible. »
Les chaînes sont présentes dans presque tous les processus industriels. On les trouve dans les systèmes de transport de manutention d'une usine, comme composants clés du fonctionnement de palans et de grues, ou comme élément de connexion contrôlant un dispositif d'arrêt de sécurité.
Quelle que soit sa fonction, la défaillance de tout composant constituant une chaîne est coûteuse pour le propriétaire, sinon désastreuse. Même si nous sommes tous d'accord pour dire qu'une rupture de chaîne est indésirable, la surveillance de l'usure des chaînes dans l'industrie moderne est restée variée dans son approche et sa fréquence.
Typiquement, les inspections de fiabilité des chaînes sont appliquées via une procédure d'échantillonnage d'inspection périodique ou un calendrier de remplacement. Les inspections visuelles sont couramment utilisées pour identifier l'usure, ce qui est chronophage et dépend énormément de l'expérience, de l'attitude et des connaissances de l'inspecteur.
La technologie existe pour rendre cette approche coûteuse plus la seule option disponible pour les départements de maintenance d'aujourd'hui. L'application de systèmes optiques photoélectriques infrarouges permet des inspections plus précises, moins chères et générant des informations de tendance pour réduire les opportunités de défaillance.
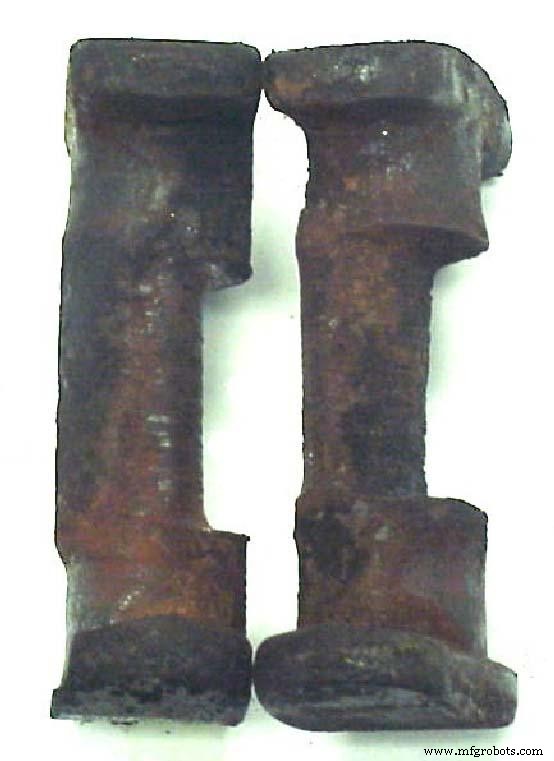
Exemples de goupilles de chaîne usées identifiées grâce à un système de surveillance d'usure de chaîne photoélectrique infrarouge.
Explication du procédé photoélectrique
La technologie photoélectrique infrarouge est utilisée dans de nombreux aspects de notre vie quotidienne sans que la plupart d'entre nous en soient conscients. Les détecteurs photoélectriques incluent les composants capteurs des systèmes de sécurité les plus avancés, les commandes de sécurité sur les systèmes de fermeture de portes pour ascenseurs et transports en commun, et même les moniteurs de niveau de remplissage de bouteilles dans les lignes d'embouteillage à haute cadence.
Les applications de cette technologie sont certainement vastes et variées. Le principe de base repose sur une source de lumière infrarouge (émetteur) qui génère un faisceau IR pulsé vers une série de capteurs infrarouges (récepteurs), qui surveillent à leur tour ce faisceau. La combinaison de l'émetteur et d'un récepteur est appelée détecteur photoélectrique.
L'émetteur et le récepteur sont installés de part et d'autre de la zone à surveiller, et un signal est généré lorsque le récepteur détecte une obstruction du faisceau infrarouge pulsé. Un phare de voiture et une cellule photoélectrique pourraient être utilisés dans un projet scientifique pour créer un détecteur photoélectrique très rudimentaire.
L'ajout de lumière infrarouge à ce procédé est dû à sa sensibilité de récepteur accrue et à sa pénétration. La lumière infrarouge est une forme de rayonnement électromagnétique similaire aux signaux radio, à la lumière visible et aux rayons X. Bien que l'énergie infrarouge soit similaire à la lumière visible et partage nombre de ses caractéristiques, elle est invisible à l'œil humain en raison de sa différence de longueurs d'onde. L'énergie infrarouge a des longueurs d'onde de 0,75 micron à 1 millimètre.
Les couvercles des détecteurs photoélectriques sont faits de matériaux spéciaux conçus pour bloquer la lumière visible tout en permettant une pénétration maximale de l'énergie IR. C'est ce qui permet l'utilisation de détecteurs photoélectriques infrarouges sur un sol d'usine bien éclairé ou même en plein soleil.
Perspective historique
Si la plupart des entreprises documentaient leurs programmes de surveillance de chaînes, vous ne seriez pas surpris de trouver des déclarations telles que : « Remplacer la chaîne quand le convoyeur dysfonctionne en production », ou « Le dernier remplacement de chaîne remonte à environ cinq ans, c'est dû. » Même ce qui est considéré comme un programme proactif de surveillance d'usure de chaîne a historiquement utilisé la méthode consistant à choisir un échantillon arbitraire d'une section nominale de 3 mètres de chaîne et à la mesurer physiquement pour détecter l'allongement, ce qui indiquerait l'usure. Évidemment, il y a un degré de risque significatif à utiliser cette approche.
Les plans d'échantillonnage dépendent de l'échantillon fournissant des informations cohérentes avec l'état du système entier. Limiter l'inspection à une section de 3 mètres de chaîne dans un système de 300 mètres crée une situation où la probabilité d'échantillonner réellement la zone d'usure la plus sévère offre des « chances » de détection que même un joueur de Las Vegas trouverait inacceptables.
Un autre souci est la précision des mesures lorsque l'instrument est un mètre ruban de quincaillerie standard. L'alternative historique — l'inspection visuelle de la chaîne — peut certainement identifier l'usure, mais une fois de plus, le planning de production peut-il tolérer l'arrêt extrême d'une approche aussi laborieuse, qui nécessite une chaîne à l'arrêt pour une inspection adéquate ? De nombreux types de chaînes sont lubrifiés ou peints, et ces mêmes revêtements qui protègent la chaîne de l'usure et de la corrosion masquent les indicateurs d'usure typiques lors des inspections visuelles.
La dernière approche souvent utilisée est celle du remplacement périodique basé sur l'âge de la chaîne. Ce système d'assurance de la fiabilité de la chaîne peut aider à réduire les arrêts de production, mais le coût du remplacement d'une chaîne fiable simplement parce qu'elle est due ne peut jamais être récupéré.
Surveillance d'usure de chaîne par photoélectrique infrarouge
Les instruments photoélectriques infrarouges spécialement conçus pour la surveillance d'usure de chaîne utilisent généralement une technologie de référence pour mesurer avec précision la distance entre les bords d'attaque de chaque maillon central de la chaîne. Avec des mesures maillon à maillon précises, ces moniteurs peuvent facilement identifier les maillons ou goupilles individuels montrant des signes d'usure anormale.
L'unité illustrée ci-dessous est un appareil portable alimenté par batterie capable de surveiller toutes les combinaisons de chaînes de 3, 4 et 6 pouces. Des unités alternatives sont disponibles pour les chaînes à pas simple. Ces moniteurs permettent une surveillance en mouvement de la chaîne pour effectuer l'inspection sans perturber la production.
Si des unités installées de façon permanente sont utilisées, une surveillance continue de la chaîne peut être accomplie instantanément, identifiant tout maillon de chaîne dépassant les limites programmées. Les unités de surveillance de statut et les unités installées de façon permanente identifient tout maillon hors des longueurs préétablies par l'allumage de voyants d'alarme identifiant la zone de problème spécifique. La plupart des unités offrent à l'opérateur des options sur la façon dont les données peuvent être traitées, y compris des voies alternatives pour la surveillance, la révision des données et l'identification des zones de problème.
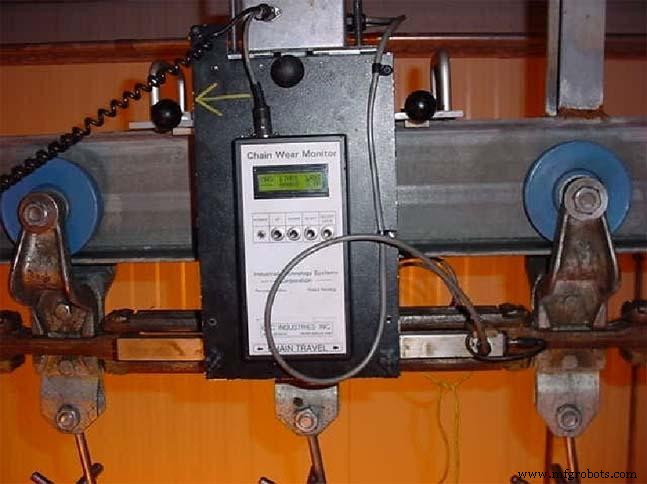
Un système portable de surveillance d'usure de chaîne photoélectrique infrarouge monté sur un convoyeur.
Les systèmes automatisés d'identification et de marquage des anomalies identifient chaque maillon au-dessus du seuil d'usure, et s'ils sont combinés avec un logiciel d'analyse de tendance surveillant, soit par balayage périodique, soit continu, permettront un remplacement planifié de la chaîne uniquement lorsqu'il est vraiment nécessaire. Le logiciel de tendance nécessite un point de départ/arrêt défini pour permettre des comparaisons précises. Cela est généralement accompli par un maillon unique installé dans le système.
Une option pour l'identification du maillon de départ/arrêt peut être accomplie en montant de façon permanente un ensemble aimanté dans la chaîne elle-même, qui signalera automatiquement à l'unité de démarrer et d'arrêter les sessions d'enregistrement de données chaque fois que l'aimant passe les capteurs de l'unité. Cette option fournit une présentation de données facilement compréhensible.
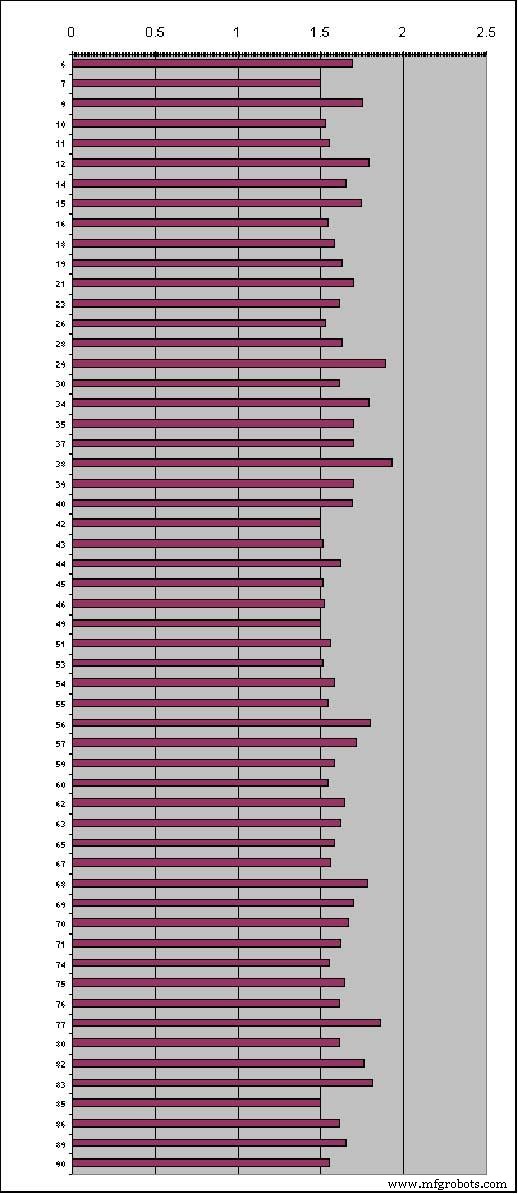
Exemple de logiciel de rapport montrant un graphique à barres des mesures de jeux de maillons.
Plusieurs fonctionnalités uniques peuvent être obtenues à partir de logiciels spécialement conçus, permettant des outils d'analyse précieux tels que des critères d'acceptation de longueur d'enjambement ajustables, des plages de mesure d'enregistrement de données (maillon individuel, jeux de maillons individuels ou sections de 3 mètres), superposition de tendances et options de graphiques.
Précision
Dans une chaîne en usage normal, la majorité de l'usure se produit aux points de frottement. Les points de frottement sont les zones où la goupille s'engage dans le maillon central. L'usure se produit sur la goupille centrale elle-même, à l'intérieur du maillon central ou, dans la plupart des cas, une combinaison des deux. Les fabricants fournissent des tableaux de croissance de remplacement qui donnent une valeur pour déterminer la longueur maximale de « croissance de chaîne » recommandée comme ligne directrice pour le remplacement. Cela est généralement basé sur des données d'inspection recueillies selon la technique de mesure nominale de 3 mètres couramment effectuée. Un exemple serait qu'une section de 3 mètres de chaîne neuve mesurant 3048 mm devrait être remplacée lorsqu'elle atteint 3149 à 3162 mm de longueur.
Une préoccupation à reconnaître est que l'usure peut ou ne peut pas être uniformément répartie sur cette section mesurée. L'usure sur un maillon peut être bien plus sévère que sur un maillon adjacent. Ce type de condition présente la possibilité qu'une chaîne au bord de la rupture mesure bien dans les tolérances acceptables.
L'utilisation de la technologie de mesure maillon par maillon élimine ce type d'erreur, augmentant la fiabilité de l'inspection et réduisant le risque de défaillance catastrophique de la chaîne. Un système de balayage photoélectrique infrarouge offre une précision dans les 0,5 mm. C'est encore plus significatif lorsque l'utilisateur se souvient que cela est mesuré sur une chaîne en mouvement.
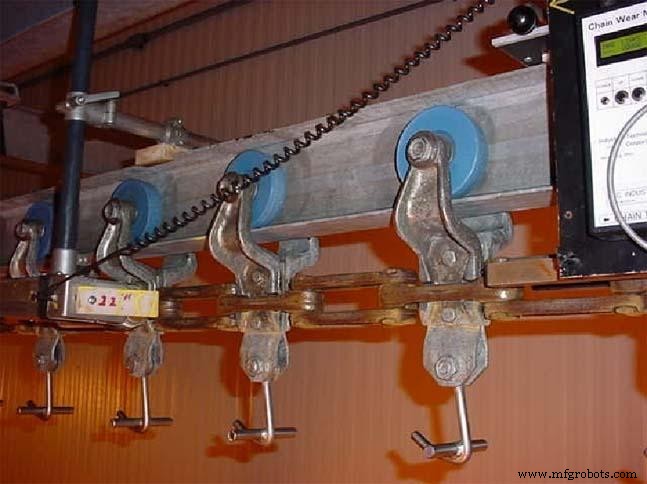
Ce système est équipé d'un système de marquage par pulvérisation de peinture automatique conçu pour marquer les maillons individuels qui ne sont pas dans les limites de tolérance acceptables.
Personnel d'exploitation
Bien que l'exploitation de systèmes standards de surveillance de chaîne photoélectrique infrarouge ne soit pas beaucoup plus difficile que l'utilisation d'un ordinateur personnel typique, des considérations doivent être évaluées lors de l'exploitation de ce type de système. La première et la plus importante est la sécurité. Chaque fois que du personnel doit travailler physiquement autour d'équipements industriels en mouvement, il y a des problèmes de sécurité qui doivent être soigneusement surveillés. Au minimum, la formation à la sécurité doit inclure la formation OSHA et une revue de sécurité spécifique à l'usine. Les procédures de verrouillage-étiquetage doivent également être suivies pour empêcher le mouvement de la chaîne pendant l'installation et le retrait du moniteur.
Selon le type d'unité inspectée, la formation de l'opérateur doit aborder l'exploitation de l'unité à chaîne motorisée (convoyeurs, grues, palans, etc.), l'installation de l'unité, les exigences de parcours de ligne, l'exploitation du logiciel, le stockage et la récupération des fichiers, et l'interprétation des données. Souvent, un accès des deux côtés de la chaîne n'est pas possible et peut nécessiter des découpes de visualisation. Cette opération nécessite un individu qui comprend les exigences de charge de divers types d'unités pour éviter l'affaiblissement structurel des supports requis. Étant donné que ce type d'inspection est basé sur la fiabilité et n'est pas une exigence de code, des critères d'acceptation doivent être établis afin de fournir des données utiles.
Le développement de tolérances de croissance maximales nécessite des individus expérimentés dans son développement. La formation et l'expérience recommandées peuvent varier, mais une bonne ligne directrice inclurait 30 heures de formation en salle couvrant tous les sujets connexes et un minimum de six mois d'expérience pratique avant de considérer un individu qualifié pour effectuer des inspections de manière indépendante.
L'utilisation de la technologie photoélectrique infrarouge pour accomplir la surveillance de chaîne représente un saut majeur dans cette partie importante du programme de fiabilité d'une entreprise. Les économies de coûts à elles seules justifient la recherche quant à l'applicabilité de cette technologie.
Un exemple récent d'économies a été développé par une entreprise de transformation de viande qui utilisait la technique de mesure nominale de 3 mètres pour l'inspection avant la mise en œuvre de cette technologie. Sur une période de deux ans, leurs incidents de panne ont été réduits de 100 % (passant d'une moyenne de sept pannes par période de 12 mois à zéro panne non planifiée).
Il a été calculé que chaque panne coûtait à l'entreprise 2 416 $ en coûts de réparation de maintenance, 3 765 $ en temps de main-d'œuvre perdu et 1 184 $ en revenu de production. Le coût total pour l'entreprise était de 51 555 $ par an. Des économies supplémentaires ont été réalisées dans l'extension de la durée de vie de la chaîne, la réduction des stocks de pièces de rechange, la planification de maintenance programmée et le remplacement de chaîne étendu.
Ce n'est que l'un des nombreux exemples où, si la fiabilité de la chaîne est critique pour la production de l'usine ou la sécurité du personnel, l'utilisation de méthodes d'inspection maillon par maillon s'autofinance dans son application.
Entretien et réparation d'équipement
- Comment la thermographie infrarouge de Weyerhaeuser a économisé 30 000 $ et boosté la fiabilité
- Maîtriser la planification maintenance : des réparations réactives au succès proactif
- Construire un programme de maintenance préventive performant sur des fondations solides
- Surveillance d'état : catalyseur du succès de la maintenance prédictive
- Implémentation de la Maintenance Productive Totale (TPM) : un plan en 12 étapes éprouvé pour zéro panne
- Développer un programme de maintenance électrique robuste : Guide pratique
- Comment les programmes basés sur la fiabilité améliorent la sécurité au travail et réduisent les coûts
- Maintenir la fiabilité : transformer la performance de pointe en succès à long terme
- Lancer un programme de fiabilité : une feuille de route éprouvée