



Optimiser l'inventaire MRO : comment définir des niveaux de stock efficaces
Dans les années 1960, une publicité TV demandait célèbrement : « Trois, c'est assez ? Six, c'est trop ? On ne sait jamais avec les pruneaux. » Si vous vous souvenez de la pub, elle soulignait une vérité simple : la bonne quantité dépend de la situation. Si vous ne vous en souvenez pas, une recherche rapide pour Fletcher's Castoria vous la remettra en mémoire.
Aujourd'hui, de nombreux magasins MRO font face au même dilemme. Trois unités suffisent-elles ? Six est-ce excessif ? Quand on demande comment déterminer le bon niveau de stock, la réponse courante est « ça dépend ». Cet article expose les considérations clés et introduit une méthode pratique pour définir des niveaux de stock équilibrant service et coût.
Avant d'aborder les niveaux de stock, demandez-vous si un article particulier a vraiment besoin d'être en stock. Certains arguent que les pièces de rechange critiques doivent toujours être sur place ; d'autres insistent que seuls les articles critiques doivent être stockés. Le cœur du débat est valide : certains matériaux doivent être disponibles en tout temps. Cependant, *disponible* ne signifie pas toujours en stock ou sur site. Si une pièce peut être obtenue dans un délai qui ne met pas en péril les opérations ni n'engendre de risque inacceptable, il peut être inutile de la garder en inventaire. La consignation, le stockage chez le fournisseur et arrangements similaires peuvent réduire les délais au point où le stockage sur site devient redondant.
En supposant que vous décidiez qu'une pièce doit être stockée, la question suivante est comment déterminer le niveau approprié et qui doit prendre cette décision. Certaines entreprises s'appuient sur des logiciels et modèles statistiques pour calculer les points de commande, mais la méthodologie doit être transparente et alignée avec la criticité de vos pièces, la probabilité de défaillance et la fiabilité des fournisseurs. Si l'outil ne fait que cracher des chiffres que vous ne pouvez pas interpréter, sa valeur est discutable. Coût, responsabilité pour ruptures ou excès de stock, et simplicité de l'approche doivent tous être pesés.
Le modèle de point de commande
La plupart des pièces MRO utilisent une méthode de point de commande. La Figure 1 illustre le concept de base.
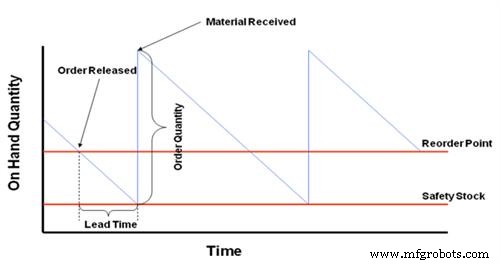
Figure 1. Modèle de point de commande
Le diagramme montre comment l'utilisation épuise le stock sur place jusqu'à ce que le point de commande soit atteint, déclenchant un ordre de réapprovisionnement. La demande continue pendant le délai, et quand la commande arrive, le stock augmente de la quantité de commande. Le motif en dents de scie résultant maintient l'inventaire fluctuant entre un maximum et un minimum.
Quand le point de commande et la quantité sont correctement définis, le service est assuré et l'inventaire géré efficacement. En réalité, la demande peut être erratique, les fournisseurs peu fiables, et les délais variables. Ainsi, le stock de sécurité doit couvrir les fluctuations d'offre et de demande tout en maintenant l'inventaire à un niveau acceptable.
Les nouveaux articles exigent souvent que le demandeur remplisse un formulaire de demande de stock avec des quantités *minimum* et *maximum*. Ces valeurs sont fréquemment acceptées sans validation, menant à des ruptures ou excès de stock qui persistent car les paramètres sont rarement revus.
Une meilleure approche examine chaque paramètre de stock en profondeur. D'abord, le point de commande.
Point de commande
Dans le modèle de point de commande, le point de commande est le niveau d'inventaire le plus bas qui devrait être atteint dans des conditions idéales — souvent appelé *stock de sécurité*. Il doit couvrir la demande totale anticipée pendant le délai de la pièce, assurant un soutien continu en attendant le réapprovisionnement. Questions clés pour le demandeur :
- Le demandeur a-t-il une estimation fiable de la demande future ? Une analyse des modes de défaillance et probabilités a-t-elle été faite ? La criticité de l'actif est-elle considérée, ou une liste de pièces de rechange suggérée par le fabricant est-elle simplement copiée ?
- La disponibilité de l'article est-elle comprise ? Qui est le fournisseur, et quels sont le délai annoncé et la fiabilité ?
- Le demandeur sait-il quelles informations sont requises et comment elles seront utilisées ? Est-on censé fournir une quantité minimum (stock de sécurité) ou une quantité maximum (quantité de commande) ?
Les niveaux de stock doivent soutenir les besoins anticipés, pas simplement remplir les étagères. Les formulaires de demande de stock devraient demander une estimation de la demande sur une période définie — semaine, mois, an, ou autre — et, après que les achats vérifient le délai et la fiabilité du fournisseur, toutes les parties prenantes (demandeur, ingénierie fiabilité, magasin, achats, maintenance, opérations) devraient s'accorder sur le point de commande final.
Quantité de commande
La quantité de commande est généralement dictée par la taille de lot du fournisseur, la quantité économique de commande, ou l'espace de stockage disponible. Elle dicte la fréquence des commandes (le nombre de dents de la scie) et impacte le niveau de stock moyen et les coûts de possession. Plutôt que de demander au demandeur une quantité maximum, demandez combien d'unités sont émises à la fois. Les achats et le magasin peuvent alors recommander une quantité de commande appropriée qui équilibre coûts de commande et investissement en stock. Le consensus entre parties prenantes reste essentiel.
Trouver le bon équilibre
Avec le coût unitaire, le délai planifié et la demande estimée, le modèle de point de commande peut projeter la quantité sur place et l'investissement pour toute combinaison de point de commande et quantité.
Exemple 1 (article faible valeur) :
Sur place : 16 pièces
Point de commande : 14 pièces
Quantité de commande : 12 pièces
Coût unitaire : 10,00 $
Délai planifié : 4 semaines
Besoins estimés : 100 par an
Le taux d'usage (~2 par semaine) signifie que le point de commande représente ~7 semaines de demande. Avec un délai de 4 semaines, l'inventaire ne descend jamais sous 8 pièces (~4 semaines). L'investissement en stock de sécurité est faible, donc une marge de sécurité conservatrice est acceptable pour un article à 10 $. Cependant, une quantité de commande de 12 pièces (≈6 semaines de demande) mène à des commandes fréquentes, augmentant les coûts de commande relatifs aux coûts de possession minimes. Pour les articles de plus haute valeur, le compromis change radicalement.
Exemple 2 (article haute valeur, faible usage) :
Sur place : 1 pièce
Point de commande : 0 pièces
Quantité de commande : 1 pièce
Coût unitaire : 2 500 $
Délai planifié : 8 semaines
Besoins estimés : 2 par an
Cette stratégie courante — utiliser l'unité actuelle, puis en recommander une autre — crée des périodes où l'inventaire est à zéro. Si ce risque est acceptable, les paramètres peuvent convenir ; sinon, ajustez le point de commande et la quantité pour réduire le risque de rupture.
Utiliser un tel modèle met en lumière les enjeux de service et d'investissement pour chaque article, vous permettant d'ajuster les paramètres jusqu'à ce que le profil d'inventaire s'aligne avec des niveaux de service acceptables et des cibles de coût. L'outil est utile tant pour les nouveaux articles que pour valider les existants avec des données d'usage récentes.
Facteurs critiques de succès
Le modèle suppose une demande stable, ce qui est rarement vrai. L'usage passé peut ne pas prédire les besoins futurs, donc les besoins estimés devraient être validés périodiquement. Des données précises de coût unitaire et de délai sont aussi essentielles pour des sorties réalistes.
Tout comme l'élagage des arbres enlève le bois mort pour encourager une croissance saine, l'élagage de l'inventaire MRO assure la santé opérationnelle à long terme. La clé est d'impliquer toutes les parties prenantes, de s'accorder sur une approche équilibrée, et de revisiter les paramètres quand les résultats divergent des attentes — plutôt que de blâmer une seule partie.
Appliqué correctement, ce modèle vous donne le pouvoir de gérer l'inventaire proactivement plutôt que réactivement.
Cet article est apparu initialement dans la newsletter IMPACT de Life Cycle Engineering.
À propos de l'auteur
Doug Wallace, CPIM, a plus de 30 ans d'expérience combinée en opérations de chaîne d'approvisionnement et conseil en gestion, se spécialisant dans la planification d'entreprise globale, le contrôle de production et d'inventaire, et la gestion des matériaux. En tant qu'expert en gestion des matériaux pour Life Cycle Engineering (LCE), son focus principal est l'implémentation des meilleures pratiques en approvisionnement, opérations d'entrepôt, optimisation d'inventaire, et l'utilisation des systèmes d'information et d'affaires associés. Il peut être joint à dwallace@LCE.com.
Entretien et réparation d'équipement
- Comment l'inventaire numérique améliore la fabrication additive : 4 avantages clés
- L'optimisation des stocks MRO booste la rentabilité des services publics
- Échapper au piège de productivité du magasin MRO : stratégies éprouvées pour réduire les coûts et améliorer l'efficacité
- Optimisation de l'inventaire MRO : stratégies pour économies de coûts et efficacité opérationnelle
- 6 techniques éprouvées pour rendre vos opérations d'usine à l'épreuve des erreurs
- Révolutionner l'inventaire : comment la gestion cloud pilote une production lean et centrée client
- Débloquer un avantage concurrentiel caché : comment votre stock d'entrepôt peut vous démarquer
- Améliorer le service client en rayon : stratégies avancées pour la visibilité et l'efficacité
- Maîtriser la maintenance préventive : élaborer un planning fiable pour une performance optimale