



Combien coûte vraiment l'exploitation de votre équipement ?
Les décisions autour de l'usage de l'énergie et des économies de coûts exigent des données concrètes. Éliminer les suppositions et baser les choix sur des résultats mesurés peut améliorer significativement votre résultat net.
Comparaison de deux compresseurs d'air de 200 HP
Dans une usine de fabrication, deux compresseurs d'air de 200 HP fournissaient l'air d'usine. Le compresseur 1 avait un débit légèrement plus élevé en pieds cubes par minute (CFM), il a donc été désigné comme unité principale tandis que le compresseur 2 servait de secours « d'appoint ».
Comme les deux unités partagent la même puissance, l'attente était que leurs coûts d'exploitation électriques soient presque identiques. Un instantané de trois jours avec un enregistreur de données a contredit cette hypothèse : le compresseur 1 moyennait un peu plus de 50 kW, tandis que le compresseur 2 était nettement plus efficace.
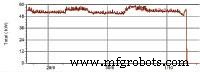
Figure 1. Graphique de consommation énergétique pour un compresseur 200 HP. La visualisation rapide montre une moyenne de ~50 kW sur 72 heures, qui peut être convertie en coût d'exploitation une fois le tarif utility connu.
Des enregistreurs de puissance ont été installés sur chaque unité pendant plusieurs jours, les faisant fonctionner indépendamment pour éliminer les interférences croisées. Le compresseur 2 s'est avéré plus économe en énergie et pleinement capable de répondre à la demande de l'usine, grâce à un design plus récent.
Le tarif de l'usine était de 0,07 $ par kWh. En extrayant les données de temps de fonctionnement et kWh des logs, les coûts d'exploitation réels ont été calculés dans un simple tableur.
Résultat : inverser les rôles pour faire du compresseur 2 l'unité principale a généré une économie annuelle estimée de 29 510 $ — un résultat qui n'aurait pas émergé des données de plaque signalétique seules. Un bref investissement dans l'enregistrement de puissance a livré un retour substantiel.
Quel est le coût de faire tourner 50 meuleuses pendant le déjeuner ?
Dans une autre installation, la direction questionnait la pratique de laisser 50 meuleuses tourner au ralenti pendant les pauses déjeuner. La justification était que les meuleuses étaient des charges de faible puissance et que l'huile de coupe en circulation maintiendrait les machines prêtes pour la production.
La consommation au ralenti d'une seule meuleuse a été mesurée avec un multimètre numérique muni d'une pince AC. Le résultat était un coût négligeable de 0,55 $ par meuleuse par période de déjeuner, totalisant 27,50 $ pour les 50 unités.
Extrapolé sur les schémas de quarts et jours fériés, les économies annuelles d'arrêter les meuleuses pendant le déjeuner étaient juste sous 8 000 $. Une simple procédure à deux boutons — arrêt avant le déjeuner, redémarrage après — peut débloquer cette efficacité.
Coûts d'exploitation pour moteurs plus gros
Les gros moteurs tournent souvent en continu, faisant de leur coût d'exploitation un facteur critique. Dans une usine, un moteur de 100 HP pompait l'eau d'un bassin de rétention vers un système de refroidissement. Le fonctionnement continu a incité à une revue de son coût annuel.
L'enregistrement de la consommation en kilowatts et des heures de fonctionnement du moteur a révélé une utilisation à quasi pleine charge. Le coût annuel a été calculé à 33 241 $, incitant au passage à un ensemble moteur-pompe plus efficace.
Se fier uniquement aux données de plaque signalétique peut être trompeur ; les moteurs opèrent rarement à leur capacité maximale. Par exemple, un moteur 100 HP, rendement standard, à 460 V, triphasé, tournant à pleine charge pendant 8 760 h coûterait juste plus de 48 000 $ par an à 0,10 $/kWh. Les patterns de charge réels peuvent réduire ce chiffre substantiellement.
Les données mesurées sont le seul moyen fiable d'évaluer les vrais coûts d'exploitation et d'identifier les opportunités d'économies, comme l'installation d'un variateur de fréquence (VFD).
La Figure 2 illustre les relevés de l'enregistreur de puissance pour le moteur de pompe centrifuge 100 HP. Sur un intervalle d'une minute, la puissance moyenne était ~32 kW — bien en dessous des 80 kW attendus pour pleine charge — indiquant un chargement partiel et une inefficacité. Cela suggère qu'un VFD pourrait apporter des économies significatives.

Figure 2. Exemple de données d'enregistreur importées dans un tableur. Puissance moyenne enregistrée toutes les 10 s.
Le coût de l'éclairage
L'éclairage représente généralement une part substantielle de la facture d'électricité d'une installation. Un site industriel de 160 000 pi² peut dépenser environ 85 030 $ par an en éclairage seul.
Des estimations de coûts précises requièrent de compter les luminaires, noter les puissances des lampes, et tenir compte des charges des ballasts et des heures de fonctionnement. Des relevés rapides à la pince AC sur les circuits d'éclairage fournissent des données immédiates pour l'analyse de coûts.
Une idée reçue courante est que laisser les luminaires fluorescents allumés est toujours moins cher que de les éteindre. Bien qu'un court arrêt puisse engendrer un petit courant d'appel, un cyclage fréquent peut réduire la durée de vie des lampes. Le Department of Energy recommande d'éteindre les lumières après 15 min d'inactivité — moins dans les régions à tarifs élevés.
Sans mesure, vous ne pouvez déterminer combien coûte l'éclairage oublié ou mal géré. Une fois quantifié, une signalisation visuelle peut sensibiliser et encourager des habitudes d'économie d'énergie.
Coût par heure de fonctionnement des équipements
Les gestionnaires d'installations ont souvent besoin du coût horaire de fonctionnement des machines clés à divers niveaux de charge — 100 %, 90 %, 80 %, etc. Ces chiffres informent des décisions comme « Dois-je utiliser la presse 5 ou la presse 3 pour ce lot ? »
La gestion de l'énergie repose sur la compréhension de où va l'électricité chaque mois. En enregistrant des données pour au moins un cycle complet d'usine et en les analysant, vous pouvez fournir des métriques de coûts horaires et annuels précis pour chaque équipement.
Des décisions basées sur les données remplacent les suppositions et permettent une budgétisation et une optimisation de processus plus efficaces.
À propos de l'auteur :
Randy Barnett apporte 35+ ans de maintenance électrique industrielle et de formation. Diplômé de l'U.S. Navy Nuclear Power School, il a travaillé comme électricien compagnon dans des centrales nucléaires et au charbon, chemins de fer, fabrication et construction. Randy est auditeur énergétique certifié et auteur de « Commercial and Industrial Wiring », « Introduction to Electrical Maintenance », et de nombreux articles. Contactez-le à RandyB@americantrainco.com.
Entretien et réparation d'équipement
- Combien de déchets électroniques un foyer américain moyen jette-t-il chaque année ?
- Découvrez le routeur CNC 2050 Carousel 4 axes : Design avancé et performances
- Comprendre la mécanique d'une fraiseuse
- Quand remplacer les pièces de grue : guide pratique pour maintenance et approvisionnement
- Financement Équipement 101 : Économiser, Réduire les Risques, Sécuriser votre Entreprise
- Guide essentiel pour la location d'un compresseur d'air : facteurs clés et conseils
- Découvrir les avantages des boîtiers aluminium usinés CNC
- Détecter les fuites d'air dans votre système : économisez et boostez la performance
- Détecter et traiter une huile hydraulique dégradée : signes, causes et actions