Détecter et traiter une huile hydraulique dégradée : signes, causes et actions
Introduction
L'huile hydraulique est le sang du système : elle transmet la puissance, lubrifie, refroidit, étanche, protège de la corrosion. Une huile dégradée compromet toutes ces fonctions et mène à des pannes coûteuses. Cet article vous apprend à reconnaître les signes d'alerte, comprendre les causes et agir efficacement.
Qu'est-ce que l'huile hydraulique ?
Fluide de base (minéral, synthétique, biosourcé) + paquet d'additifs (anti-usure, anti-mousse, anti-oxydant, anti-corrosion, améliorateur indice viscosité, point de coulée). Normes : ISO 11158 (HM, HV, HG, HE), DIN 51524 (HLP, HVLP), spécifications constructeurs (Denison HF-0, Eaton Vickers M-2950-S, Bosch Rexroth RE 90220).
Signes visuels et sensoriels d'huile dégradée
| Signe | Signification | Action |
|---|---|---|
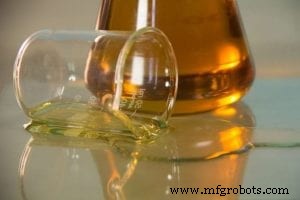
| Couleur foncée (brun/noir vs ambre clair) | Oxydation, surchauffe, contamination carbone | Analyse laboratoire urgente. Probable vidange. |
| Aspect laiteux / trouble | Eau émulsionnée (> 300-500 ppm selon huile) | Recherche source eau (échangeur, condensation, joint). Déshydratation ou vidange. |
| Mousse persistante en surface réservoir | Air piégé, additif anti-mousse épuisé, contamination tensioactifs | Purger, vérifier retour immergé, analyse additifs. |
| Odeur âcre, brûlée, vinaigrée | Oxydation sévère, surchauffe, hydrolyse (esters) | Vidange immédiate + nettoyage circuit. Identifier cause surchauffe. |
| Dépôts / boues au fond réservoir | Oxydation avancée, contamination, additifs précipités | Vidange + rinçage circuit (flushing). Analyse huile usagée. |
| Vernis / laque sur pièces démontées | Dépôts insolubles (MPC - Membrane Patch Colorimetry élevé) | Rinçage chimique spécialisé. Filtration fine continue (kidney loop). |
Signes fonctionnels (symptômes machine)
- Pression instable, chutes de pression inexpliquées.
- Vérins lents, saccadés, « mous » (air/huile émulsionnée, viscosité anormale).
- Bruits anormaux pompe (cavitation, aérosion).
- Surchauffe système (huile dégrade → moins de refroidissement → plus chaud → cercle vicieux).
- Fuites multipliées (joints durcis/attaqués par acides oxydation).
- Valves collantes, électrovannes qui ne commutent plus (vernis, boues).
- Filtres se colmatent anormalement vite (boues, produits oxydation).
Comment savoir si l'huile hydraulique est mauvaise
Causes principales de dégradation
- Surchauffe (T° huile > 65-70 °C prolongée) : double la vitesse d'oxydation tous les 10 °C (règle d'Arrhenius). Cause #1.
- Contamination eau : condensation, échangeur percé, joints, lavage. Hydrolyse (huiles esters), rouille, émulsion, perte additifs.
- Contamination particulaire : usure abrasive, catalyse oxydation, bouchage filtres, valves collantes. ISO 4406 cible typique 18/16/13 ou mieux.
- Mélange d'huiles incompatibles : additifs se précipitent, mousse, perte propriétés. Jamais mélanger sans validation miscibilité.
- Air excessif (aérosion) : oxydation accélérée, cavitation, compressibilité.
- Vieillissement naturel : additifs se consomment. Durée de vie typique 2000-4000 h (minéral), 6000-10000 h (synthétique) en conditions normales.
Analyse d'huile : le seul vrai diagnostic
L'inspection visuelle ne suffit pas. Un programme d'analyse périodique (tous les 500-1000 h ou 3-6 mois) est indispensable :
| Test | Ce qu'il révèle | Seuils d'alerte typiques |
|---|---|---|
| Viscosité à 40 °C et 100 °C (ASTM D445) | Changement grade, cisaillement, contamination carburant/eau | ±10 % grade nominal (HM/HV), ±15 % (HE) |
| Indice de viscosité (VI) | Perte améliorateur VI (cisaillement) | Chute > 10-15 unités |
| Teneur en eau (Karl Fischer ASTM D6304) | ppm eau | > 300 ppm (minéral), > 100 ppm (synthétique/esters) |
| Nombre d'acide total (TAN, ASTM D664) | Oxydation, acides formés | ΔTAN > 0,5-1,0 mg KOH/g vs neuf. TAN > 2,0 = critique. |
| Nombre de base (TBN) | Réserve alcaline (neutralisation acides) | Chute > 30-50 % vs neuf |
| Comptage particules (ISO 4406 / NAS 1638) | Propreté | > code cible + 2 classes |
| MPC (Membrane Patch Colorimetry, ASTM D7843) | Potentiel vernissage | > 30-40 (alerte), > 50 (critique) |
| RPVOT (ASTM D2272) / RULER | Réserve antioxydante restante | < 25 % valeur neuf = fin de vie |
| Teneur en métaux (ICP) | Usure anormale (Fe, Cu, Al, Pb, Sn, Cr...) | Tendances + seuils constructeur |