



Heures de planification optimales pour les planificateurs de maintenance : une approche équilibrée
Il y a quelques semaines, on m'a demandé : « Combien d'heures un planificateur de maintenance doit-il planifier chaque semaine ? » La réponse n'est pas un simple chiffre, mais un mélange d'analyse quantitative et d'expérience pratique.
Je suis prudent quant à la prescription d'un quota rigide pour les planificateurs. Examinons d'abord les chiffres. Un planificateur unique supervise généralement 20 à 30 techniciens. Pour garder une longueur d'avance, le planificateur doit maintenir une charge de travail qui garde au moins 20 techniciens pleinement planifiés à la fin de la semaine.
En termes bruts, 20 techniciens travaillant 40 heures par semaine équivalent à 800 heures planifiées. Cependant, la plupart des sites disposent d'un programme de maintenance préventive (MP) qui génère des ordres de travail à la volée, réduisant le besoin de pré-planification. Si une usine alloue 20 % de ses heures aux tâches MP, cela retire 160 heures du volume du planificateur, laissant environ 640 heures de travail à planifier chaque semaine.
Plusieurs variables peuvent faire varier ce chiffre. Plus de techniciens signifient plus de charge de planification ; moins de techniciens (congés, maladie, formation, arrêts) la réduisent. Les urgences imprévues détournent aussi du temps du travail planifié. Pour simplifier, nous utiliserons le repère de 640 heures.
Les planificateurs ne se contentent pas de planifier ; ils examinent les travaux terminés, mettent à jour les historiques et classent les ordres de travail. Un planificateur peut-il réellement gérer 640 heures de planification tout en maintenant les tâches de clôture à jour ? C'est une question à laquelle je ne suis pas satisfait de répondre purement numériquement.
Passons à une perspective qualitative. Il n'y a pas de réponse universelle. Considérez d'abord les équipes : deux équipes de 10 techniciens chacune devraient terminer environ 400 heures de travail par semaine (après prise en compte des reports, formations et congés). Leur rythme doit être stable, sans être influencé par un arriéré croissant ou décroissant.
Pour les planificateurs, la taille de l'arriéré dicte le niveau de détail. Quand l'arriéré est faible, les planificateurs peuvent se permettre de concevoir des plans détaillés. Quand l'arriéré enfle, la priorité bascule vers la quantité plutôt que la précision. Un périmètre simple, la compétence requise, l'estimation de main-d'œuvre et la liste des pièces peuvent suffire pour chaque travail réactif.
Quand l'arriéré non planifié menace de submerger, je pousse les planificateurs à augmenter leur production. Ils doivent être capables de rédiger des plans pour tout le travail réactif quotidiennement, et viser à avoir les tâches proactives de priorité inférieure planifiées dans un court délai — idéalement cinq jours pour les travaux Priorité 3 — pour donner aux équipes la flexibilité nécessaire pour planifier efficacement.
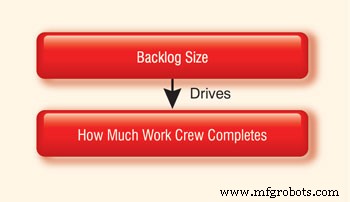
Cette figure affiche un levier traditionnel de productivité.
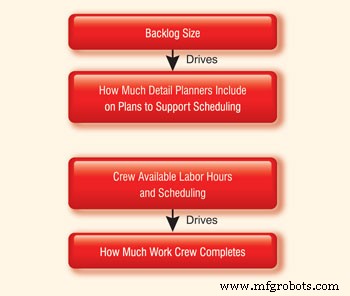
Ces deux dernières figures montrent la productivité pilotée par la planification et l'ordonnancement.
Une métrique numérique stricte pourrait manquer la raison d'être des planificateurs : améliorer la productivité des équipes. Leur vrai rôle est de maintenir l'arriéré non planifié sous contrôle en équilibrant détail et volume.
En pratique, les planificateurs varient largement. Certains peuvent devancer 10 techniciens ; d'autres gèrent jusqu'à 60. Tous sont efficaces lorsqu'ils sont correctement dimensionnés par rapport à la taille de l'équipe.
Bien que cette discussion ne fournisse pas un nombre définitif d'heures de planification « correct », elle offre un cadre pour réfléchir à la charge de travail du planificateur et son impact sur la performance globale de la maintenance.
Doc Palmer est l'auteur du Maintenance Planning and Scheduling Handbook. CMRP avec près de 25 ans d'expérience terrain dans le département de maintenance d'un grand service public d'électricité, il a supervisé la refonte de l'organisation de planification de maintenance de 1990 à 1994, conduisant à son extension à tous les corps de métier et stations.
Entretien et réparation d'équipement
- Priorisation data-driven des ordres de travail maintenance
- Maîtriser la planification maintenance : des réparations réactives au succès proactif
- Transformer les équipes maintenance : stratégies pratiques de leadership
- Maintenance impliquant les opérateurs : les gains l'emportent-ils sur les coûts cachés ?
- Comment la planification de maintenance valorise techniciens, superviseurs et productivité d'usine
- Ce qui fait un bon planificateur de maintenance : compétences clés et impact sur l'efficacité de la main-d'œuvre
- Quand est-il acceptable de dévier d'un planning de maintenance ?
- Construire un arriéré structuré pour optimiser l'ordonnancement maintenance
- Réévaluer les superviseurs maintenance : du bureau au terrain