



Maîtriser le filetage sur tours CNC
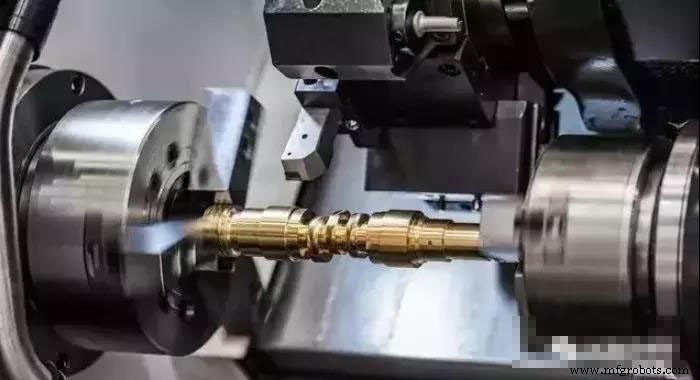
Quatre filets standards (métrique, pouce, module, contrôle diamètre) peuvent être tournés sur tour CNC. Quel que soit filet, relation mouvement stricte broche-outil maintenue : 1 tour broche (pièce) = avance outil = 1 pas (pièce). Analyse filets ordinaires pour mieux les comprendre et usiner.
Analyse dimensions filet ordinaire
Tournage CNC requiert série dimensions pour filetage ordinaire. Calcul/analyse dimensions :
1. Diamètre pièce avant filetage
Considérant expansion profil filet : diamètre pièce avant filetage = D – 0,1P (diamètre majeur moins 0,1 pas), généralement 0,1 à 0,5 plus petit que diamètre majeur selon déformabilité matériau.
2. Avance usinage filet
Avance peut se référer au diamètre mineur (position finale outil filet).
Diamètre mineur = diamètre majeur – 2 × hauteur dent, hauteur dent = 0,54P (P = pas).
Avance usinage filet doit diminuer continuellement, valeur spécifique selon outil et matériau.
Montage et réglage outil filet courant
Outil trop haut/bas : à certaine profondeur, flank outil résiste pièce → frottement ↑, pièce fléchie → « grignotage » ; copeaux mal évacués. Force radiale outil vers centre pièce. Jeu vis mère/écrou trop grand → profondeur outil s'approfondit auto → pièce soulevée → grignotage. Ajuster hauteur outil : pointe = hauteur axe pièce (pointe contre-pointe pour réglage). Ébauche/semi-finition : pointe ~1% D au-dessus centre (D = diamètre pièce).
Serrage pièce insuffisant. Rigidité pièce ne supporte pas force coupe → déflexion excessive → centre hauteur change (pièce se soulève) → profondeur coupe augmente brutalement → grignotage. Serrer fermement, utiliser contre-pointe pour rigidité.
Méthodes réglage outil filet : essai coupe, réglage auto avec appareil réglage. Directement essai outil, ou G50 point zéro pièce, décalage pièce pour point zéro. Exigences réglage filet pas très hautes, surtout Z sans restriction stricte, selon programmation.
Programmation et usinage filets ordinaires
Sur tours CNC actuels, 3 méthodes filetage : G32 linéaire, G92 linéaire, G76 oblique. Différentes méthodes coupes → programmations différentes → erreurs usinage différentes. Analyser soigneusement fonctionnement/utilisation, viser pièces haute précision.
- G32 coupe droite : deux arêtes coupent simultanément → force coupe grande, coupe difficile → arêtes s'usent vite. Grand pas → grande profondeur → usure rapide → erreur diamètre primitif. Mais profil dent précis → généralement petit pas. Coupe programmée → programme long, arête use vite → mesures fréquentes nécessaires.
- G92 coupe droite : Simplifie programmation, améliore efficacité vs G32.
- G76 coupe oblique : coupe unilatérale → arête fragilisée/usée → surface filet pas droite, angle pointe change, précision profil médiocre. Mais charge outil faible, évacuation copeaux aisée, profondeur décroissante → adapté grand pas. Conditions arête meilleures, évacuation facile → commode si précision filet pas élevée. Haute précision : 2 outils : G76 ébauche, puis G32 finition. Attention point départ outil précis → sinon filet aléatoire → rebut.
- Après usinage : juger qualité par profil dent, mesures correctives. Sommet dent pas aigu → augmenter coupe → diamètre majeur ↑ (selon plasticité matériau). Sommet aigu → augmenter coupe → diamètre majeur ↓ proportionnellement. Utiliser cette caractéristique pour traiter correctement coupe filet, éviter rebut.
Contrôle filets ordinaires
Filets standards : bagues/calibres filetés. Filet ext : bague « GO » vissée, bague « NO-GO » non vissée = conforme, sinon rebut. Filet int : calibres bouchons, même méthode. Autres outils : micromètre filet pour diamètre primitif, pied à coulisse épaisseur dent pour filet trapézoïdal/diamètre primitif ver. Méthode 3 fils pour diamètre primitif.
Processus de fabrication
- Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
- Techniques efficaces pour minimiser la déviation d'outil en usinage CNC
- Centre de tournage CNC avancé – Enlèvement de matière haute vitesse et usinage de précision
- Usinage CNC rapide : 2 méthodes éprouvées pour réduire le temps de production
- 6 Conseils Essentiels pour une Performance Optimale en Tournage CNC
- Maîtriser le Tournage CNC : Guide Essentiel de l'Usinage de Précision
- 5 signes indiquant que votre outil d'usinage CNC est usé
- Opérations de perçage de précision dans l'usinage CNC
- Maîtriser le tournage CNC : guide complet pour pièces de haute précision