



Révolutionner le tournage CNC : Tournage à haute dynamique et outillage FreeTurn
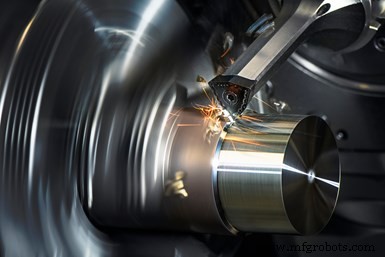
Le tournage à haute dynamique (High Dynamic Turning - HDT) combiné au système d'outillage FreeTurn de Ceratizit utilise la broche de fraisage B-axis d'un centre tour-fraise pour effectuer le processus de tournage.
Ceratizit USA, filiale du groupe Ceratizit basé au Luxembourg, a développé une approche alternative du tournage qu'elle appelle Tournage à Haute Dynamique (HDT). Cette technologie, combinée au système d'outillage dynamique FreeTurn de l'entreprise, utilise la broche de fraisage B-axis d'un centre tour-fraise pour réaliser le processus de tournage. Contrairement au tournage conventionnel avec une plaquette à angle d'approche fixe par rapport à la pièce, cette solution offre 360 degrés de liberté pour l'angle d'approche de l'outil, et le point de contact dans la machine peut être varié pendant l'usinage.
Comment fonctionne le HDT
Au lieu de la position statique classique de l'outil de coupe dans un porte-outil de tour, le HDT utilise la broche de fraisage B-axis d'un tour-fraise pour modifier l'angle d'approche de l'outil par rapport à la pièce, en conjonction avec la conception mince des outils FreeTurn de Ceratizit pour minimiser les risques de collision. Grâce à la rotation de l'outil autour de son propre axe longitudinal, le tranchant de la plaquette en action peut être changé à tout moment pendant le processus d'usinage.
De plus, l'angle d'approche est librement variable à tout moment pendant le processus de coupe. Selon le Dr Schleinkofer, ce concept permet l'usinage de contre-dépouilles, par exemple, en modifiant l'angle d'approche, en une seule mise en place. Cela offre non seulement un usinage flexible de divers contours de pièces, mais aussi une formation de copeaux optimale, des avances plus élevées et une durée de vie d'outil accrue, explique Schleinkofer.
L'outil et le porte-outil
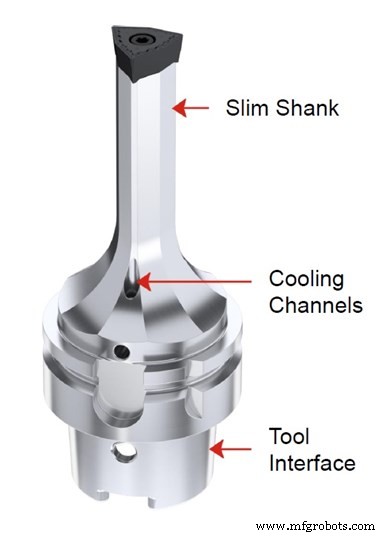
Comme son nom l'indique, dans le Tournage à Haute Dynamique, les outils de tournage statiques sont remplacés par des outils dynamiques tels que FreeTurn. La caractéristique distinctive de l'outillage FreeTurn est sa structure simple. Le porte-outil, avec son corps mince et son concept axial (qui optimise la direction des forces de coupe vers la broche), forme une unité stable. La conception mince permet l'usinage dans des contours de pièces étroits jusqu'au mandrin et les canaux de refroidissement assurent l'apport de liquide de coupe directement dans la zone d'usinage.
Au sommet du corps d'outil se trouve une plaquette multi-facettes qui peut comporter plusieurs géométries de tranchants aux propriétés différentes. Cela permet différents angles d'approche, rayons d'arête ou brise-copeaux, ainsi que des opérations d'ébauche et de finition avec un seul outil. Différents revêtements et matériaux de coupe sont également disponibles. L'outil peut donc être adapté aux exigences d'usinage spécifiques, offrant l'avantage de remplacer plusieurs outils différents. Cela entraîne des économies significatives non seulement en termes de nombre d'outils nécessaires pour réaliser une pièce, mais aussi en termes de positions de magasin de changeur d'outils automatique (ATC) et de changements d'outils requis.
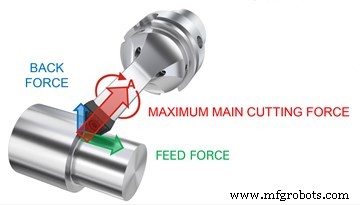
Pendant la coupe, les vibrations sont évitées car la force de coupe principale est dirigée axialement vers l'outil dans le sens de la broche.
Pour prouver ce point, Ceratizit a démontré le processus HDT en direct lors de l'événement portes ouvertes de l'entreprise à Reutte. Deux pièces différentes ont été usinées sur un Emco Hyperturn 665 MCplus : un moyeu de vélo en aluminium AlCuMgPb et un arbre d'embrayage en acier 42CrMo4.
Pour le moyeu de rotor en aluminium, un seul outil a été utilisé pour l'ébauche (1 500 tr/min, profondeur de coupe axiale de 2 mm) et la finition (2 000 tr/min, profondeur de coupe axiale inférieure à 1 mm). Comme l'angle d'approche pouvait être ajusté pendant l'usinage, tous les contours ont été usinés en une seule mise en place (même les contre-dépouilles, qui ne peuvent pas être réalisées avec un angle d'approche standard de 90 degrés), et les coups à vide ont été éliminés car l'outil coupe dans les deux sens, de haut en bas et vice versa. Selon Schleinkofer, par rapport au tournage conventionnel, quatre outils peuvent être omis et le temps de cycle a été réduit de 2:10 à 1:35 minutes pour cette pièce.
L'arbre d'embrayage en acier a été usiné avec le même outillage. L'ébauche a été réalisée avec une vitesse de coupe de 200 m/min et une profondeur de coupe axiale de 3 à 5 mm. La finition a été effectuée à la même vitesse de coupe, mais avec une profondeur de coupe inférieure de 1 à 2 mm. Ces paramètres entraînent généralement des forces de coupe élevées, qui dans le tournage conventionnel peuvent provoquer des vibrations. Cependant, Ceratizit affirme que comme la force de coupe principale maximale dans le HDT est dirigée axialement vers l'outil (dans le sens de la broche), les vibrations sont minimisées et la force de serrage de l'outil n'est pas dépassée, assurant un processus stable.
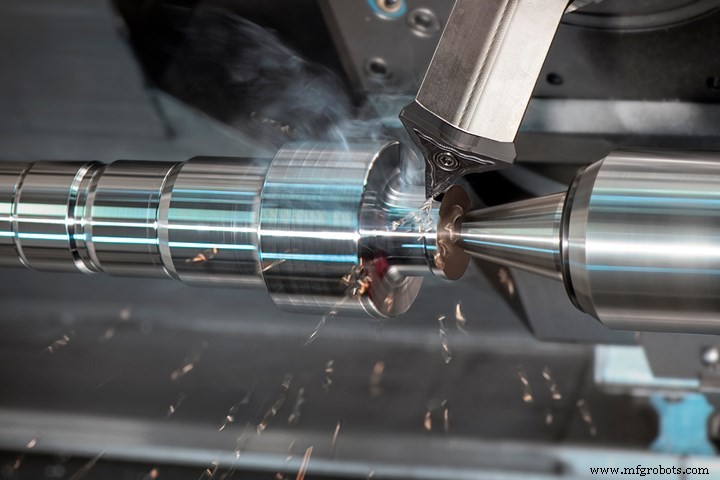
Ici, un arbre d'embrayage en acier (42CrMo4) est présenté en cours d'usinage par Tournage à Haute Dynamique. Comme l'angle d'approche de l'outil peut être ajusté pendant l'usinage, tous les contours peuvent être finis en une seule mise en place, y compris les contre-dépouilles.
Équipement industriel
- Maîtriser les paramètres de tournage CNC pour l'usinage de précision
- Commande numérique Fagor 8050TC : Utilisation intuitive sans formation pour tournage, dressage et filetage
- Centre de tournage CNC avancé – Enlèvement de matière haute vitesse et usinage de précision
- Centre de tournage CNC bi-broche QL300H/M avec manutention pièces entièrement automatisée
- Gang tool CNC à changement rapide Victory : automatisation 12 outils pour tours
- Tournage continu efficace avec tours-fraise avancés
- Centre de tournage CNC Ecoca SJ-20 d'Absolute Machine Tools : précision et flexibilité
- Tour CNC Ganesh Cyclone 32-GT : Précision 3 axes et productivité accrue
- Centre de tournage CNC vs Tour CNC : différences clés expliquées