



Automatic Products booste son efficacité de production avec des machines CNC
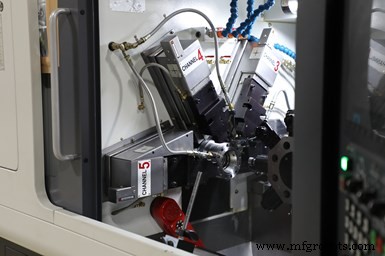
Automatic Products, à Sumner, Washington, a débuté comme atelier de sous-traitance avec des automates à came au début des années 1990. Il dispose désormais de plus de 50 machines CNC. L'atelier a commencé à remplacer les automates à came par des machines Lico LNTS en 2017. Le propriétaire Joel Gregory déclare que ce fut une décision difficile car il avait appris le métier sur des automates à came, mais les problèmes de main-d'œuvre l'ont forcé. Le nouvel équipement CNC surpasse les automates à came de 37 %. De plus, pour de nombreux travaux, l'atelier fait tourner les machines en « lights out » et a éliminé les outils de forme (et l'affûtage d'outils de forme) ainsi que le besoin de machines de seconde opération — le tout avec moins d'employés. Crédits photo : Absolute Machine Tools
Au milieu et à la fin des années 1800, le besoin de l'industrie pour une production d'usinage plus élevée a conduit à l'automatisation des tours à tourelle manuels par actionnement à came. En utilisant des arbres avec des tambours rotatifs ou des cames plates, les tours à tourelle sont devenus capables de produire des pièces avec une interaction humaine minimale. Diverses itérations de ces machines ont alors dominé le monde du tournage de production pendant plus de 100 ans. Pendant cette période, il y a eu des améliorations aux machines à vis mono- et multi-broches qui ont augmenté la productivité, la capacité et la sécurité, tandis que la mécanique de base restait la même — des cames rotatives entraînaient des liaisons mécaniques, avec une main-d'œuvre hautement qualifiée et des outils spéciaux nécessaires pour régler et faire fonctionner les machines.
L'avènement de la technologie CNC dans les années 1960 a apporté à l'industrie de grands centres de tournage CNC qui, bien que précis et polyvalents, étaient relativement lents. Ceux-ci ont progressé tout au long des années 1970 et sont devenus les tours CNC d'aujourd'hui. Ces machines sont désormais capables de produire des pièces complexes complètes en utilisant des contre-broches, mais n'ont peut-être pas pleinement répondu aux besoins des ateliers de tournage de production réalisant des lots de pièces de volume moyen à élevé.
L'industrie des tours à poupée mobile de type suisse a été la première à appliquer la technologie CNC au tournage de production dans les années 1970 (les machines mono-broche CNC ont été introduites à peu près à la même époque). Les types suisses étaient initialement populaires en Europe, mais il a fallu un certain temps avant qu'ils ne soient largement adoptés en Amérique du Nord. Généralement, ils sont compétitifs en prix, ont une capacité substantielle et offrent un outillage tournant abondant dans une zone de travail réduite.
L'utilisation de l'outillage est également une qualité unique des machines à vis à commande par came des 100 dernières années. C'est-à-dire la capacité d'avoir plusieurs outils en coupe simultanément. Alors que certains équipements en dehors des machines multi-broches ne peuvent avoir que deux outils engagés pendant une coupe, les nouvelles machines mono-broche CNC (telles que celles proposées par Lico et disponibles aux États-Unis via Absolute Machine Tools) peuvent en avoir trois engagés simultanément, augmentant ainsi la productivité et réduisant les temps de cycle.
Tendance vers le CNC
Les principales raisons pour lesquelles les ateliers s'éloignent des machines à commande par came incluent l'âge et l'état de l'équipement, et une main-d'œuvre qualifiée disponible limitée. De plus, les clients exigent des tolérances plus serrées et de meilleures finitions, les pièces deviennent plus complexes, et les tailles de lots deviennent plus petites. Du côté machine, l'équipement CNC offre une main-d'œuvre par pièce plus faible et une utilisation de la broche plus élevée. Et, du côté réglementaire, les machines CNC sont beaucoup plus susceptibles de respecter les normes OSHA que les anciens automates à came.
La grave pénurie de main-d'œuvre qualifiée pour les automates à came est un cas depuis de nombreuses années, mais elle devient maintenant aigüe. Une étude réalisée il y a 10 ans a révélé que l'âge moyen d'un préparateur pour ces machines était de 55 ans. Aujourd'hui, beaucoup de ces personnes approchent de la retraite. Et, pendant ce temps, peu d'entreprises formaient du nouveau personnel, souvent en raison de la difficulté à trouver quelqu'un qui voulait poursuivre cette ligne de travail. Il faut des années pour développer un préparateur bien formé pour les automates à came.
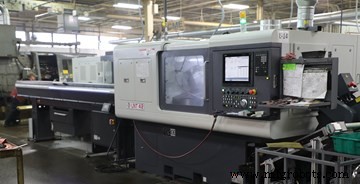
Global Precision Parts dispose de machines Lico LNTS et LNDD sur ses trois sites. L'ingénieur processus Mike Naticchia a mené leur succès sur des travaux courts, moyens et longs anciennement réalisés sur automates à came et même d'autres plateformes CNC. Le président de l'entreprise, Randy Mueller, affirme que les machines CNC ont aidé à réduire le contenu de main-d'œuvre par pièce, tout en augmentant le débit de 200 à 300 %.
Dans le même temps, de nombreux automates à came sont tombés dans un état moins que premier. Les pièces de rechange deviennent plus rares et plus chères. De plus, les personnes possédant les connaissances pour effectuer les réparations peuvent être plus rares que les pièces elles-mêmes. Le coût de remise à neuf d'un mono-broche peut aller de 10 000 à 40 000 $, tandis que les multi-broches pourraient aller de 40 000 à 250 000 $, selon les besoins de réparation.
Les ateliers de tournage de production, qui voient des exigences de tolérance plus serrées, plus de caractéristiques nécessitant des opérations secondaires lorsqu'elles sont réalisées sur des machines à came traditionnelles, et le besoin de meilleures finitions, sont parfois en mesure de répondre à ces situations en utilisant des outils de rognage ou de brunissage. Mais certains de ceux-ci sont limités aux sections droites sur les automates à came. Les machines CNC peuvent maintenir des tolérances beaucoup plus serrées, et peuvent tourner ou aléser des pièces jusqu'à des finitions de 32 micro-pouces Ra ou meilleures avec une sélection d'outils appropriée. Des tolérances qui nécessiteraient un ajustement constant sur les automates à came peuvent être maintenues avec une intervention humaine minimale sur les machines à vis CNC. De plus, la plupart des machines à vis CNC ont des outils tournants axiaux et radiaux, et, combinés avec l'axe C, peuvent effectuer du fraisage, du perçage transversal et du taraudage, et du perçage et fraisage axial. Certaines machines à vis CNC ont des axes B et Y disponibles, et peuvent produire des pièces même très complexes complètes.
Une autre raison courante de transition vers le CNC est le temps de préparation. Les machines mono-broche à came peuvent prendre de 2 à 6 heures pour être préparées ; les machines multi-broches à came peuvent prendre 6 à 16 heures. Cela signifie non seulement que la machine ne rapporte pas d'argent à l'atelier pendant ce temps, mais que l'un des employés les plus chers de l'atelier se tient devant la machine pendant tout ce temps. Inversement, une fois qu'un travail est qualifié sur une machine mono-broche CNC, les préparations peuvent souvent être effectuées en moins d'une heure, voire plus rapidement pour les travaux répétés.
Un autre avantage qui aide à réduire le coût par pièce sur l'équipement CNC est la capacité de faire tourner les machines légèrement surveillées ou en « lights out ». Les chargeurs de barres à magasin permettent également à l'équipement CNC d'atteindre une utilisation plus élevée de la broche et nécessitent une main-d'œuvre considérablement réduite pour garder les machines approvisionnées en matière. Certains ateliers remplissent le magasin du chargeur de barres et font tourner la machine jusqu'à ce qu'il soit épuisé. Certains terminent leur lot actuel hors quart, puis démarrent un nouveau travail au premier quart. D'autres peuvent réduire les besoins en personnel pour les deuxième ou troisième quarts car les machines tournent sans beaucoup d'attention. Cela leur permet d'effectuer les préparations au premier ou deuxième quart et de faire tourner les travaux 24h/24.
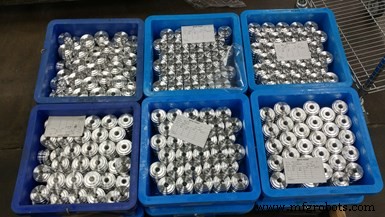
Northland Screw Products, St. Francis, Minnesota, a déplacé de nombreux travaux des multi-broches à commande par came vers la plateforme LNTS. Le machiniste senior Alex Martinson a dirigé ces efforts, exécutant des pièces en tailles de lots économiques avec une interface humaine minimale.
Une autre considération est la propreté et la sécurité. Les automates CNC sont entièrement fermés, généralement avec des verrouillages de sécurité sur les portes de l'enceinte. Cela réduit les risques de glissades et de chutes en gardant l'huile et le liquide de refroidissement dans la machine et hors du sol. Ils sont souvent facilement connectés à des systèmes d'évacuation de brouillard, améliorant ainsi la qualité de l'air pour les travailleurs. Les verrouillages efficaces entre la porte et l'automate programmable sur le CNC garantissent que les employés sont libres et hors de la zone de coupe pendant que la machine fonctionne, ce qui réduit les risques de blessures liées à l'exploitation de l'équipement.
Les automates à came hérités ont des portes coulissantes lourdes (ou pas de portes), pas de verrouillages de sécurité, et souvent une multitude d'espaces dans la protection par lesquels les fluides et même les copeaux peuvent sortir de la machine et créer des conditions de sol d'atelier glissantes et dangereuses. Le nombre élevé de points de pincement possibles sur les anciens automates à came sont également difficiles à protéger, et la fabrication d'enceintes métalliques complètes pour protéger les travailleurs, réduire les niveaux sonores pendant le fonctionnement et contenir les fluides a un inconvénient : elles rendent les préparations de machine plus difficiles et plus longues à réaliser.
Expériences d'ateliers
Un certain nombre d'ateliers ont fait la transition des machines à commande par came vers l'équipement mono-broche CNC Lico pour les raisons mentionnées ci-dessus. Par exemple, Vanamatic de Delphos, Ohio, a commencé à faire tourner des machines Lico en 2008. Ils en ont ajouté plusieurs au fil des ans, et font maintenant tourner neuf machines de modèle LNTS. Ils ont augmenté les taux de production et amélioré la qualité des pièces en déplaçant certaines familles de pièces aérospatiales de machines à huit broches et de machines de seconde opération vers l'usinage complet sur les modèles LNTS. Selon Jared Wiltsie, ingénieur chez Vanamatic, l'atelier coupe beaucoup d'acier inoxydable difficile et alors qu'un opérateur devait surveiller en permanence une machine à 8 broches, un opérateur peut maintenant s'occuper de trois ou plus de machines LNTS qui produisent des pièces complètes.
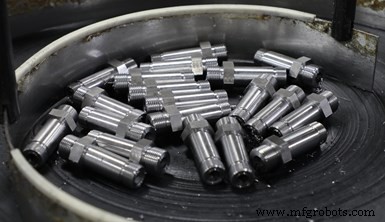
Air-Way Manufacturing à Olivet, Michigan, est un fabricant et distributeur de raccords hydrauliques pour usage OEM. L'entreprise utilise actuellement quatre machines Lico LNDD dans deux usines différentes. Selon le responsable de la technologie de fabrication Troy Newman, elle utilise ces machines pour décharger les pièces de courte à moyenne série des multi-broches à commande par came, en outillant les machines CNC pour faire tourner certains travaux hors quart.
De même, Quality Switch à Newton Falls, Ohio, achetait des pièces décolletées auprès de fournisseurs externes tout en produisant certaines pièces de plus grand diamètre sur des tours CNC multifonctions. Jeremy Sewell, vice-président, déclare que l'entreprise a économisé de l'argent en faisant tourner les petites pièces en interne sur ses machines LNDD. De plus, l'entreprise usine ces pièces pour ses propres produits, donc elle est maintenant mieux maîtrisée en termes de planification de fabrication.
Les photos tout au long de cette histoire mettent en évidence d'autres exemples. Certains ateliers étaient en avance sur la courbe d'adoption, tandis que d'autres ont quitté les machines à came par nécessité. Des ressources de main-d'œuvre limitées, des tolérances et finitions plus serrées, des temps de préparation plus courts et un environnement de travail plus sûr sont de puissants motivateurs pour passer au tournage de production CNC. Les ateliers ont également découvert que les machines à vis CNC modernes sont de grands contributeurs à leur succès financier.
Équipement industriel
- Machines de tournage CNC : Améliorer la précision et l'efficacité de fabrication
- Commande numérique Fagor 8050TC : Utilisation intuitive sans formation pour tournage, dressage et filetage
- Centre de tournage CNC avancé – Enlèvement de matière haute vitesse et usinage de précision
- CTX 410 & 510 : Machines de tournage universelles de nouvelle génération
- Centre de tournage CNC bi-broche QL300H/M avec manutention pièces entièrement automatisée
- Centres tournage/fraisage CNC rapides et précis réduisent temps production
- Centre de tournage CNC Ecoca SJ-20 d'Absolute Machine Tools : précision et flexibilité
- Hardinge Group dévoile centres de tournage avancés : GS 51A et RS T-42
- Centre de tournage CNC vs Tour CNC : différences clés expliquées