



Fabrication tour-fraiseuse : Usiner cinq faces en une seule opération
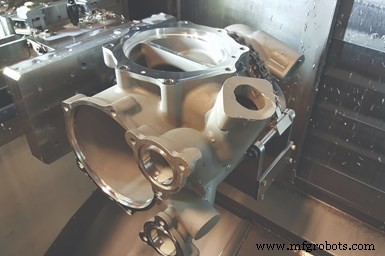
LeanWerks a développé un processus combinant technologie d'outil de coupe, de bridage et de palpage de pièce pour permettre à son tour-fraiseuse d'usiner cinq faces de cette pièce en fonderie de précision en une seule opération. Crédits photo : LeanWerks
Il y a quelques années, des conditions d'affaires déclinantes dans le secteur pétrolier ont poussé LeanWerks d'Ogden, Utah, à rechercher du travail dans d'autres industries (y compris l'aérospatiale et l'automatisation à grande vitesse) pour établir une base client plus équilibrée et un flux de travail plus stable. L'atelier sous-traitant, désormais certifié selon la norme aérospatiale AS9100C, a également commencé à adapter une partie de sa capacité d'usinage existante pour mieux convenir aux travaux d'usinage qu'il rencontrerait dans ces nouvelles industries.
Reid Leland, président et cofondateur de l'entreprise, cite un exemple : un boîtier de filtre à carburant de réacteur en fonderie de précision d'aluminium. Au moment où LeanWerks a été présenté à ce travail, son client fonderie aérospatiale accusait près d'un an de retard sur le calendrier de livraison car son processus d'usinage interne, donc son taux de production, était lent. En conséquence, son client — l'OEM du réacteur sur lequel ce boîtier est installé — perdait patience, et l'arriéré causé par les retards sur ce travail décevait d'autres clients. Par conséquent, dans un effort pour alléger la charge sur ses ressources d'usinage internes, la fonderie a contacté LeanWerks pour envisager de prendre en charge l'usinage de ces fonderies.
Bien que de nombreux ingénieurs spécifient des fonderies de précision pour leurs conceptions de pièces car elles offrent une complexité de forme avec une bonne précision dimensionnelle par rapport aux autres procédés de fonderie, ces composants nécessitent encore de l'usinage pour obtenir un ajustement et un fonctionnement précis dans des assemblages à haute performance. Cependant, la variabilité de ces types de pièces brutes de fonderie et leurs exigences de bridage délicates amènent certains ateliers à éviter ce type de travail d'usinage.
Par exemple, le boîtier de filtre à carburant nécessite de multiples opérations d'usinage, y compris le fraisage de trous profonds, l'alésage, le surfacage, le perçage, le taraudage, le rainurage de diamètre intérieur et le contourage 3D. À l'origine, LeanWerks pensait pouvoir réaliser le travail en utilisant plusieurs opérations sur une fraiseuse trois axes et une opération sur un tour. Il a finalement décidé que ce n'était pas la meilleure stratégie, car les tolérances de position serrées de la pièce avec un schéma de repérage compliqué ne seraient pas atteignables en raison des multiples opérations.
Au lieu de cela, LeanWerks a envisagé comment il pourrait tirer parti de la capacité de fraisage de son tour-fraiseuse Mazak Integrex i200S pour minimiser le nombre de fois où la pièce est manipulée pendant l'usinage. L'atelier utilisait principalement cette machine pour produire des inserts de vanne à obturateur conique pour des opérations de pompage à haute pression dans l'industrie pétrolière et gazière, comme celles requises pour la fracturation hydraulique et les applications de tubage enroulé. L'Integrex était bien adapté pour la pièce d'insert de vanne car il pouvait à la fois tourner le diamètre extérieur conique de la pièce et fraiser ses alésages de flux transversal internes. La machine pouvait également fraiser le joint torique associé à l'alésage, ce qui nécessitait une opération de contourage à cinq axes en raison de la surface conique de l'alésage.
Cela dit, l'usinage de la pièce de boîtier de filtre à carburant sur le tour-fraiseuse, un travail qui ne nécessitait pas de tournage, présentait une variété de défis. Par exemple, l'aluminium de qualité aéronautique A356.0 a une teneur élevée en silice et peut être dur pour les outils de coupe. De plus, la géométrie de la pièce a de multiples caractéristiques à multiples angles sur toutes les faces (y compris un raccord critique à l'intérieur du fond de la fonderie de 13 pouces de profondeur) et des zones à parois minces créent des problèmes de vibration pendant l'usinage. De plus, la pièce avec une structure de repérage complexe nécessite des tolérances serrées, y compris une tolérance de position vraie de 0,25 mm sur certaines caractéristiques largement séparées, et des tolérances de taille de ±0,01 mm et des tolérances de position vraie de 0,05 mm pour d'autres caractéristiques moins séparées.
En conséquence, LeanWerks a essentiellement pris trois mesures pour permettre à son tour-fraiseuse d'usiner efficacement cinq faces de la fonderie de précision en une seule opération. La première étape a consisté à concevoir un dispositif pour maintenir la fonderie afin de permettre l'usinage sur cinq faces de la pièce. Un élément clé de cette conception de dispositif est un berceau qui engage le corps principal de la fonderie tout en offrant un accès aux caractéristiques entre et le long des jambes du berceau. Pour fixer la fonderie au berceau, un mécanisme de chaîne et de poulie a été installé entre les jambes du berceau pour fournir une force de serrage uniformément répartie.
Comme le tour-fraiseuse n'offrait pas un débattement suffisant sur l'axe Y pour atteindre toutes les caractéristiques, une glissière à queue d'aronde Setco a été incorporée dans le dispositif pour permettre au berceau et à la pièce de coulisser et d'être re-serrés dans une position accessible sans refixation complète de la pièce. Pour assurer la rigidité, le berceau a été monté et renforcé sur une plaque de base en acier avec des goupilles et des soudures. Cette plaque de base se monte sur le chariot de la glissière à queue d'aronde, et la base de la glissière se monte sur les mors maîtres du mandrin trois mors existant de la machine.
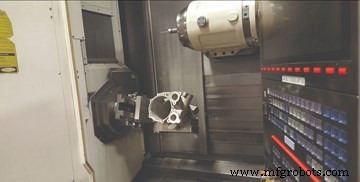
En raison de la taille de cette pièce, le débattement de l'axe Y du tour-fraiseuse ne permet pas à sa broche d'atteindre toutes les zones de la pièce à usiner. Pour atténuer cela, le dispositif développé par LeanWerks utilise une glissière à queue d'aronde pour permettre à la pièce fixée de coulisser et d'être re-serrée dans une position accessible. Des routines de palpage ultérieures déterminent la position réelle de la pièce repositionnée.
Ensuite, l'atelier a intégré un système de palpage à déclenchement tactile. Le palpage tactile était nécessaire car la forme de chaque pièce brute de fonderie varie légèrement, et le dispositif de bridage coulissant utilisé pour atténuer le problème de débattement de l'axe Y change la position de la pièce. Le palpage a permis de définir précisément la nouvelle position de la pièce après le déplacement, et les trajectoires d'outils subséquentes d'être mieux adaptées à l'emplacement réel de la pièce.
En fait, l'atelier s'est rendu compte qu'il avait besoin d'une sonde de longueur standard ainsi que d'une sonde à portée étendue pour accéder aux caractéristiques situées profondément à l'intérieur de la pièce. Comme le tour-fraiseuse ne comportait qu'un seul canal de palpage, LeanWerks a rétrofité la machine avec un récepteur radio Renishaw RMI-Q et installé une carte de contrôleur logique programmable (PLC) dans le panneau de commande principal de la machine pour gérer un second signal de sonde. La sonde courte utilise un stylet de 25 mm de long, tandis que la sonde longue utilise un stylet de 50 mm monté sur une rallonge de 200 mm. Les deux utilisent un corps de sonde Renishaw RMP-60.
Les routines de palpage ont été programmées à l'aide du logiciel Inspection Plus de Renishaw, et le code résultant a été ajouté au programme machine aux emplacements appropriés. La routine de palpage initiale mesure des points sur le port inférieur à l'intérieur du boîtier et l'ouverture à l'avant du boîtier pour définir l'axe central de la pièce. D'autres caractéristiques palpagees incluent l'un des petits ports près de la face pour définir l'orientation de rotation de la pièce et une paroi à l'intérieur de la bride latérale principale pour définir la position de l'axe Z de la pièce. Le module logiciel de compensation d'erreur de position de travail (WPEC) de Mazak permet aux écarts détectés par des calculs de position vraie dérivés de la routine de palpage initiale de se déplacer avec la pièce lors des mouvements d'indexation de la broche. Après les routines de palpage initiales, un palpage supplémentaire est effectué pour confirmer l'emplacement des caractéristiques connexes et des surfaces usinées.
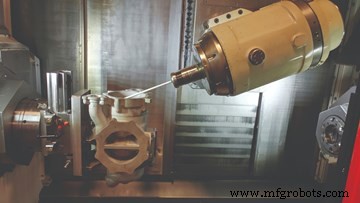
Pour palper les caractéristiques profondes à l'intérieur du boîtier, LeanWerks utilise un stylet de 50 mm monté sur une rallonge de 200 mm.
Enfin, les opérations d'usinage à portée profonde requises pour cette pièce et le matériau aluminium abrasif ont conduit l'atelier à employer une technologie d'outil de coupe avancée. Pour ce travail, l'atelier utilise le système de porte-outil powRgrip de Rego-Fix. Alternative au retrait par chaleur, le powRgrip est un système de serrage mécanique par pression qui se compose d'un porte-outil, d'un mandrin de précision et d'une unité de serrage hydraulique de table compacte utilisée pour insérer le mandrin et l'outil dans le porte-outil. Selon Rego-Fix, le système est capable de générer de fortes forces de serrage tout en maintenant une lecture indicateur total de moins de 0,0001 pouce. La rigidité de ce système améliore la durée de vie de l'outil et la précision de coupe.
Les outils de coupe utilisés pour ce travail doivent avoir des angles de dépouille positifs élevés et être utilisés à des vitesses très élevées avec de faibles profondeurs de coupe. Des fraises en bout Garr Alumistar sont utilisées ainsi qu'une petite fraise à face avec des plaquettes non revêtues, hautement polies, à dépouille positive élevée.
LeanWerks prérègle également les outils pour ce travail en utilisant un prérégleur Speroni STP Magis 400 disponible chez Big Kaiser. Le prérégleur permet non seulement le réglage externe des outils, mais, plus important encore, aide à la qualification et au dépannage car il facilite l'inspection du bord de coupe, la validation de la forme des outils de forme et la mesure du faux-rond.
Point de bascule
Le processus développé par LeanWerks pour usiner ce travail de fonderie de précision sur son tour-fraiseuse a amélioré le taux de production de 10 heures par pièce à moins de deux heures par pièce. En conséquence, l'atelier continue d'envisager d'autres façons de maximiser les capacités de sa capacité existante de manière similaire alors qu'il poursuit du travail dans diverses nouvelles industries.
Équipement industriel
- Microbillage abrasif (abrasive jet machining) : fonctionnement, avantages, applications pratiques
- Facteurs Influençant les Coûts d'Usinage CNC : Ce Qu'il Faut Savoir
- Centres de tournage à double broche Haas DS-30 : Tournage double face efficace en une seule mise en place
- Contraintes de Taille en Usinage CNC : Ce Que les Designers Doivent Savoir
- Produits de fonderie et usinage : insights sur l'usinage de précision – Partie 3
- Moulage en sable expliqué : techniques et applications (Partie 2)
- Réduire les coûts d'usinage CNC : conseils d'experts pour pièces de précision
- Comprendre l'usinage CNC 5 axes : précision avancée pour pièces complexes
- Trouvez la machine VMC 5 axes idéale pour vos besoins de production