



Des machines à vis au CNC : L'évolution technologique de Gent Machine
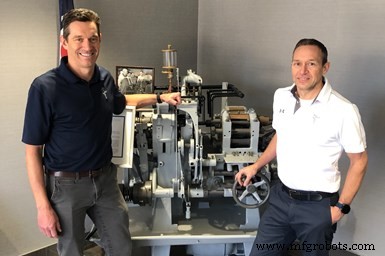
Les frères Rich (à gauche) et Adam Gent ont apporté une multitude de nouvelles technologies CNC à Gent Machine, un atelier qui reposait initialement uniquement sur des machines à vis comme ce Davenport exposé dans son installation de Cleveland.
L'atelier de sous-traitance Gent Machine a été fondé en 1927, mais les plus grands changements se sont produits seulement au cours des deux dernières décennies.
En 2009, les frères Rich et Adam Gent ont acheté l'entreprise à leur père, Richard Jr., qui avait assumé la propriété dans les années 1970. Leur arrière-grand-père et grand-père, Arthur et Richard Sr. respectivement, ont fondé l'entreprise à South Euclid, Ohio, produisant des fusées de grenades et des goupilles de percussion.
Richard Jr. dirigeait une opération prospère en utilisant une vingtaine de machines Davenport modèle B à cinq broches et employant jusqu'à 20 personnes. Pendant le lycée, les frères y ont travaillé comme opérateurs de machines. Après l'université, ils ont travaillé un moment en dehors de l'industrie de l'usinage avant de revenir à l'entreprise familiale. Rich a rejoint en 2000 ; Adam en 2006.
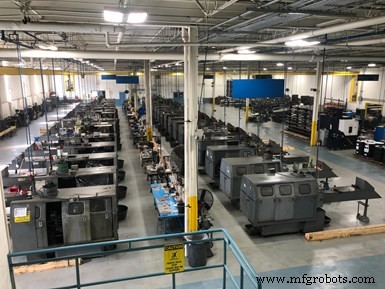
Gent Machine possède encore près de 40 machines Davenport modèle B (la plupart avec carters) dans son nouveau bâtiment.
Ce moment semblait idéal, car Gent Machine prospérait. Peu de temps après, cependant, le plus gros client de l'atelier, qui représentait 65 % de son activité, a été racheté par une autre entreprise qui a internalisé ce travail d'usinage.
« Ce furent des moments difficiles », dit Rich, « mais en y repensant, ce sont ces moments qui forgent qui vous êtes. » Et c'est cette expérience qui a conduit les frères à envisager des moyens d'améliorer les efficacités et les capacités d'usinage tout en diversifiant leur base de clients pour pouvoir résister à des conditions commerciales en constante évolution.
Transfert de technologie
La spécialité de Gent Machine est le tournage de barres jusqu'à 2 pouces de diamètre en acier, acier inoxydable, aluminium, laiton, cuivre et titane pour des industries, notamment l'automobile, les armes à feu, la fourniture industrielle et l'hydraulique. L'atelier possède encore un certain nombre de Davenport ainsi que des machines à vis Acme à six broches, mais il a depuis ajouté une multitude de nouveaux équipements CNC en une période relativement courte.
« Notre père n'était pas vraiment passionné par les nouvelles technologies d'usinage », explique Rich. « Ce n'est pas qu'il y résistait, mais il ne voulait pas mettre en œuvre des processus entièrement nouveaux alors qu'il approchait de l'âge de la retraite. Il a cherché à nous aider dans la mise en œuvre, toutefois. »
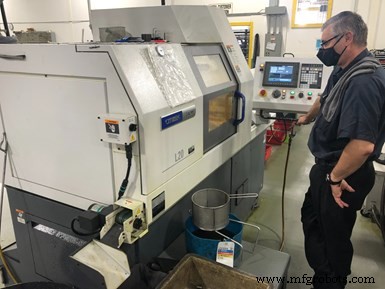
L'atelier possède neuf tours de type suisse, dont un doté d'une technologie qui aide à réduire la création de copeaux longs et filandreux.
En 2007, un client local a incité l'atelier à acheter son premier tour suisse CNC chez Marubeni Citizen-Cincom pour produire des pièces qui ne pouvaient pas être usinées sur ses équipements existants. Adam a relevé le défi d'apprendre cette nouvelle technologie, construisant le département CNC de l'atelier à partir de zéro après cet achat. Gent Machine possède maintenant neuf tours de type suisse, qui permettent à l'atelier de produire des pièces plus complexes en volumes plus petits par rapport à ses anciennes machines à vis. (Tous ces tours suisses ont été achetés via le distributeur de machines-outils Concentric Corp., également situé à Cleveland.)
Sa machine la plus récente intègre la technologie de vibration à basse fréquence de Marubeni Citizen-Cincom, qui fait osciller l'outil de coupe sur l'axe Z en synchronisation avec la rotation de la barre. Parfois, elle retire complètement l'outil de la coupe. Ces coupes à vide intentionnelles brisent les copeaux en morceaux constamment petits, afin qu'ils puissent être facilement évacués, minimisant les problèmes d'emmêlement de copeaux en spirale autour de la pièce ou de l'outil, connus sous le nom de « nids d'oiseaux ». Adam dit que tous les futurs tours suisses seront achetés avec cette capacité.
Des changements supplémentaires ont été apportés à l'entreprise après que les frères l'aient achetée à leur père. À ce stade, Gent Machine avait établi un bon mélange de clients après avoir passé quelques années à diversifier sa base. Une partie de cela était due au site web rénové qu'Adam a créé avec une optimisation améliorée pour les moteurs de recherche. En fait, c'est ainsi que Tesla a découvert l'atelier, trouvant son site web et prenant contact en 2011.
Bien que Tesla recherchait un fournisseur de pièces moulées par injection, cela a permis à Gent Machine de mettre le pied à l'étrier avec le grand fabricant d'équipement d'origine (OEM) de véhicules électriques. Adam a pu développer une bonne relation avec un ingénieur de conception de Tesla, ce qui a finalement conduit l'atelier à remporter la production de cinq pièces différentes pour Tesla.
Rich dit que cela a représenté un acte de foi de la part de l'atelier, cependant. Par exemple, un travail nécessitait un achat de matériau en aluminium trois fois plus important que ce que l'atelier avait jamais fait. De plus, Tesla était une startup à l'époque, et la viabilité des véhicules électriques était encore incertaine. Cela dit, l'atelier a accepté le travail, ce qui a nécessité l'achat de trois tours suisses supplémentaires fonctionnant sur trois quarts de travail.
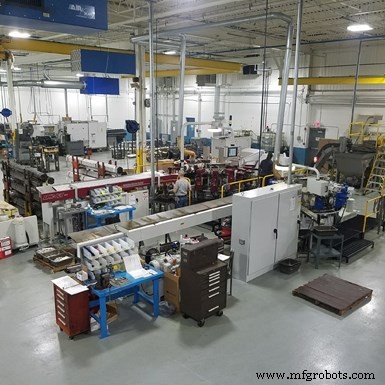
Gent Machine possède maintenant deux machines à transfert rotatif, l'une entièrement CNC et l'autre à actionnement hydraulique.
Cette approche a répondu aux exigences de production de Tesla, mais n'était peut-être pas idéale. Depuis des années, les frères envisageaient d'ajouter une machine à transfert rotatif. Le moment semblait venu après leur déménagement dans un nouveau bâtiment plus grand à Cleveland en 2017, qui offrait 60 000 pieds carrés d'espace au sol contre 22 000 pieds carrés pour leur opération à l'étroit (ce qui laissait de la place pour une machine à transfert rotatif) et ils avaient également une pièce qui semblait idéale pour ce type de machine, les incitant à passer à l'achat.
Gent Machine a acheté un Hydromat Epic 45/16 à 16 stations via le distributeur de machines-outils et fournisseur de systèmes clés en main Motch and Eichele, situé à proximité. La pièce pour laquelle cette machine a été configurée était un fixateur complexe à l'origine usiné sur les tours suisses. L'atelier a réussi à réduire le temps de cycle pour cette pièce sur les tours suisses à 38 secondes, mais la machine à transfert rotatif pouvait terminer les pièces en seulement 7 secondes. Cela a permis à l'atelier de ne faire tourner que deux quarts, tout en libérant de la capacité sur les tours suisses pour d'autres travaux. Cela a également permis à l'atelier d'utiliser des outils à plaquettes interchangeables par rapport aux outils formés car chaque unité d'usinage peut être configurée pour se déplacer sur plusieurs axes.
Gent Machine a ensuite ajouté sa deuxième machine à transfert rotatif : un Hydromat Legacy 32/4-16 hydraulique. Bien que le travail pour lequel cette deuxième machine a été achetée soit tombé à l'eau, l'atelier a identifié un composant d'airbag existant qu'il faisait tourner sur ses Davenport et dont les exigences de volume de production augmentaient rapidement.
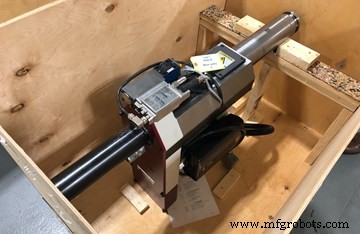
Voici l'une des quelques nouvelles unités d'usinage à installer dans le cadre du réoutillage de la machine à transfert rotatif CNC pour un nouveau travail.
De même, au moment de ma visite en avril, la machine Epic était en cours de réoutillage pour un nouveau travail — une charnière de réfrigérateur aux tolérances serrées. L'atelier produisait ces charnières sur ses machines à vis. Un problème était un processus de brochage pour produire deux plats. À mesure que l'outil de brochage s'usait, les dimensions de ces plats sortaient de tolérance. L'Epic est équipé d'une unité d'usinage à trois axes qui peut fraiser les plats et permettre un meilleur contrôle du processus.
Ajout de sa première fraiseuse
Il n'est pas rare de voir de petits centres d'usinage CNC dans des entreprises de tournage à haute production utilisés pour effectuer des opérations secondaires sur des pièces tournées. Gent Machine, cependant, a récemment acheté son premier centre d'usinage vertical (VMC) — un Hwacheon Vesta 660 avec une table de 26" x 16,95" — avec une table rotative à quatrième axe. Cela a été initialement acheté pour effectuer des travaux de seconde opération pour des composants de ventilateurs, mais offre la possibilité d'effectuer des travaux de production.
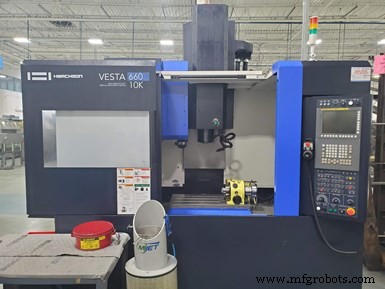
Le premier VMC de l'atelier a été acheté pour faire du travail de seconde opération pour des pièces de ventilateurs.
Cette machine a également été achetée via Motch and Eichele. L'atelier avait prévu d'usiner les pièces de ventilateur complètement sur sa machine à double broche/double tourelle. Cependant, il a décidé qu'il était plus logique de faire le tournage et certains usinages de trous transversaux sur cette machine, puis de la transférer au VMC pour percer plusieurs autres trous transversaux.
« Le Vesta 600 offre des capacités supplémentaires qui complètent l'équipement de tournage de notre atelier, car un tour ne peut généralement utiliser que des barres rondes ou hexagonales », dit Rich. « La fraiseuse offre une capacité accrue car elle peut maintenir des pièces carrées et d'autres formes. »
Bien que la machine ait été achetée pour être un centre de profit, elle permet également à l'atelier de trouver des moyens de réduire ses coûts pour les fournisseurs. Un bouchon pour un boîtier de batterie est un bon exemple.
Comme l'explique Adam, l'atelier fabriquait environ 15 000 de ces bouchons par mois pour un client. Chaque pièce devait être anodisée, mais pas complètement — seul le dessus ou le côté « bouchon » de la pièce était anodisé. Le reste devait rester brillant. Pour ce faire, la moitié inférieure de la pièce devait être couverte pendant le processus d'anodisation. Pour couvrir la partie filetée de la pièce, l'anodiseur vissait des centaines de pièces dans son propre dispositif. Le dispositif empêchait la moitié inférieure de la pièce d'être anodisée. Il trempait le dispositif dans le bain d'anodisation, dévissait les pièces du dispositif et renvoyait le dispositif à l'atelier. La main-d'œuvre pour visser et dévisser chaque pièce était coûteuse pour l'anodiseur, donc Gent Machine était facturé pour ce temps. Le VMC a permis à l'atelier de produire son propre dispositif. Ainsi, il peut installer les pièces dans ce dispositif, l'envoyer à l'anodiseur, puis recevoir le dispositif avec les pièces anodisées pour que l'atelier les retire. Cela a éliminé les frais de main-d'œuvre de l'anodiseur, réduisant ainsi les coûts de production globaux.
Aller de l'avant
Aujourd'hui, l'atelier compte 54 employés contre 15 en 2009. Gent Machine a également étendu son département d'assemblage. De plus, son emplacement actuel offre amplement d'espace pour plus d'équipements. Bien qu'il ne soit pas probable d'ajouter à son département Davenport, il pourrait ajouter une autre machine à transfert rotatif CNC à un moment donné, si le bon travail se présente.
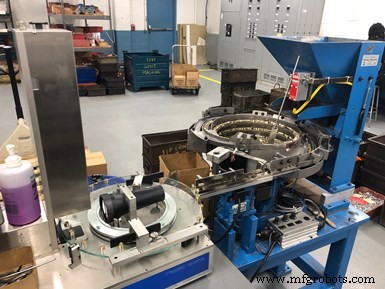
Ce dispositif de mesure automatisé à double caméra de Resec Systems peut effectuer une inspection à 100 % sur 10 types de pièces. Il mesure automatiquement le diamètre intérieur, le diamètre extérieur et la hauteur des pièces. Les pièces dans les spécifications sont livrées par soufflage d'air dans un conteneur. Les pièces hors spécifications sont livrées dans un autre conteneur.
« Nous sommes encore relativement nouveaux dans le domaine du transfert rotatif », explique Rich. « Le service est essentiel, surtout lorsqu'on s'engage dans de nouveaux types d'équipement, c'est une raison supplémentaire pour laquelle nous apprécions notre relation de longue date avec Motch and Eichele, et avons acheté les Hydromats. Contrairement aux ateliers qui utilisent la technologie de transfert rotatif depuis de nombreuses années, nous n'avons pas d'inventaire d'unités d'usinage que nous pourrions éventuellement utiliser pour réoutiller nos Hydromats pour de nouveaux travaux. Mais c'est notre objectif de constituer cet inventaire et de nous donner la vitesse et la flexibilité pour convertir notre équipement pour faire tourner différentes pièces quand nous le souhaitons. »
Équipement industriel
- Busch Precision s'étend vers l'usinage de composants de grande taille
- Réduire le temps d'usinage de roues alu avec le VTL 4 axes TVL-40-S4W de Tong-Tai
- Mazak Hyper Quadrex 150 MSY : système d'usinage barre bi-broche
- EMAG USC 11/21 : machine de tournage 4 axes haute précision pour tubes pétroliers
- Commande intégrée WinMax de Hurco : 11 machines-outils avancées
- Fondations de précision : Le chef-d'œuvre de béton de 30 pieds de Metalex Manufacturing
- Emag VT 2-4 : Tournage vertical de précision 4 axes pour arbres jusqu'à 400 mm
- Comprendre les machines CNC 4 axes : avantages et comparaison aux systèmes 3 axes
- Révolutionner l'usinage : le centre innovant qui équilibre précision et flexibilité