



Maîtriser l'usinage 5 axes automatisé : solutions simplifiées
La vitesse de lecture dans cette vidéo a été augmentée pendant que le préhenseur accédait à une autre palette depuis le rack de stockage de la machine.
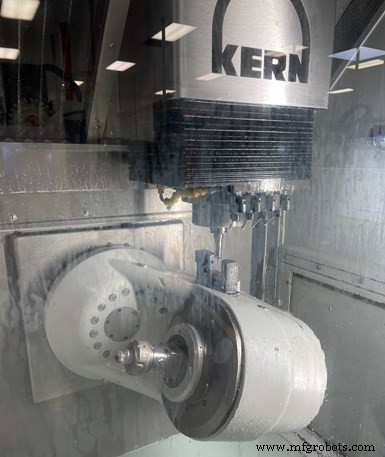
Challenge Machine tire parti d'une sonde laser installée sur le côté de la coulée de l'axe B pivotante de sa nouvelle machine 5 axes pour le pré-réglage d'outils et, pendant un cycle d'usinage sans surveillance, pour vérifier la casse d'outils et suivre l'usure d'outils (pour certaines applications).
Challenge Machine de Blaine, Minnesota, se spécialise dans l'usinage de petites pièces complexes — certaines excessivement petites. Elle le fait en utilisant une gamme d'équipements, y compris des tours suisses à axe B, des centres d'usinage verticaux avec tables trunnion qui fournissent une rotation aux quatrième et, dans certains cas, cinquième axes, et des centres d'usinage 5 axes à grande vitesse.
Bien que l'atelier ait pu réaliser de longues périodes d'usinage sans surveillance avec ses tours suisses à chargeur de barres, jusqu'à récemment, tout son équipement de fraisage nécessitait un chargement manuel des pièces. Cependant, sa machine 5 axes la plus récente dispose d'un changeur de palettes de serrage intégré et d'un changeur d'outils automatique (ATC) à grande capacité pour lui permettre de fonctionner sans surveillance pendant la jour et en mode lights-out le soir. De plus, la fonctionnalité CNC combinée à des routines de palpage simplifie la programmation car les opérations sont créées sur la base d'un point cinématique unique qui crée un système de coordonnées de travail unique.
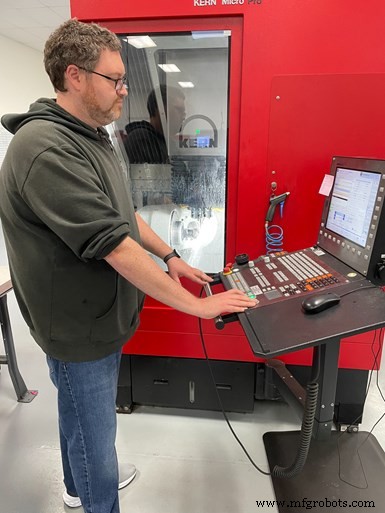
Le machiniste Brandon Gill est le programmeur principal, la personne de configuration et l'opérateur de Micro Pro. Il apprécie des fonctions telles que la capacité de programmer des opérations basées sur un point cinématique/système de coordonnées de travail unique en utilisant le CNC Heidenhain TNC 640 de Micro Pro et la routine de palpage, plutôt que de programmer avec des décalages de code G G54 ou G55.
La machine 5 axes automatisée est un Micro Pro de Kern Microtechnik d'Allemagne (connu aux États-Unis sous le nom de Kern Precision, situé à Addison, Illinois). Aaron Schreiber, directeur général de Challenge Machine, dit que l'atelier envisageait cette plateforme de machine sophistiquée depuis 15 ans, une qu'il admet représenter un investissement non négligeable. Cependant, l'atelier a décidé de se lancer fin 2019 car il rencontrait des problèmes de précision, de répétabilité et de finition de surface pour un nombre croissant de pièces médicales que l'atelier certifié ISO 13485 faisait tourner sur certains de ses centres 5 axes trunnion. De plus, il note que des caractéristiques telles que les canaux de refroidissement dans toute la nouvelle machine qui atténuent la croissance thermique ont également facilité un usinage fiable pour des pièces complexes qui ont généralement de longs temps de cycle. Cela, en plus d'autres capacités de la machine, donne à l'atelier la confiance pour la configurer pour fonctionner seule pendant des jours, voire des semaines.
Laisser tourner
Jim Betland a fondé Challenge Machine dans son sous-sol en 1999. Au début, une grande partie de l'activité était consacrée au micromécanique de pièces pour l'industrie des semi-conducteurs. L'atelier, récemment acheté par Assurance Manufacturing à Minneapolis, se concentre toujours sur les petites pièces. (Je parle en termes de taille de pièce et en prêtant attention aux détails importants du micromécanique.) Schreiber dit que les ventes sont en hausse de 15 % cette année alors que l'atelier augmente son accent sur le marché médical tout en ciblant également le travail aérospatial.
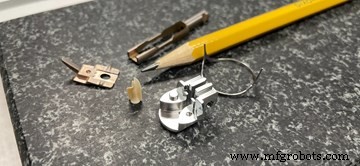
L'atelier a usiné une gamme de pièces de divers matériaux sur le Micro Pro. Dans un mois typique, il fait tourner 10 à 15 numéros de pièces différents sur la machine, beaucoup ayant des temps de cycle supérieurs à 3 heures.
Selon Kern, le Micro Pro — qui dispose de guides hydrostatiques, d'entraînements linéaires et d'une base monobloc en béton ultra-haute performance (UHPC) — atteint une précision de positionnement meilleure que 2 microns et une répétabilité meilleure que 1 micron. Il a été conçu pour l'usinage de petites pièces, offrant des déplacements XYZ de 350 par 220 par 250 mm, tandis que son axe B pivotant tourne de 220 degrés. Schreiber note que sa faible empreinte de 43 pieds carrés est appréciée étant donné que l'espace au sol est actuellement à un prix élevé dans l'installation de 16 000 pieds carrés à environnement contrôlé de l'atelier. (Il dit que c'est une raison pour laquelle l'atelier est susceptible de déménager vers un autre emplacement dans les années à venir.)
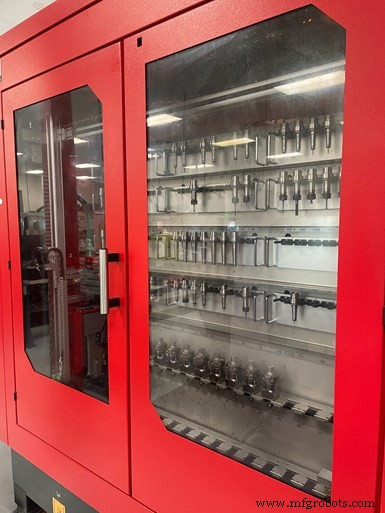
Les outils de coupe et les palettes de serrage sont stockés sur le côté de la machine. Cette machine peut accueillir 30 palettes de serrage et 109 outils. Le plus petit outil que l'atelier a utilisé sur le Micro Pro (qui a une broche HSK 40 à 43 000 tr/min) est de 0,003 pouce de diamètre.
Le Micro Pro de Challenge Machine utilise un système de serrage zéro point Erowa avec mandrin de puissance qui fournit une précision de positionnement répétitive de moins de 0,0001 pouce. La machine peut stocker 30 palettes et 109 porte-outils dans ses racks fermés à plusieurs niveaux le long de l'un de ses côtés. Le changeur de pièces intégré livre automatiquement les palettes avec matière première (généralement barres rondes tenues en pinces dans le cas de Challenge Machine) au mandrin, et retire et stocke les palettes une fois les pièces terminées.
La capacité de stockage de pièces et d'outils offre à l'atelier une polyvalence dans les types de travaux qu'il fait tourner sur la machine. Par exemple, un outillage redondant peut être chargé dans la machine lorsque les tailles de lot des mêmes pièces ou similaires sont élevées. (Schreiber dit que les tailles de lot pour cette machine culminent généralement à 100 à 300 pièces.) Inversement, divers outils différents (et palettes avec matière première) peuvent également être chargés pour qu'il puisse faire tourner simultanément un mélange de travaux à faible volume.
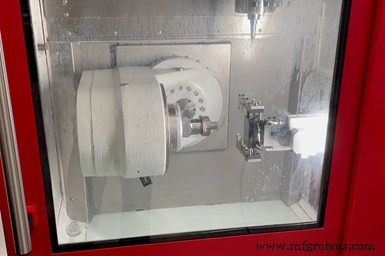
Le changeur de pièces intégré livre automatiquement les palettes avec matière (généralement barres rondes tenues en pinces) à la table de travail et retire les palettes une fois les pièces terminées. Un système de serrage zéro point Erowa dispose de mandrins de puissance qui fournissent une précision de positionnement répétitive de moins de 0,003 mm.
Bien que les tailles de lot pour cette machine soient apparemment faibles (une grande partie du travail de l'atelier est des prototypes et de faibles volumes de production), les temps de cycle des pièces sont souvent élevés. Il fonctionne parfois sans surveillance pendant 3 semaines d'affilée, et des temps de cycle de 3 heures pour une pièce ne sont pas rares. Par exemple, le Micro Pro termine un composant médical en titane utilisé pour la réparation de valve aortique ayant des parois mesurant 0,014 pouce de large à partir de barres de 1,25 pouce de diamètre dans lesquelles 97 % de la matière est enlevée.
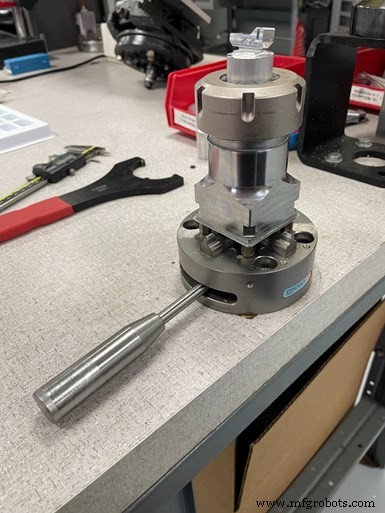
Ici, un mandrin est utilisé simplement pour le déchargement manuel de pièces terminées et le chargement de nouvelle matière.
Pour des applications telles que celle-ci et les roues à aubes pour pompes à sang, le contourage 5 axes complet est requis. Cependant, l'atelier bénéficie également en effectuant des opérations de positionnement 3 + 2 pour des pièces plus prismatiques, plutôt que de les faire tourner sur plusieurs machines ou d'effectuer plusieurs configurations.
Pour offrir une confiance supplémentaire pour faire tourner le Micro Pro sans surveillance, Challenge Machine tire parti de la sonde laser Blum-Novotest qui est montée sur le côté de la coulée de l'axe B pivotante de la machine pour le pré-réglage d'outils et, pendant les cycles d'usinage sans surveillance, pour vérifier la casse d'outils et suivre l'usure d'outils (pour certaines applications).
Le machiniste Brandon Gill est le programmeur principal, la personne de configuration et l'opérateur du Micro Pro. Il dit qu'un petit défi avec cette machine était de se familiariser avec le CNC Heidenhain TNC 640 (le premier de cette marque pour l'atelier), bien que ce ne fut qu'une question de se familiariser avec l'interface du CNC et où accéder à des fonctions spécifiques. Il apprécie des fonctions telles que la capacité de programmer des opérations basées sur un point cinématique/système de coordonnées de travail unique en utilisant le CNC TNC 640, plutôt que de programmer avec des décalages de code G G54 ou G55. L'atelier utilise GibbsCAM pour développer les programmes de pièces pour cette machine comme il le fait avec ses autres machines de fraisage.
En fait, Gill note que des capacités comme celles-ci sont la raison pour laquelle le Micro Pro est sa machine préférée à programmer et à opérer.
Voir un tour suisse comme une machine 5 axes
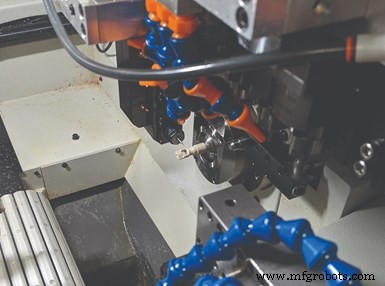
Cette pièce médicale complexe a conduit Challenge Machine à envisager son premier tour suisse, un qui a un axe B programmable pivotant avec des stations d'outillage vivant. Le modèle choisi était un Marubeni Citizen-Cincom L220 qu'il a acheté en 2015. L'atelier faisait tourner la pièce en polyétheréthercétone (PEEK) de qualité médicale implantable utilisée dans les procédures de remplacement de genou sur deux machines CNC. Une machine 5 axes fraisait une grande partie de la pièce (temps de cycle 45 minutes) et une machine 3 axes la terminait (temps de cycle 15 minutes). Le L220 a pu terminer la pièce en 15 minutes.
L'atelier a découvert que le développement de stratégies d'outillage pour ce type de machine nécessite de l'ingéniosité. Contrairement aux centres d'usinage CNC avec changeurs d'outils à grande capacité, les tours suisses ont un nombre limité de stations d'outils. Le L220 a cinq stations de tournage, trois stations de travail transversal pour la broche principale, six stations opposées (trois vivantes, trois statiques), huit stations sur le poteau arrière (quatre vivantes, quatre statiques) et quatre stations vivantes sur le porte-outil d'axe B. Il n'y a tout simplement pas la capacité d'utiliser des outils spéciaux comme des outils de forme personnalisés que l'atelier aurait pu utiliser sur une fraiseuse. En conséquence, Challenge Machine doit être créatif dans la façon dont il utilise des fraises hémisphériques, des barres d'alésage, des outils de rainurage et similaires pour créer les caractéristiques complexes dont les pièces ont besoin, comme la géométrie de DI en forme de cloche sur la pièce de remplacement de genou en PEEK.
Équipement industriel
- Découvrez les six types essentiels de machines d'usinage CNC
- Busch Precision s'étend vers l'usinage de composants de grande taille
- Réduire le temps d'usinage de roues alu avec le VTL 4 axes TVL-40-S4W de Tong-Tai
- Mazak Hyper Quadrex 150 MSY : système d'usinage barre bi-broche
- EMAG USC 11/21 : machine de tournage 4 axes haute précision pour tubes pétroliers
- Commande intégrée WinMax de Hurco : 11 machines-outils avancées
- Fondations de précision : Le chef-d'œuvre de béton de 30 pieds de Metalex Manufacturing
- Emag VT 2-4 : Tournage vertical de précision 4 axes pour arbres jusqu'à 400 mm
- Usinage suisse : origines, avantages et applications industrielles