



Paramount Machine optimise le tournage suisse grâce aux axes Y2 et B programmables
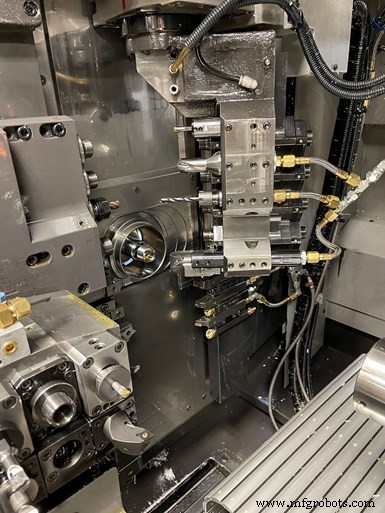
Lors de sa recherche d'un tour suisse à axe Y2, Paramount Machine a réalisé les avantages potentiels d'une machine dotée à la fois d'un axe Y2 et d'un axe B programmable capable de créer des contours et des caractéristiques à divers angles.
Basée à Salt Lake City, Paramount Machine sert une clientèle diversifiée, produisant des pièces et des ensembles pour l'aérospatiale, la défense, le médical, le minier et bien d'autres industries. Dirigée par le propriétaire Steve Van Orden, l'entreprise de 65 personnes dispose d'une gamme d'équipements d'usinage dans son installation à température contrôlée, notamment des centres d'usinage verticaux et horizontaux, des tours CNC, des centres de tournage-fraisage, des machines à électroérosion à fil (EDM) et, avant 2017, un tour de type suisse.
Aujourd'hui, l'atelier en compte six.
Eric, le fils de Steve, responsable des machines à vis et conseiller technique en tournage, explique que si le premier tour suisse à six axes de Paramount Machine offrait de l'outillage vivant pour potentiellement usiner les pièces en une seule opération, il manquait d'un axe Y2, limitant les types d'opérations possibles sur sa contre-broche.
Cela a poussé l'atelier à chercher un autre tour suisse offrant un axe Y2. Mais au cours de cette recherche, il a réalisé les avantages potentiels d'une machine dotée à la fois d'un axe Y2 et d'un axe B programmable capable de créer des contours et des caractéristiques à divers angles, en plus d'offrir une plus grande capacité d'outillage. En fait, de telles caractéristiques semblaient particulièrement propices à un usinage plus efficace d'une famille de composants pour rayons X que l'atelier faisait traditionnellement tourner sur plusieurs machines.
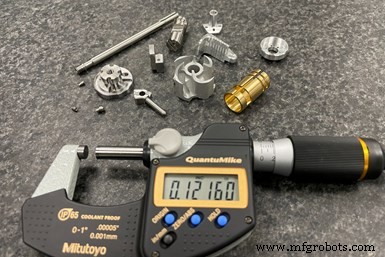
L'atelier produit une variété de pièces sur ses six tours suisses. Il vise désormais à usiner toute pièce de 1,5 pouce de diamètre ou moins sur ces machines multifonctions.
« Notre processus d'origine pour une pièce de cette famille comprenait deux opérations sur un tour à mandrin, une opération de fraisage, une opération d'électroérosion à fil et une autre opération de fraisage », explique Eric Van Orden. « Nous pensions qu'un tour suisse avec un axe B serait capable de fabriquer cette pièce de manière à ce qu'elle passe simplement du tour suisse à l'électroérosion à fil avant d'être expédiée au client. »
De plus, il y avait d'autres travaux que Paramount Machine exécutait et qui nécessitaient du fraisage, du perçage et du taraudage en angle, ce que l'entreprise estimait bénéficier d'un tour suisse avec un axe B.
Après avoir examiné plusieurs solutions, l'atelier a acheté un Tsugami SS327-5AX de 32 mm auprès de REM Sales. C'était il y a cinq ans. Van Orden dit qu'en plus des axes Y2 et B, cette machine a été choisie pour quelques autres raisons. L'une, admet-il, est peut-être de la vieille école. Il dit que cette machine est plus lourde que les autres tours suisses, ce qui contribue à sa rigidité, et possède des moteurs de forte puissance pour la broche principale et la contre-broche. L'atelier a également apprécié les conseils et l'assistance rapide des associés de REM Sales tels que John Traver et Steve Tragarz, ainsi qu'un support de maintenance rapide.
Concernant ce dernier, Van Orden cite un cas où l'atelier avait endommagé le cache de guidage du côté de la contre-broche au milieu d'un travail urgent. « Nous avons appelé Tsugami/Rem Sales juste à la fermeture pour voir dans quel délai une pièce de rechange pouvait être livrée afin que nous puissions continuer à faire tourner la machine en toute sécurité. Non seulement ils en avaient une en stock, mais un membre de l'équipe a conduit la pièce à UPS sur le chemin du retour pour qu'elle nous parvienne le lendemain. Nous avons reçu la pièce dès le matin suivant et la machine a redémarré assez rapidement. »
Van Orden pense également que Paramount Machine a bénéficié de la programmation de cette machine à axe B en utilisant le logiciel Esprit CAM qu'il utilisait pour d'autres machines de l'atelier et en utilisant le post-processeur développé spécifiquement pour le Tsugami SS327-5AX par le fournisseur de logiciels.
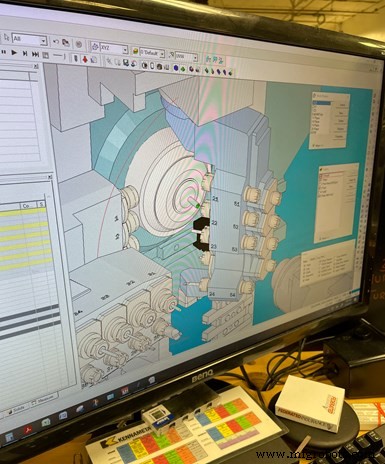
Eric Van Orden souligne la valeur de la simulation dans le logiciel Esprit CAM ainsi que sa capacité à créer facilement plusieurs plans de travail pour éliminer le besoin de configurer des outils avec différents décalages d'angle.
« Notre objectif est de créer une solution complète qui ne s'arrête pas à la création de trajectoires d'outils dans le système FAO, mais qui aboutit à un code G optimisé pour la machine et qui s'exécute sans erreur sur votre machine », déclare Nick Zentil, directeur des ventes nord-américaines pour Esprit Cam. « Lorsque vous abordez une machine-outil complexe comme un SS327-5AX, vous avez besoin d'un post-processeur qui vous permet d'accéder à toutes les capacités de la machine. Nous travaillons en étroite collaboration avec l'équipe d'applications Tsugami/Rem Sales pour développer des posts pour les machines Tsugami qui font exactement ce qu'ils sont censés faire. C'est-à-dire créer du code sans retouche. »
« J'ai une confiance totale : tant que je configure correctement les outils dans Esprit CAM, je peux prendre ce code, le post-traiter, le mettre dans la machine et le lancer sans aucun problème », déclare Van Orden.
Il souligne également la capacité à créer facilement plusieurs plans de travail dans Esprit CAM. Cela permet aux programmeurs de sélectionner des caractéristiques sur un modèle solide et de créer des plans de travail à partir de ce modèle. Le logiciel détermine automatiquement la direction du plan de travail appropriée en fonction de l'outil pour usiner la caractéristique. Cela élimine le besoin de configurer des outils avec différents décalages d'angle.
Mais de combien le temps de production a-t-il été réduit en consolidant les opérations pour le composant à rayons X sur le tour suisse ? « Nous avons pu remplacer trois cycles de machines distincts par un seul processus suisse, et le temps de cycle global de la pièce a été réduit de 92 % », déclare Van Orden. « Non seulement cela a représenté une économie de temps spectaculaire pour nous, mais cela a également éliminé les pièces en cours de processus qui étaient auparavant stockées dans tout l'atelier. »
Bien sûr, c'était une grande victoire pour cette famille de pièces particulière. Mais en fin de compte, les avantages de ce deuxième tour suisse ont conduit à un changement plus radical en termes de travail qu'il ferait tourner sur ses désormais multiples tours suisses, ainsi qu'à une analyse plus approfondie de la manière de maximiser le potentiel de ce type de plateforme d'usinage multifonction.
Augmenter la flexibilité des tours suisses
Récemment, Paramount Machine a constaté une demande accrue pour de petites pièces, principalement pour des applications aérospatiales. Bien qu'il fût possible de faire tourner de telles pièces sur des tours à mandrin plus grands, l'atelier a estimé qu'il était plus judicieux de continuer à confier les gros travaux à ces machines. C'est une des raisons de l'achat d'un Tsugami SS207-5AX de 20 mm avec axe B peu après le premier Tsugami à axe B. De plus, Paramount Machine a ajouté un autre SS327-5AX ainsi que deux Tsugami B0386-III de 38 mm au cours des dernières années.
Ces ajouts ont entraîné un changement de stratégie pour l'atelier. « Au fil des ans, nous sommes devenus si efficaces avec la plateforme de tours suisses que maintenant, pratiquement tous les travaux de moins de 1,5 pouce de diamètre tournent sur ces machines au lieu des tours à mandrin conventionnels », explique Van Orden. « Et, bien que les séries de production typiques varient de 500 à 1 000 pièces, nous n'hésitons pas à configurer ces machines pour ne faire tourner que cinq pièces. » De plus, la capacité d'outillage vivant sur les tours suisses élimine souvent tout travail de seconde opération sur une fraiseuse qui pourrait autrement être nécessaire pour des pièces ayant débuté sur les tours à mandrin.
Tous les Tsugami sont des modèles « convertibles », et une partie de la stratégie de l'atelier avec ses tours suisses consiste à les maintenir en mode tour à mandrin la plupart du temps et à planifier en conséquence, sauf si un travail nécessite une poupée de guidage. Van Orden dit que ces machines tournent en mode tour à mandrin 80 % du temps. Cela aide en réduisant le temps de changement pour de nouveaux travaux. Cela dit, il note que le temps pour passer du mode tour à mandrin au mode poupée de guidage n'est que de 30 à 45 minutes.
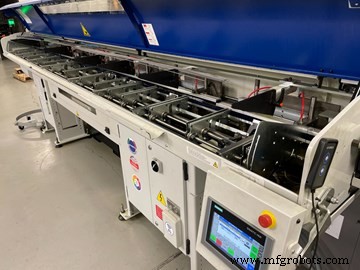
Paramount Machine a constaté qu'un chargeur de barres à magasin à étages est particulièrement utile pour les barres de petit diamètre afin d'éviter le double chargement.
D'autres efforts que Paramount Machine applique pour maximiser les avantages des tours suisses incluent :
Ébavurage des pièces sur la machine. La valeur des machines multitâches telles que les tours suisses réside dans le potentiel d'usiner les pièces complètement. Cependant, si une pièce nécessite encore de l'ébavurage, elle n'est pas complète. Par conséquent, Paramount Machine utilise des cycles d'ébavurage sur ses tours suisses que Van Orden dit avoir éliminé environ 60 % de l'ébavurage manuel qui serait autrement requis. Pour les machines dotées d'un axe B, il peut utiliser une fraise à chanfreiner et une trajectoire de contour pour atteindre la totalité de la pièce pour l'ébavurer en utilisant uniquement cet outil. Ce qui ne serait souvent pas possible sur des machines sans axe B qui ont des contraintes perpendiculaires et parallèles.
Réalisation de la coupe par oscillation. La technologie de coupe par oscillation de Tsugami fait osciller un axe servo (X ou Z) pour aider à briser les copeaux dans les matériaux difficiles à couper et à réduire la chaleur dans la coupe car l'outil entre et sort de la coupe. Van Orden dit que l'atelier a utilisé cette fonction pour des pièces en aluminium ayant eu des problèmes de copeaux notoires, ainsi que pour le dégrossissage de pièces en acier inoxydable 17-4. De plus, elle est couramment utilisée lors des opérations de tronçonnage pour aider à briser les copeaux et à éliminer les longs « fils » qui ont tendance à s'enrouler autour d'une pièce.
Avec cette technique, la coupe est effectuée en synchronisant l'oscillation de l'axe spécifié avec la rotation de la broche principale. L'interruption de la coupe brise la matière en petits copeaux. Cette fonction est pilotée par logiciel, donc aucun équipement supplémentaire n'est nécessaire car les machines sont conçues pour supporter la coupe par oscillation. La coupe par oscillation est effectuée en spécifiant le code G d'initiation (G8.5P2), et la fonction reste valide jusqu'à son annulation par un code G subséquent (G8.5P0). Les données d'oscillation sont calculées automatiquement en fonction de la vitesse de la broche principale et du débit d'avance de l'axe spécifié.
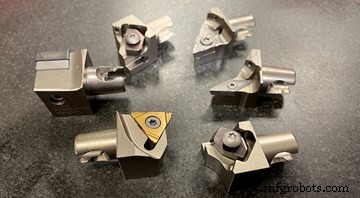
Pour le tournage de diamètre extérieur, les porte-outils/unités de serrage restent installés sur la plaque de gang et des têtes individuelles avec plaquettes à changement rapide comme celles montrées ici peuvent être facilement échangées.
Utilisation d'outillage à changement rapide. Paramount Machine utilise de l'outillage à changement rapide pour accélérer et simplifier les configurations sur ses tours suisses. Un exemple est le système KM micro de Kennametal pour le tournage de diamètre extérieur. Pour cela, les porte-outils/unités de serrage restent installés sur la plaque de gang, et des têtes individuelles avec plaquettes peuvent être facilement échangées. De même, l'atelier utilise des unités de forage modulaires d'Iscar pour des applications plus importantes dans lesquelles le corps de forage reste installé dans la machine et les têtes de forage se vissent et se dévissent.
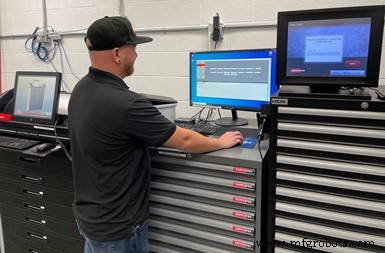
Eric Van Orden démontre le logiciel que Paramount Machine a développé en interne pour suivre la disponibilité et la consommation d'outillage à partir des trois systèmes de distribution différents que l'atelier utilise.
Ouverture aux nouveaux outils de coupe. Van Orden dit que l'atelier reste ouvert aux tests de nouveaux outillages qu'il juge pourraient être bénéfiques. Il note que les représentants d'outillage visitent l'atelier toutes les deux semaines, sinon chaque semaine. Il n'est pas non plus verrouillé sur un fournisseur d'outillage particulier. Bien qu'il puisse y avoir des avantages tarifaires à le faire, il n'y a peut-être pas d'avantages de performance en adoptant cette approche, note-t-il. En fait, Paramount Machine utilise des systèmes de distribution de trois entreprises différentes qui sont connectés via un logiciel qu'il a créé en interne et qui suit la disponibilité et la consommation d'outillage.
Considérations pour l'usinage sans surveillance
Paramount Machine vise la production sans surveillance et il existe divers éléments de processus qu'il a considérés et qui lui donnent la confiance nécessaire pour permettre aux machines de fonctionner sans surveillance pendant de longues périodes sur ses tours suisses.
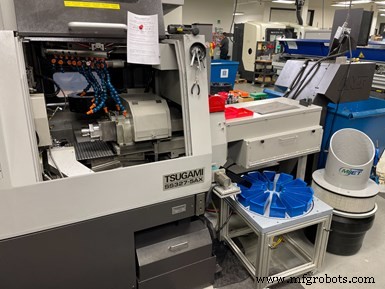
Des carrousels automatisés collectent les pièces dans des bacs sur une table rotative qui s'indexe à des intervalles de temps spécifiques. Si les pièces mesurées dans le premier et le dernier bac sont dans les spécifications, on peut supposer que celles des bacs intermédiaires le sont aussi.
Par exemple, l'atelier dispose de plusieurs marques de chargeurs de barres. Le tour suisse de 20 mm utilise un Iemca Elite 220 de type magasin à étages dans lequel des guides à étages montent et soulèvent les barres qui tomberont ensuite dans le canal de guidage. Van Orden explique que le style magasin à étages est particulièrement utile avec les petites barres telles que le matériau de 1/8 pouce de diamètre qu'il fait couramment tourner sur cette machine. Il dit que l'atelier a connu des chargeurs de barres qui alimentent les barres dans le canal de guidage par gravité et qui parfois double-chargeaient des barres de cette taille, si les réglages n'étaient pas parfaits. Dans certains cas, cela a conduit l'atelier à charger manuellement de nouvelles barres une par une. Ce n'est plus un problème avec l'Elite 220.
De l'autre côté des tours suisses, Paramount Machine utilise des tables intelligentes iSwiss non seulement pour attraper et collecter les pièces, mais aussi pour les trier dans des bacs en forme de parts de tarte attachés à une table rotative. (Le carrousel de pièces automatisé Smart Table est fabriqué par Pressure Tech, une société de New England Tool Corp., et distribué par iSwiss.) Ces unités peuvent être programmées avec un code M pour s'indexer vers un nouveau bac vide après un certain nombre de pièces ou une durée spécifiée. Paramount Machine adopte cette dernière approche. En regroupant les pièces de cette manière dans plusieurs bacs, l'atelier peut mesurer les pièces dans le premier et le dernier bac, et si elles sont dans les spécifications, on peut supposer que celles des bacs intermédiaires le sont également.
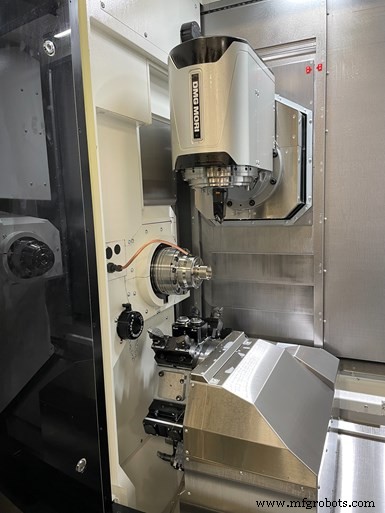
L'atelier applique les leçons apprises de l'utilisation de ses tours suisses à axe B à sa nouvelle machine DMG MORI NTX 1000, comme l'utilisation de l'axe B de cette machine pour effectuer des opérations telles que le tournage de contour continu.
La surveillance de la durée de vie des outils pendant l'usinage sans surveillance est également importante. Van Orden souligne un travail à grand volume qu'il a fait tourner 700 pièces pendant la nuit. À l'origine, il utilisait des macros pour changer un outil lorsqu'il approchait de la fin de sa vie pendant cette série. Mais cela signifiait que pour l'une des caractéristiques critiques de la pièce, le processus devait être réglé au sommet de la tolérance de la caractéristique et se dégraderait jusqu'au bas de la tolérance à la fin de la série. Alors, l'atelier a fait tourner 100 pièces et a mesuré pour voir où cette tolérance se terminait en raison de l'usure de l'outil. Après avoir déterminé cela, il a ajouté des macros pour ajuster le décalage d'outil lorsque nécessaire pendant la série (après X nombre de pièces) afin que cette caractéristique reste toujours proche de sa valeur nominale. L'atelier a également constaté que l'achat d'outillages de meilleure qualité qui durent plus longtemps est utile pour minimiser le nombre de changements d'outils ou d'ajustements de décalage dans un environnement sans surveillance.
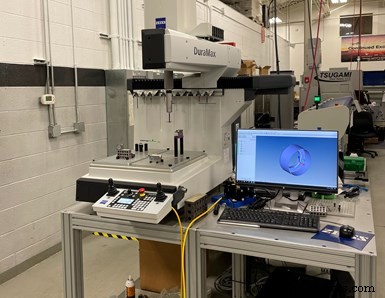
Le déploiement de MMT d'atelier dans différentes zones de l'installation a augmenté les capacités d'inspection en cours de processus.
Perspectives d'avenir
Paramount Machine a récemment ajouté quelques MMT d'atelier Zeiss DuraMax dans différentes zones de l'atelier, ce qui a augmenté ses capacités d'inspection en cours de processus ainsi qu'amélioré la qualité globale alors qu'il s'efforce continuellement de l'atteindre. L'atelier envisage également un logiciel pour suivre l'utilisation des machines. Il a fait un peu de cela en utilisant la plateforme de surveillance et d'analyse d'historique Messenger disponible sur ses machines DMG MORI. Cela, selon Van Orden, aidera l'atelier à affiner ses efforts d'usinage sans surveillance. Mais, bien qu'il soit vraiment facile de collecter des données, il note qu'il n'est parfois pas aussi facile d'interpréter et d'analyser l'information dans le but d'aider à prendre des décisions plus éclairées sur le terrain de l'atelier.
Équipement industriel
- 7 conseils d'experts pour choisir l'atelier d'usinage idéal
- Tours CNC à apprentissage guidé : Accélérez la production et améliorez la précision dans votre atelier
- Redonner vie à un atelier centenaire : La voie de Thermo IEC vers la rentabilité
- Centre de tournage multi-axes polyvalent offrant précision et flexibilité
- Tours CNC Femco : élimination des goulots d'étranglement chez Houston Oilfield Equipment
- Fondations de précision : Le chef-d'œuvre de béton de 30 pieds de Metalex Manufacturing
- Maximiser l'efficacité avec les machines multitâches
- Débloquer l'efficacité : les avantages d'un atelier d'usinage connecté
- Découvrez les machines diverses de notre atelier de précision